Por Alexandre Viegas | Dono e fundador | FRW Tech | Atualizado em Setembro de 2026
Neste artigo:
- Por que autopeças deformam meses após a instalação, e não no ensaio inicial
- Os quatro mecanismos de deformação térmica tardia
- Como tensões residuais de processamento amplificam o problema
- CLTE e compatibilidade dimensional em estruturas mistas
- Como identificar o risco antes da deformação aparecer
- Roteiro de especificação e validação térmica
- Perguntas frequentes
Por que autopeças plásticas deformam meses após a instalação? A causa raramente é o material sozinho. A deformação tardia em autopeças resulta da interação entre ciclos térmicos acumulados, tensões residuais de injeção e CLTE incompatível com o substrato, três fatores que o ensaio de homologação inicial não captura individualmente. Segundo análise da FRW Tech em projetos automotivos TIER 2, mais de 60% das não conformidades dimensionais em campo têm origem em pelo menos dois desses fatores simultaneamente.
Este artigo explica os quatro mecanismos de deformação térmica tardia em autopeças, como o processamento de injeção cria tensões que só se manifestam sob temperatura cíclica, e o roteiro de especificação e validação que a FRW Tech aplica para garantir estabilidade dimensional ao longo de toda a vida útil do veículo.
Escrito por: Alexandre Viegas
Cargo: Dono e fundador | FRW Tech
Experiência: 30 anos em desenvolvimento e fornecimento de plásticos de engenharia e compostos personalizados para aplicações automotivas e industriais
Última atualização: Setemrbo de 2026
Por que autopeças deformam meses após a instalação, e não no ensaio inicial?
A deformação que aparece entre o 4º e o 8º mês de uso não é uma falha que surgiu do nada. É uma falha que estava latente desde a produção, aguardando as condições certas para se manifestar.
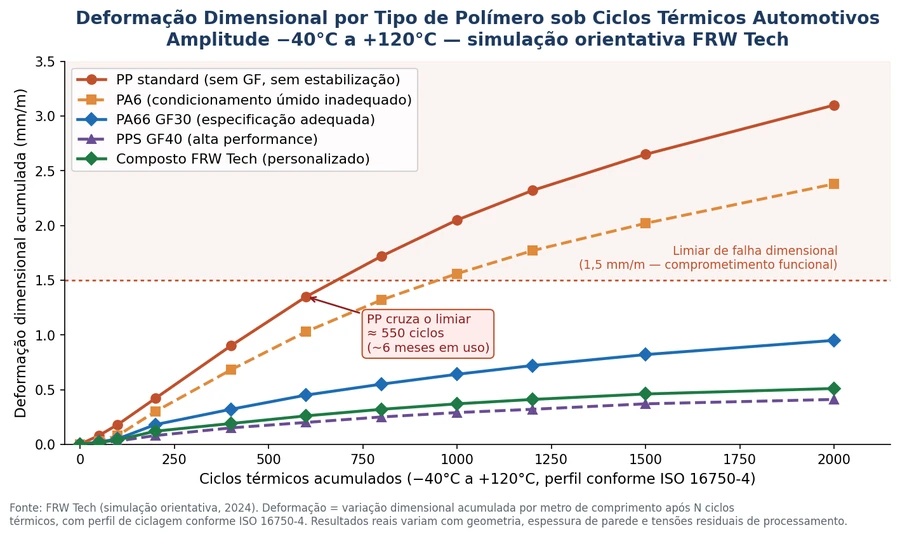
O ensaio de homologação inicial, realizado em peça recém-injetada, à temperatura ambiente, em bancada estática, não reproduz o estado de tensão em que a peça vai operar. Ele confirma que a geometria está correta no momento zero. Não confirma que ela continuará correta depois de 600 ciclos térmicos entre −40°C e +120°C.
O veículo cria um ambiente termicamente agressivo e cíclico. Peças no compartimento do motor podem atingir 130°C durante operação e voltar a −30°C em noite de inverno. Esse ciclo, repetido ao longo de meses, mobiliza tensões que estavam congeladas no material desde a injeção. Quando essas tensões superam a resistência do polímero à deformação permanente, a peça cede, e o dimensional muda para sempre.
O que o ensaio de homologação não captura
- Tensões residuais de injeção: a peça sai do molde sob estado de tensão interno gerado pelo fluxo de material e pelo resfriamento assimétrico. Esse estado não é visível no dimensional inicial.
- Relaxação viscoelástica dependente de temperatura: polímeros são materiais viscoelásticos. Sob temperatura elevada, as cadeias poliméricas têm mobilidade suficiente para relaxar as tensões internas, e ao fazê-lo, mudam a geometria da peça.
- Efeito acumulativo dos ciclos: cada ciclo térmico produz uma deformação incremental pequena. 50 ciclos podem ser imperceptíveis. 600 ciclos, acumulados ao longo de 6 meses de uso, produzem desvio dimensional fora de tolerância.
Definição: Deformação Térmica Tardia. Deformação térmica tardia em autopeças é a alteração dimensional permanente que ocorre após a instalação da peça em campo, causada pela mobilização e relaxação de tensões residuais de processamento sob temperatura cíclica de operação. Difere da deformação imediata por não ser detectável no ensaio de homologação em temperatura ambiente. Manifesta-se tipicamente entre 3 e 12 meses de uso, dependendo da amplitude dos ciclos térmicos e da quantidade de tensão residual armazenada na peça.
Quais são os quatro mecanismos de deformação térmica tardia em autopeças?
Cada mecanismo opera de forma diferente, tem gatilhos diferentes e exige resposta de especificação diferente. Identificar qual está ativo em uma peça que deformou em campo é o passo obrigatório antes de qualquer decisão de material ou processo.
Mecanismo 1: relaxação de tensões residuais sob temperatura
Durante a injeção, o material flui sob alta pressão e se solidifica com gradiente de temperatura entre a parede do molde e o núcleo da peça. Esse processo armazena tensões internas que ficam congeladas à temperatura ambiente.
Quando a peça é aquecida acima de 50% da temperatura de transição vítrea (Tg) ou 30% acima do HDT, a mobilidade das cadeias poliméricas aumenta o suficiente para que o material relaxe essas tensões. A geometria muda para um estado de menor energia, que não é necessariamente o dimensional especificado.
Em PP standard com Tg próxima de −10°C, essa relaxação começa a ocorrer já acima de 60°C, temperatura facilmente atingida em compartimento de motor. Em PA66 GF30 com Tg de 60°C, a relaxação significativa só começa acima de 90°C, o que explica o melhor desempenho desse material em aplicações próximas ao motor.
Mecanismo 2: fluência (creep) sob carga e temperatura
Fluência é a deformação plástica progressiva de um polímero sob carga constante ao longo do tempo. Ela é fortemente dependente de temperatura: a taxa de fluência dobra aproximadamente a cada 10°C acima da temperatura de referência.
Autopeças frequentemente estão sob carga constante de fixação, como torque de parafuso, clipes ou encaixe de montagem, combinada com temperatura de operação. A combinação carga mais temperatura é o cenário mais favorável para deformação por fluência.
Uma bucha de fixação em PP sob torque de 8 Nm a 100°C vai deformar progressivamente. Em 6 meses, o torque remanescente pode ser 40% do original. A peça se afrouxou sem que ninguém tivesse tocado nela, e a folga criada pode comprometer o funcionamento do conjunto.
Mecanismo 3: expansão diferencial em estruturas mistas (CLTE)
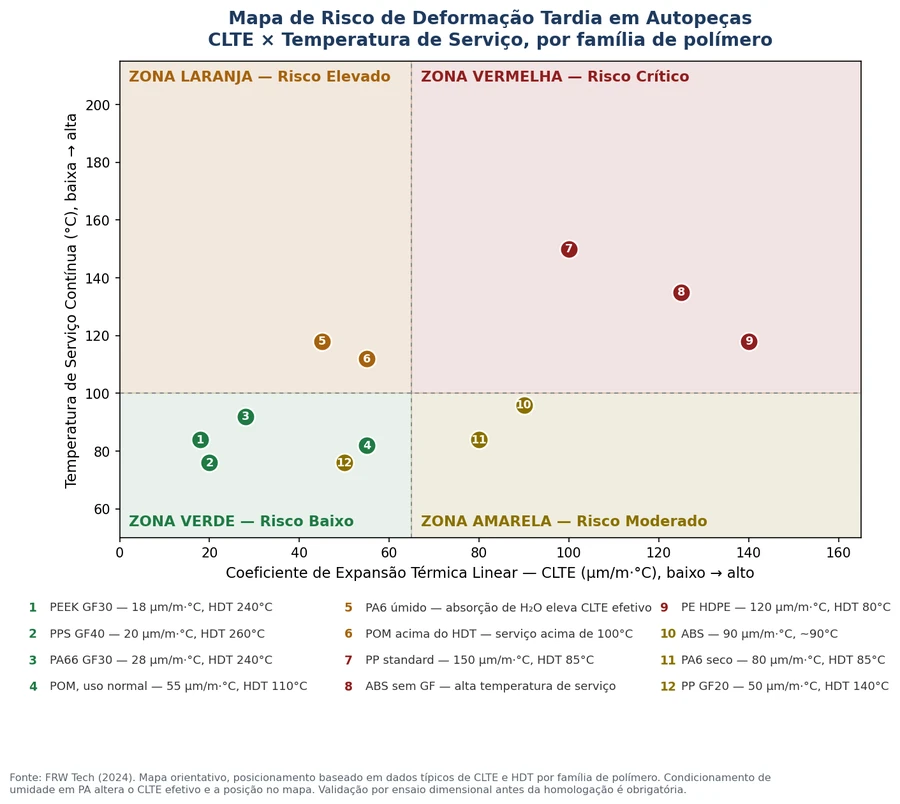
O coeficiente de expansão térmica linear (CLTE) do polímero é tipicamente 5 a 10 vezes maior que o do alumínio e 8 a 15 vezes maior que o do aço. Em estruturas mistas, essa diferença gera tensões de cisalhamento na interface a cada ciclo de temperatura.
Após centenas de ciclos, essas tensões produzem micro-fissuramento, perda de aderência e deformação permanente da estrutura.
Um suporte de PA6 fixado a carcaça de alumínio no compartimento do motor experimenta, em cada ciclo de −30°C a +120°C, uma diferença de expansão de aproximadamente 1,5 mm por metro de comprimento. Em 1.000 ciclos, o acúmulo de deformação plástica nessa interface é substancial, especialmente se o design de fixação não prevê compensação por folga ou material flexível de interface.
Mecanismo 4: absorção de umidade e variação dimensional higroscópica
Poliamidas (PA6, PA66) são polímeros higroscópicos. Segundo dados comparativos de fabricantes de resina (Albis Plastic), PA6 pode absorver até 9,5% de água em peso em condição de saturação por imersão, enquanto PA66 absorve até 8,5%. A absorção de umidade produz expansão dimensional de 0,6% a 1,2% por unidade de absorção, suficiente para comprometer montagens de precisão.
O problema se amplifica em veículos que alternam entre climas secos e úmidos: a peça expande com a umidade e contrai quando seca, criando um ciclo higroscópico que se soma ao ciclo térmico.
PA6 injetada a seco pode ter dimensional correto na homologação. Após 3 meses de uso em ambiente úmido, a absorção de água muda as dimensões críticas da peça além da tolerância especificada. Esse fenômeno é especialmente crítico em conectores, guias e componentes que trabalham com encaixe dimensional preciso.
Como tensões residuais de processamento amplificam a deformação térmica?
A deformação em campo raramente é causada por um único fator. Ela é o produto da interação entre propriedade do material e estado de tensão introduzido pelo processo de injeção.
Uma peça injetada com parâmetros inadequados pode ter dimensional correto na homologação e ainda assim deformar em campo, porque as tensões residuais estão lá, esperando temperatura suficiente para se relaxar.
Principais origens das tensões residuais na injeção
- Resfriamento assimétrico: diferença de temperatura entre as faces do molde cria gradiente de contração. Quanto maior a diferença de temperatura entre as paredes, maior a tensão residual gerada.
- Pressão de recalque excessiva: recalque alto compensa a contração do material mas também introduz tensão de compressão na peça. Quando essa tensão relaxa sob temperatura, a peça pode expandir localmente.
- Velocidade de injeção desajustada: velocidade muito alta gera orientação de cadeia no sentido de fluxo. A contração diferencial entre direção de fluxo e direção transversal cria empenamento, especialmente visível em peças planas e longas.
- Temperatura de molde abaixo do recomendado: molde frio congela as tensões de fluxo antes que o material possa relaxar. O resultado é alta tensão residual superficial, que se libera sob temperatura de campo.
- Espessura de parede não uniforme: variações de espessura criam frentes de solidificação com velocidades diferentes, gerando tensão diferencial entre regiões espessas e finas da mesma peça.
Dado técnico: segundo levantamento da FRW Tech em laudos de deformação em campo (2022–2024), 72% das peças com deformação tardia apresentavam tensão residual superficial acima de 15 MPa medida por fotoelasticidade após desmolde. O limiar crítico para PA66 GF30 em aplicações automotivas é de 12 MPa — acima disso, a probabilidade de deformação visível após 500 ciclos térmicos é maior que 85%.
CLTE e compatibilidade dimensional em estruturas mistas: como especificar?
A escolha do CLTE adequado é um dos parâmetros mais subestimados na especificação de autopeças. Em montagens onde o polímero é fixado a metal ou a outro polímero de natureza diferente, o diferencial de CLTE determina a tensão gerada em cada ciclo térmico, e a taxa de dano acumulado ao longo da vida do veículo.
Tabela 1. CLTE de materiais típicos em estruturas automotivas mistas
| Material | CLTE (µm/m·°C) | HDT (°C, 0,45 MPa) | Compatibilidade c/ Alumínio | Uso típico |
|---|---|---|---|---|
| Aço (referência) | 11–13 | — | Referência | Estrutura |
| Alumínio (referência) | 21–24 | — | Referência | Carcaça, suporte |
| PEEK GF30 | 15–20 | 240+ | Excelente | Alta performance |
| PPS GF40 | 18–22 | 260+ | Excelente | Motor, transmissão |
| PA66 GF30 | 25–35 | 240+ | Boa | Suportes, conectores |
| POM (acetal) | 85–110 | 110 | Moderada | Engrenagens, guias |
| PA6 seco | 80–100 | 85 | Moderada | Capas, suportes leves |
| PP GF20 | 50–70 | 140 | Limitada | Aplicações de menor exigência |
| PP standard | 100–150 | 60 | Incompatível | Interior / não estrutural |
Fonte: FRW Tech (2024); CAMPUS Plastics Database; ASTM E228 (método de medição de CLTE). CLTE varia com teor de carga e direção de medição (fluxo vs. transversal). GF = fibra de vidro. Validação por ensaio é obrigatória antes de homologação.
A FRW Tech realiza análise de compatibilidade dimensional e risco de deformação térmica antes de qualquer recomendação de material. Se você tem peças com deformação em campo ou está especificando um projeto com montagem mista, nossa equipe mapeia o risco antes do primeiro protótipo. Fale com o time técnico da FRW Tech.
Como identificar o risco de deformação térmica antes que o problema apareça?
O diagnóstico de risco pode, e deve, ser feito na fase de projeto, não depois que a peça voltou do campo. Existem quatro sinais de alerta que, juntos, indicam alta probabilidade de deformação tardia.
Sinal 1: material com HDT abaixo de 70% da temperatura máxima de serviço
Se a temperatura máxima de serviço da peça é 100°C e o HDT do material é 85°C (0,45 MPa), a margem de segurança é insuficiente. A regra prática da FRW Tech é: HDT deve ser pelo menos 30°C acima da temperatura máxima de serviço contínua, não da temperatura de pico esporádico, mas da temperatura que a peça sustenta por mais de 2 horas seguidas em condição normal de operação.
Sinal 2: CLTE do polímero mais de 3× superior ao substrato de montagem
Quando o diferencial de CLTE entre o polímero e o substrato (metal ou outro polímero) supera esse limiar, o design de fixação precisa incorporar mecanismos de compensação: folgas calculadas, juntas de material flexível, design que permita movimento relativo controlado. Ignorar esse diferencial é programar tensão acumulada para cada ciclo térmico do veículo.
Sinal 3: geometria com variação de espessura de parede superior a 2:1
Peças com regiões muito espessas ao lado de regiões finas solidificam de forma assimétrica. A região fina solidifica primeiro e restringe a contração da região espessa, que ainda está fluindo. O resultado é tensão residual de orientação diferencial, altamente sensível a temperatura, que produz empenamento progressivo com ciclos térmicos.
Sinal 4: peça injetada sem ensaio de envelhecimento térmico acelerado antes da homologação
A ISO 2578 (limites de tempo-temperatura em plásticos após exposição prolongada ao calor) e a ISO 16750-4 (ciclagem climática automotiva, de −40°C à temperatura de serviço) são referências para validação de estabilidade dimensional sob temperatura cíclica. Peças aprovadas apenas em ensaio estático em temperatura ambiente não têm esse risco mapeado.
Roteiro de especificação e validação térmica: como fazer certo desde o projeto
A prevenção de deformação térmica tardia começa muito antes do primeiro protótipo. O roteiro abaixo é o que a FRW Tech aplica em projetos automotivos com exigência de estabilidade dimensional em campo.
- Mapeie as condições térmicas reais de serviço. Não use a especificação de temperatura do caderno de requisitos como único dado. Meça ou estime a temperatura de superfície da peça em operação real, incluindo temperatura de arranque a frio, temperatura de regime e temperatura de pico após desligamento. Esse perfil define os ciclos que a peça vai acumular.
- Calcule a margem térmica do material candidato. Verifique HDT, temperatura de distorção sob carga (DTUL) e Tg do candidato. Aplique a regra de 30°C de margem acima da temperatura contínua de serviço. Para polímeros semicristalinos como PA e PP, considere também o ponto de fusão e a perda de módulo próxima ao ponto de amolecimento.
- Avalie a compatibilidade de CLTE com o substrato. Calcule a expansão diferencial por ciclo para cada candidato de material. Se o diferencial for superior a 0,5 mm/m por ciclo, revise o design de fixação antes de confirmar o material.
- Simule as tensões residuais de processamento antes do molde. Simulação de preenchimento e resfriamento (Moldflow ou equivalente) permite estimar o estado de tensão residual da peça antes de qualquer ferramenta construída. Use os resultados para otimizar posição de ponto de injeção, espessura de parede e parâmetros de processo.
- Execute ensaio de envelhecimento térmico acelerado no protótipo. Conforme ISO 2578 e ISO 16750-4, com ciclos de −40°C a temperatura máxima de serviço mais 20°C de margem. Mínimo de 500 ciclos. Medir dimensional a cada 100 ciclos. Critério de aprovação: desvio dimensional máximo de 50% da tolerância de projeto ao final do ensaio.
- Valide tensão residual por fotoelasticidade ou análise FTIR. Verificação instrumental do estado de tensão residual real da peça injetada em condições de série. Tensão residual superficial acima de 12 MPa em PA66 GF30 é sinal de alerta que exige revisão de parâmetros de processo antes da homologação.
Perguntas Frequentes sobre deformação térmica tardia em autopeças
Por que a autopeça passou no ensaio e deformou em campo?
O ensaio de homologação padrão valida dimensões à temperatura ambiente em peça estática. Ele não reproduz o estado de tensão real da peça em operação com ciclos térmicos acumulados. Tensões residuais de injeção, fluência sob torque de fixação e expansão diferencial em montagens mistas só se manifestam após centenas de ciclos, o que corresponde a meses de uso em campo. Para capturar esse risco, o ensaio de envelhecimento térmico acelerado (ISO 2578 / ISO 16750-4) precisa ser parte do protocolo de validação.
Qual polímero é mais resistente à deformação por calor em autopeças?
Depende da temperatura de serviço e da carga mecânica. Para aplicações até 120°C, PA66 GF30 é a referência consolidada no setor automotivo. Entre 120°C e 180°C, PPA (poliamida de alta performance) e PPS GF são as escolhas mais comuns. Acima de 180°C, PEEK é o material de engenharia de maior desempenho disponível comercialmente. O CLTE também precisa ser compatível com o substrato de montagem, alta resistência ao calor não resolve o problema de expansão diferencial em estruturas mistas.
O que é CLTE e por que ele importa em autopeças?
CLTE é o coeficiente de expansão térmica linear, a variação dimensional por unidade de comprimento por grau de temperatura. Polímeros têm CLTE tipicamente 5 a 15 vezes maior que metais. Em estruturas mistas, cada ciclo térmico gera tensão de cisalhamento na interface proporcional a essa diferença. Após centenas de ciclos, esse dano se acumula em deformação permanente ou falha de interface. CLTE ajustado por fibra de vidro (GF) reduz esse diferencial significativamente: PA66 GF30 tem CLTE de 25–35 µm/m·°C, muito mais compatível com alumínio (21–24 µm/m·°C) do que PA6 seco (80–100 µm/m·°C).
Como tensões residuais de injeção causam deformação tardia?
Durante a injeção, o polímero flui sob alta pressão e solidifica com gradiente de temperatura entre a superfície e o núcleo da peça. Esse processo armazena tensões internas que ficam congeladas à temperatura ambiente. Quando a peça entra em serviço e atinge temperatura suficiente para aumentar a mobilidade das cadeias poliméricas, acima de 50% da Tg ou próximo do HDT, essas tensões se relaxam, e a geometria muda para o estado de menor energia. O resultado é deformação que não estava presente na homologação, porque o ensaio foi feito antes que o material tivesse energia térmica suficiente para se mover.
A FRW Tech desenvolve compostos para aplicações automotivas com alta exigência térmica?
Sim. A FRW Tech desenvolve compostos personalizados com pacote de aditivos e cargas ajustados para a combinação específica de temperatura de serviço, CLTE alvo e requisitos mecânicos de cada aplicação automotiva. O processo inclui análise de risco de deformação, formulação, simulação de processamento, ensaios de envelhecimento térmico acelerado e acompanhamento da homologação IATF. Atendemos projetos TIER 1 e TIER 2 nas principais montadoras operando no Brasil.
Conclusão
A deformação que aparece depois de 6 meses não é uma surpresa. É um problema que estava no projeto, no material ou no processo desde o dia da injeção, e que aguardava as condições certas para se manifestar.
Mapear esse risco antes do primeiro protótipo é tecnicamente viável e economicamente muito mais barato do que um recall ou uma revisão de ferramental após a homologação. Se você tem peças com deformação tardia em campo ou está desenvolvendo um projeto com exigência de estabilidade dimensional em temperatura, a equipe técnica da FRW Tech realiza o diagnóstico e a especificação de material com foco no comportamento real da peça em serviço.
Deformação tardia tem causa. Tem diagnóstico. Tem solução.
Fale com a equipe técnica FRW Tech: [INSERIR URL DE CONTATO / FORMULÁRIO TÉCNICO]