(11) 4544-1041 (11) 4544-1042
vendas01@frwtech.com.br
Por que peças automotivas geram ruído, folga ou retrabalho mesmo aprovadas na inspeção dimensional? Porque a inspeção valida a peça no momento zero, à temperatura ambiente, sem carga de montagem. A falta de estabilidade dimensional aparece depois: variação de contração entre lotes, empenamento por resfriamento assimétrico e absorção de umidade em poliamidas podem desviar o dimensional de 0,3 a 0,8 mm em 100 mm de comprimento, o suficiente para criar folga audível em sistema NVH ou interferência que trava o encaixe.
Este artigo explica os quatro mecanismos que geram instabilidade dimensional em peças injetadas, como cada parâmetro de processo contribui para o desvio, qual material entrega menor variação para cada aplicação, e o roteiro de validação que a FRW Tech aplica antes de qualquer homologação IATF.
Por Alexandre Viegas, dono e fundador da FRW Tech. Atualizado em setembro de 2026.
A tolerância dimensional de uma peça automotiva não é um número decorativo no desenho técnico. É o limite dentro do qual a peça pode variar e ainda funcionar corretamente em conjunto com as peças adjacentes.
Quando o dimensional sai da tolerância, a peça certa no lugar certo passa a ser a peça errada. O resultado depende da direção do desvio: folga excessiva gera movimento relativo entre partes que deveriam ser solidárias, e movimento relativo gera ruído. Interferência excessiva trava o encaixe, e trava na linha de montagem vira retrabalho ou refugo.
O problema raramente aparece na aprovação dimensional individual da peça. Aparece quando a peça entra no conjunto, especialmente em conjuntos com múltiplos componentes em sequência, onde os desvios individuais se somam. Uma peça 0,15 mm acima do nominal combinada com uma segunda peça 0,12 mm acima gera uma folga acumulada de 0,27 mm, o suficiente para produzir chiado audível em sistema de painel ou porta.
Instabilidade dimensional não é um problema pontual de peça ruim. É uma cadeia em que cada elo conecta causa técnica a consequência operacional. O Gráfico 1 mapeia essa cadeia por inteiro: contração diferencial e empenamento no início, ruído NVH e chamado de campo no fim.
Entender a cadeia é o que permite intervir no ponto certo, no material, no processo ou no design, em vez de ajustar o dimensional na montagem com solução paliativa.
Estabilidade dimensional é a capacidade de uma peça injetada de manter suas dimensões nominais dentro da tolerância especificada ao longo do tempo e das condições de uso, incluindo variações de temperatura, umidade, carga mecânica e ciclos de montagem e desmontagem. Uma peça dimensionalmente estável não apenas atinge a tolerância no momento zero: ela permanece dentro dela após condicionamento, após montagem no conjunto e após ciclos térmicos de campo. A instabilidade dimensional é a principal causa de problemas NVH, folgas de encaixe e retrabalho em linhas de montagem automotiva.
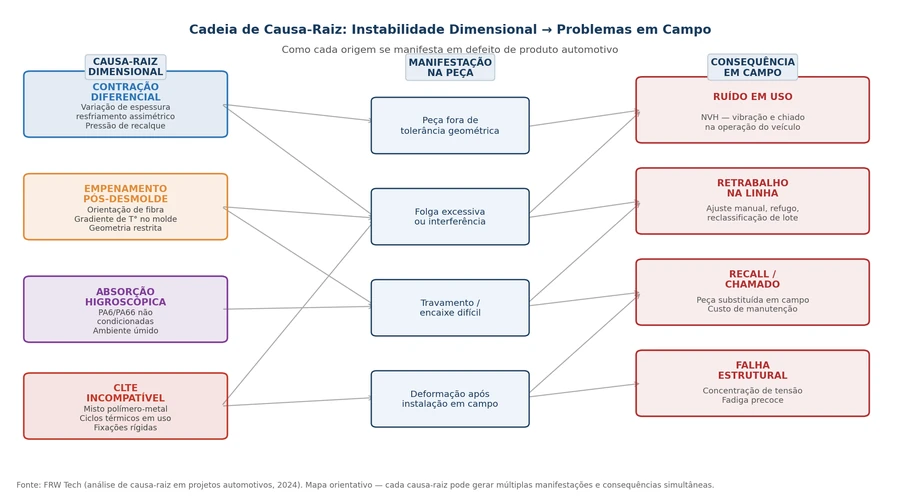
Cada mecanismo tem gatilho diferente, se manifesta em momento diferente e exige resposta diferente de material e processo. Tratar todos como o mesmo problema é garantia de solução incompleta.
Todo polímero contrai ao solidificar. O problema não é a contração em si, é a contração diferencial: regiões da peça que resfriam em velocidades diferentes contraem em graus diferentes. Regiões espessas contraem mais do que regiões finas. Regiões próximas ao ponto de injeção contraem menos do que regiões distantes.
Em polímeros semicristalinos (PA, PP, POM), a contração é significativamente maior do que em polímeros amorfos (PC, ABS) porque a formação de cristais durante o resfriamento adiciona uma contração de empacotamento à contração térmica. PA66 GF30 contrai entre 0,3% e 0,6% na direção do fluxo e 0,7% a 1,2% na direção perpendicular, essa anisotropia de contração é uma das causas mais frequentes de empenamento em peças planas e longas.
Empenamento é a deformação geométrica que ocorre quando a contração diferencial gera forças internas que dobram ou torcem a peça. Ele é especialmente crítico em peças planas ou com geometria aberta, onde a rigidez estrutural não é suficiente para resistir às forças de contração interna.
Temperatura de molde assimétrica entre as faces, orientação de fibra de vidro em uma só direção e espessura de parede variável são as três causas mais comuns de empenamento em peças automotivas.
PA6 e PA66 são polímeros higroscópicos. PA6 pode absorver até 9,5% de água em condição saturada; PA66 absorve até 8,5%. Cada 1% de absorção de água produz expansão dimensional de aproximadamente 0,2% a 0,3%, o suficiente para levar uma peça de tolerância justa para interferência.
O problema é que a absorção ocorre de forma gradual após a instalação da peça: a peça aprovada no recebimento pode estar 0,3 mm maior após uma semana em ambiente úmido. Peças de PA que não foram condicionadas antes da inspeção têm dimensional de referência incorreto, o que invalida qualquer aprovação feita nessa condição.
Em montagens mistas polímero-metal, o diferencial de CLTE gera tensão na interface a cada ciclo térmico. PA66 tem CLTE de 25 a 35 µm/m·°C; alumínio tem 21 a 24 µm/m·°C. PP tem CLTE de 100 a 150 µm/m·°C, incompatível com qualquer substrato metálico em aplicação com amplitude térmica elevada.
Em 1.000 ciclos entre −30°C e +90°C, um suporte de PP standard fixado em carcaça de alumínio pode acumular desvio dimensional permanente de 0,4 a 0,8 mm, o que cria folga progressiva na montagem mesmo que a peça tenha saído do molde dentro da tolerância.
A maioria das não conformidades dimensionais em produção em série não vem do material errado, vem de processo mal controlado com material adequado. Cada parâmetro de injeção tem efeito direto e mensurável no dimensional da peça.
A pressão de recalque é aplicada após o preenchimento do molde para compensar a contração do material durante o resfriamento. Pressão de recalque insuficiente deixa material em falta na cavidade, a peça contrai mais do que o nominal e sai submedida. Pressão de recalque excessiva empurra material em excesso, a peça sai sobremedida e com tensão residual elevada.
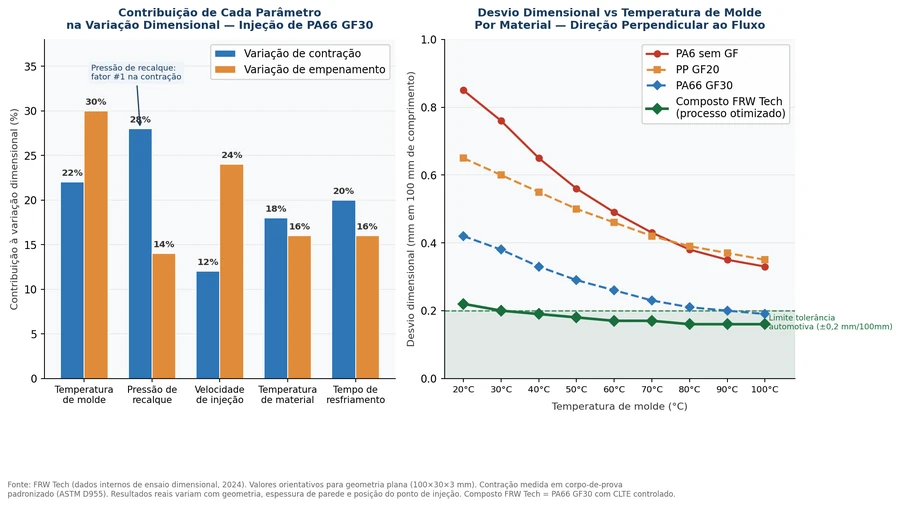
É o parâmetro com maior impacto na variação de contração, respondendo por até 28% da variação dimensional em PA66 GF30 (Gráfico 2). A janela de processo aceitável varia com o material e a geometria da peça, e precisa ser determinada empiricamente para cada combinação.
Temperatura de molde baixa resfria o material rapidamente, congelando as tensões de fluxo e a orientação de cadeia antes que o material possa relaxar. O resultado é alta tensão residual e maior tendência ao empenamento.
Para PA66 GF30, temperatura de molde entre 70°C e 90°C é a faixa que melhor equilibra estabilidade dimensional e ciclo de produção. Abaixo de 40°C, o empenamento em peças planas pode ser inaceitável mesmo com material bem especificado.
Velocidade de injeção alta gera orientação de fibra de vidro preferencial na direção de fluxo. A contração na direção do fluxo é menor do que na direção perpendicular, essa diferença é a principal causa de empenamento em peças longas reforçadas com fibra de vidro.
Tempo de resfriamento insuficiente desmolda a peça com núcleo ainda parcialmente fundido. O resfriamento fora do molde é menos controlado e assimétrico, e o resultado é desvio dimensional que varia de ciclo para ciclo. Para aplicações com tolerância apertada, o tempo de resfriamento deve ser validado dimensionalmente, não apenas pelos critérios de produtividade do ciclo.
A FRW Tech analisa o perfil dimensional exigido pela aplicação antes de recomendar qualquer material. Se você tem peças com retrabalho por desvio dimensional ou está especificando um conjunto com tolerância apertada, nossa equipe mapeia os quatro mecanismos de instabilidade antes do primeiro protótipo.
A escolha do material é a decisão de maior impacto permanente no dimensional. Parâmetros de processo podem compensar parcialmente um material inadequado, mas nunca completamente, e sempre com janela de processo mais estreita e mais cara de controlar.
| Polímero | Contração (%) fluxo / perpendicular | Anisotropia | CLTE (µm/m·°C) | Absorção H₂O (%) | Indicação dimensional |
|---|---|---|---|---|---|
| PA66 GF30 | 0,3–0,6 / 0,7–1,2 | Alta (GF) | 25–35 | 3,0–4,5 | Estrutural exigente |
| PPA GF30 | 0,2–0,4 / 0,5–0,8 | Média (GF) | 20–28 | 1,5–2,5 | Alta temperatura |
| POM (acetal) | 1,8–2,0 isotrópico | Baixa | 85–110 | <0,2 | Precisão mecânica |
| PC | 0,5–0,7 isotrópico | Baixa | 60–70 | <0,1 | Estética + dimensional |
| PPS GF40 | 0,2–0,4 / 0,4–0,6 | Alta (GF) | 18–22 | <0,05 | Alta performance térmica |
| PA6 GF30 | 0,4–0,7 / 0,8–1,4 | Alta (GF) | 30–45 | 4,0–6,0 | Custo × dimensional |
| PP GF20 | 0,4–0,6 / 0,8–1,2 | Alta (GF) | 50–70 | <0,02 | Baixa exigência |
| PP standard | 1,0–1,5 isotrópico | Baixa | 100–150 | <0,02 | Interior / não estrutural |
POM (poliacetal) tem uma característica única entre os polímeros de engenharia: contração quase perfeitamente isotrópica, mesma contração em todas as direções, e baixíssima absorção de umidade. Isso o torna o material de referência para engrenagens, guias e componentes de precisão onde o dimensional precisa ser reproduzível de peça a peça e de lote a lote.
A limitação do POM é a temperatura de serviço (HDT de 100°C a 115°C) e a sensibilidade química a ácidos. Para aplicações dentro dessas restrições, POM é a melhor escolha de estabilidade dimensional.
A estabilidade dimensional em produção em série não é consequência de um único fator bem controlado. É o resultado de três variáveis trabalhando em coerência: o material com as propriedades certas, o molde com o design adequado para o material escolhido, e o processo com os parâmetros otimizados para a combinação material-molde.
O design do molde precisa ser calculado para o material específico que vai ser injetado, incluindo os coeficientes de contração nas duas direções e a anisotropia esperada com reforço de fibra. Um molde projetado para PP sendo usado com PA66 GF30 vai produzir peças fora de tolerância sistematicamente, não porque o processo está errado, mas porque a cavidade foi dimensionada para a contração errada.
A posição e o número de pontos de injeção determinam como o material flui pelo molde, qual é a orientação de fibra resultante e onde ficam as linhas de solda. Linhas de solda são regiões de menor resistência mecânica e de maior variação dimensional. Para peças com tolerância dimensional crítica, simular o preenchimento antes de construir o molde é um investimento que se paga na primeira corrida.
Janela de processo é a faixa de variação de cada parâmetro dentro da qual a peça permanece dentro da tolerância dimensional. Materiais com contração mais previsível e menor sensibilidade aos parâmetros têm janela de processo mais larga, e isso se traduz diretamente em menor variação dimensional entre lotes e menor custo de controle de processo em série.
A validação dimensional para homologação IATF vai além de medir a peça e comparar com o desenho. Ela precisa confirmar que a peça mantém o dimensional em todas as condições relevantes de campo: condicionamento de umidade, temperatura de montagem, e variação de processo entre operadores e turnos.
PA6 é higroscópica e absorve umidade do ambiente progressivamente após a injeção. Cada 1% de absorção de água expande a peça aproximadamente 0,2% a 0,3% em todas as dimensões. Uma peça aprovada na inspeção de recebimento, quando ainda está seca, pode estar 0,3 a 0,5 mm maior após uma semana em ambiente de produção com umidade normal. Peças de PA6 ou PA66 precisam ser condicionadas (23°C / 50% UR por 48 horas mínimo) antes de qualquer medição de referência.
Janela de processo é a faixa de variação de cada parâmetro de injeção dentro da qual a peça permanece dentro da tolerância especificada. Processos com janela estreita são sensíveis a variações normais de produção, como temperatura de material e pressão hidráulica, e produzem peças com desvio dimensional entre lotes. Materiais com menor sensibilidade aos parâmetros de processo têm janela mais larga e exigem menos controle de processo em série.
O empenamento deforma a superfície de contato entre duas peças montadas. Em vez de duas superfícies planas em contato uniforme, o conjunto passa a ter contato em pontos ou linhas, com regiões de folga entre eles. Quando o conjunto é submetido a vibração, do motor, de irregularidades de pista ou do ar condicionado, essas regiões de folga permitem movimento relativo entre as peças, o que produz chiado, batida ou rangido.
Polímeros amorfos (PC, ABS) têm contração isotrópica e menor variação entre lotes porque não têm a contribuição da cristalização no processo de solidificação. Polímeros semicristalinos (PA, PP, POM) têm contração maior e mais variável, mas o POM se destaca por ter contração quase perfeitamente isotrópica e baixíssima sensibilidade à umidade, resultando em menor variação dimensional entre lotes.
Sim. A FRW Tech desenvolve compostos com pacote de carga e aditivos ajustado para minimizar a contração diferencial e a variação dimensional entre lotes, mantendo as propriedades mecânicas e térmicas necessárias para a aplicação. O processo inclui simulação de contração com o composto candidato, ensaios de validação dimensional (ASTM D955) e acompanhamento da janela de processo na homologação IATF, para projetos TIER 1 e TIER 2.
Ruído, folga e retrabalho em montagem raramente são problemas de qualidade de execução. São quase sempre problemas de especificação, de material, de processo ou de design, que não foram identificados antes da homologação. A cadeia começa na instabilidade dimensional da peça injetada e termina no cliente reclamando de chiado no painel, ou na linha de montagem desmontando conjunto para ajuste.
Se você está especificando material para peça com tolerância apertada ou tem problema dimensional em série, a equipe técnica da FRW Tech faz o diagnóstico de mecanismo, avalia a janela de processo e indica o composto com menor variação dimensional para a sua aplicação.
Tolerância mantida em série. Sem ruído. Sem retrabalho.
Fale com a equipe técnica FRW Tech: solicitar diagnóstico técnico.
Como especificar PC preto para resistir ao UV sem perder estética em aplicações automotivas? A resposta começa pelo pacote de estabilizadores. PC preto sem aditivos UV perde mais de 50% do brilho em 12 meses de exposição solar direta (câmara de xenônio, SAE J1960) e desenvolve YI acima de 17, amarelamento visível a olho nu. Com formulação adequada de UVA e HALS de alto peso molecular, o PC preto mantém YI abaixo de 9 e retenção de brilho acima de 70% em 36 meses. A diferença está no que foi colocado no composto, não no substrato.
Este artigo explica os mecanismos de degradação UV do PC preto, o conflito entre proteção e estética que a formulação precisa resolver, os parâmetros que definem a especificação correta e o mapa de aplicações que a FRW Tech usa para definir o nível de estabilização necessário em cada projeto automotivo.
Por Alexandre Viegas, dono e fundador da FRW Tech. Atualizado em setembro de 2026.
O UV destrói a estrutura química da superfície do policarbonato, gerando amarelamento e perda de brilho. O policarbonato tem excelente transparência, tenacidade e resistência ao impacto, propriedades que o tornaram referência em aplicações automotivas de visibilidade e acabamento. Mas sua estrutura química tem um ponto vulnerável.
Os grupos carbonato da cadeia principal absorvem radiação UV na faixa de 295 a 330 nm. Essa faixa coincide exatamente com a região mais energética do espectro solar que chega à superfície terrestre.
Quando a radiação UV excita esses grupos, inicia uma cascata de reações de fotoxidação. O material produz grupos carbonila e outros cromóforos que desviam a cor para o amarelo, e o índice de amarelamento (YI) sobe.
Ao mesmo tempo, a degradação superficial cria micro-rugosidades que dispersam a luz de forma difusa, destruindo o brilho especular. O resultado é uma peça que começa preta e brilhante e progressivamente se torna cinza-amarelada e opaca.
Fotodegradação do PC é o processo de degradação química iniciado pela absorção de radiação UV pelos grupos carbonato da cadeia polimérica do policarbonato. Produz cromóforos, grupos que absorvem luz visível e causam amarelamento, e micro-rugosidades superficiais que destroem o brilho especular. É um processo autocatalítico: os produtos de degradação absorvem ainda mais UV, acelerando a taxa de degradação ao longo do tempo. Estabilizadores UV (UVA e HALS) interrompem essa cadeia em pontos diferentes do mecanismo.
O pigmento negro (carbon black) absorve parte da radiação UV antes que ela atinja a matriz de PC, funcionando como filtro passivo. Por isso o PC preto envelhece mais lentamente que o PC natural ou em cores claras.
Mas o negro de fumo absorve principalmente na faixa visível. A absorção na faixa UV é parcial e depende da concentração e do tipo de carbon black usado. Concentrações abaixo de 1,5% em peso têm proteção UV insuficiente para aplicações externas. Concentrações acima de 3% começam a comprometer a processabilidade e a dispersão do pigmento.
O negro de fumo é uma condição necessária, não suficiente. Sem estabilizadores UV, absorvedores e HALS, o PC preto ainda degrada de forma inaceitável para aplicações externas com vida útil de 5 a 10 anos.
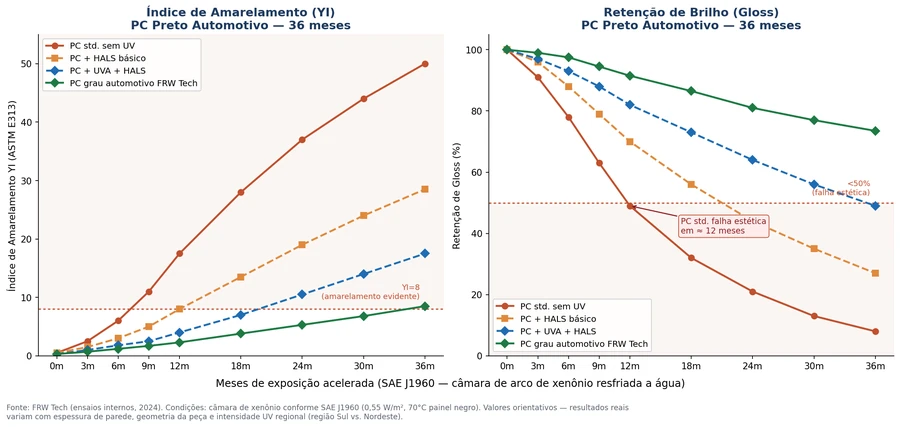
Proteger contra UV pode comprometer a estética porque os estabilizadores mais eficazes tendem a interferir no brilho, na profundidade de cor e no acabamento superficial. Esse é o conflito central na especificação de PC preto para aplicações automotivas com exigência de acabamento. Os cadernos de requisitos estéticos das montadoras não perdoam esse tipo de compromisso.
Absorvedores UV (UVA, benzotriazóis e benzofenonas) absorvem a energia UV e a dissipam como calor. São eficazes na proteção inicial e têm boa compatibilidade com PC. Em concentrações altas, podem migrar para a superfície ao longo do tempo, efeito conhecido como blooming, criando uma película esbranquiçada que compromete o brilho de peças com alto gloss. O ponto de equilíbrio fica em concentrações de 0,2% a 0,5% para a maioria das aplicações.
HALS (Hindered Amine Light Stabilizers) interrompem a cadeia de oxidação por radicais livres iniciada pela UV. São mais eficazes que os UVA em longas exposições e não absorvem diretamente UV, por isso, combinados com UVA, entregam proteção superior. HALS de alto peso molecular (HMW) têm menor tendência à migração, o que preserva o acabamento superficial ao longo do tempo. Para PC preto automotivo externo, a combinação UVA + HALS HMW é o padrão mínimo de especificação.
| Critério | UVA (absorvedor) | HALS (HMW) |
|---|---|---|
| Mecanismo de ação | Absorve fóton UV e dissipa como calor | Interrompe a cadeia de oxidação por radicais livres |
| Momento de atuação | Antes da fotoxidação começar | Depois que a fotoxidação já foi iniciada |
| Desempenho em longa exposição | Bom no início, perde eficácia com o tempo | Superior em exposições longas |
| Risco de blooming | Alto acima de 0,5% de concentração | Baixo, sobretudo em grades HMW |
| Faixa de concentração recomendada | 0,2% a 0,5% | Varia por grade, sempre combinado com UVA |
PC em aplicações próximas ao motor ou em regiões quentes do veículo sofre oxidação térmica além da fotoxidação. Antioxidantes primários (fenólicos) e secundários (fosfitos) protegem a cadeia de PC contra essa degradação paralela.
Sem eles, a temperatura de serviço atua sinergicamente com o UV e acelera o amarelamento mesmo quando o pacote UV está correto. Para peças externas com temperatura de superfície acima de 70°C, o antioxidante térmico não é opcional.
Na FRW Tech, o pacote de estabilização de cada composto de PC preto é ajustado à combinação real de irradiância e temperatura de serviço da peça, não a uma receita genérica de catálogo. Fale com nosso time técnico para levantar o perfil de exposição da sua aplicação antes da próxima homologação.
A especificação de PC preto para aplicação automotiva não é uma escolha de catálogo. É a definição de quatro parâmetros que, em conjunto, determinam se a peça vai manter desempenho funcional e estética ao longo de toda a vida útil do veículo.
A posição da peça no veículo define a irradiância UV efetiva que ela vai acumular. Uma grade frontal exposta ao sol em Recife acumula irradiância muito maior do que um friso de porta em São Paulo. O caderno de requisitos das montadoras especifica a irradiância acumulada em kJ/m² para cada posição, e o ensaio de validação (SAE J1960) é calibrado para reproduzir essa exposição em câmara acelerada.
Especificar o mesmo nível de estabilização para todas as posições externas é um dos erros mais comuns, e o mais caro quando resulta em peças que passam na homologação mas falham no campo no Brasil central.
PC começa a perder módulo de forma relevante acima de 100°C. Mas o processo de amarelamento por oxidação térmica começa a velocidades mensuráveis já acima de 70°C de superfície. Para peças próximas ao motor, sistemas de escape ou superfícies expostas ao sol em cores escuras, a temperatura de superfície real pode superar 90°C, suficiente para que oxidação térmica e fotoxidação atuem simultaneamente, exigindo pacote duplo de proteção.
Os cadernos de requisitos estéticos das montadoras definem gloss mínimo em graus, tipicamente medido a 60° pelo método ASTM D523, e variação de cor máxima (ΔE) pela norma ASTM D2244. Para PC preto de alta estética, gloss inicial acima de 90 e ΔE menor que 2 após exposição são requisitos comuns.
Esses requisitos definem o teto de concentração de estabilizadores que não causam blooming e a necessidade de aditivos que mantenham a dispersão do negro sem criar gradiente de concentração na espessura da peça.
A norma SAE J1960 define os ciclos de ensaio que simulam exposição solar acelerada para validação de materiais automotivos externos. Mas ela não define automaticamente quanto tempo de vida real cada ciclo representa. Essa correlação depende da região geográfica de uso do veículo.
Para garantia de 5 anos no Nordeste brasileiro, a exposição acumulada é maior do que para 5 anos no Sul. O composto precisa ser especificado para a irradiância do mercado onde o veículo vai operar, não para a irradiância de uma norma genérica.
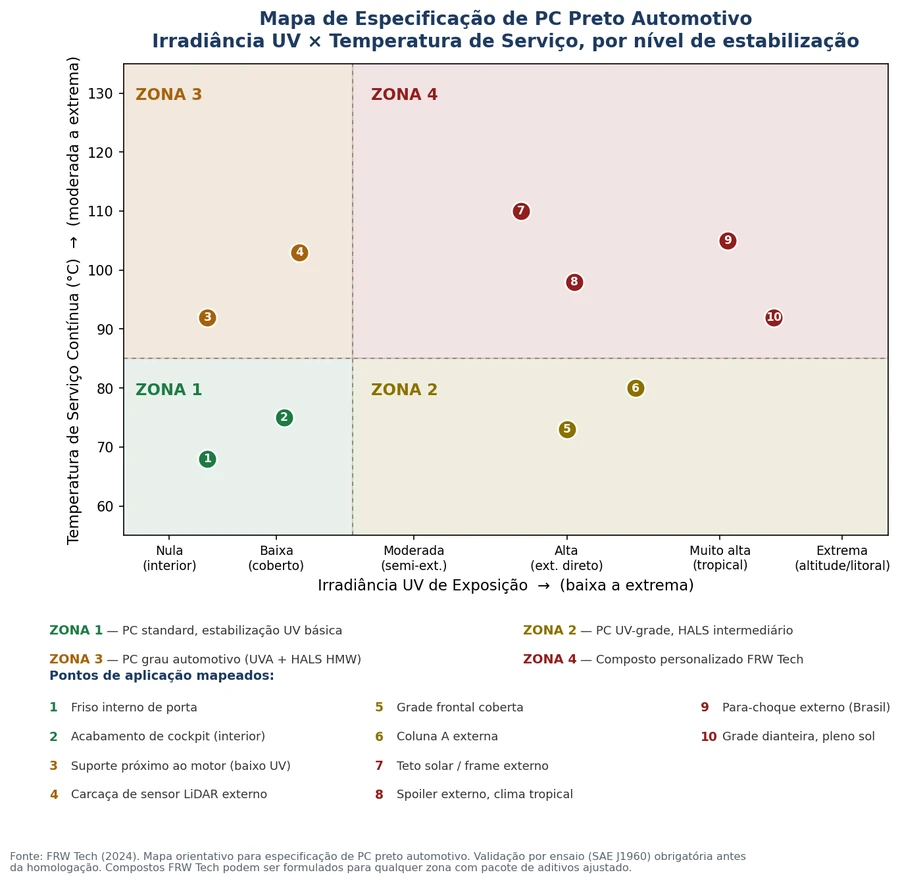
A SAE J1960 é a norma historicamente usada pela indústria automotiva para ensaio de envelhecimento acelerado por luz de xenônio, e ainda é amplamente referenciada em cadernos de requisitos de montadoras globais como o ciclo de câmara de referência. Ela define o equipamento, o filtro de corte, o ciclo de irradiância e umidade, e os critérios mínimos de controle. Mas ela tem três limitações importantes que todo especificador de material precisa conhecer.
A J1960 acumula irradiância em kJ/m² de forma acelerada em relação à exposição natural. Mas a taxa de aceleração real depende da latitude, da altitude e da refletância do ambiente de instalação do veículo. A norma não estabelece uma correlação fixa entre kJ/m² em câmara e anos de uso em campo, essa correlação precisa ser estabelecida para cada mercado específico.
Para o Brasil, essa diferença regional é real, mas não uniforme. Um estudo comparativo publicado na Revista Interespaço (UFMA), com dados SolarGis, mostra que mesmo a região menos ensolarada do Brasil recebe cerca de 1.500 kWh/m² de irradiação por ano, superando os aproximadamente 1.200 kWh/m² anuais das áreas mais ensolaradas da Alemanha. Só que essa vantagem não vale para todos os mercados de exportação: estados do sudoeste dos Estados Unidos, como Arizona e Novo México, e regiões do sul da Europa recebem irradiância equivalente ou superior à média brasileira. Um ensaio J1960 calibrado para o mercado europeu médio ainda subestima a degradação real no Brasil, mas replicar a mesma dose para qualquer mercado de exportação seria um erro na direção oposta.
Aprovação na J1960 significa que a peça atingiu o critério de aceitação no ensaio com os parâmetros definidos pelo caderno de requisitos. Não significa que ela vai durar X anos em campo. A correlação entre aprovação no ensaio e durabilidade real depende de como o critério foi calibrado com dados de campo reais, dado que nem todas as montadoras têm para o mercado brasileiro.
A J1960 ensaia irradiância UV e chuva simulada. Não reproduz o contato com produtos de limpeza automotiva, graxas, combustíveis ou solventes que uma peça externa encontra ao longo de 5 anos. Também não reproduz ciclos térmicos de −40°C a +120°C que geram tensão adicional. Para peças em posições de alta exposição química ou mecânica, complementar a J1960 com ensaios de compatibilidade química e envelhecimento térmico é obrigatório.
A FRW Tech especifica compostos de PC preto com base nos requisitos reais de cada aplicação automotiva: irradiância regional, temperatura de serviço, critério estético e vida útil exigida. Se você está especificando PC preto para posição externa ou tem peças que não estão sustentando os requisitos estéticos em campo, fale com nossa equipe técnica antes da próxima homologação.
A validação de PC preto automotivo para aplicações externas deve cobrir quatro dimensões antes de qualquer submissão de amostra ao caderno de requisitos. Cada dimensão tem critério específico e não substitui as outras.
O carbon black protege parcialmente contra UV na faixa visível, mas a fotodegradação do policarbonato ocorre na faixa UV de 295 a 330 nm, onde a absorção do negro de fumo é insuficiente para bloquear completamente a radiação. A fotoxidação produz micro-rugosidades superficiais que dispersam luz difusamente, destruindo o brilho especular. Estabilizadores UV (UVA e HALS) são necessários para interromper o processo que o carbon black não bloqueia sozinho. PC sem eles perde mais de 50% do gloss em 12 meses de exposição solar direta.
Absorvedores UV (UVA, benzotriazóis e benzofenonas) absorvem fótons UV antes que eles atinjam a cadeia de PC e os dissipam como calor, sendo eficazes na proteção inicial. HALS interrompem a cadeia de oxidação por radicais livres depois que a absorção UV já ocorreu, sendo mais eficazes em proteção de longa duração. HALS de alto peso molecular migram menos para a superfície, preservando o brilho. A combinação UVA + HALS HMW é o padrão mínimo para PC automotivo com vida útil acima de 3 anos.
Blooming é a migração de estabilizadores UV ou outros aditivos de baixo peso molecular para a superfície da peça, formando uma película esbranquiçada que destrói o brilho de peças pretas de alta estética. Ocorre quando a concentração do aditivo supera o limite de solubilidade no PC à temperatura de serviço. Para evitar: usar HALS de alto peso molecular, limitar UVA a concentrações abaixo de 0,5% e validar o composto com ensaio de estufa a 80°C por 500 horas antes da homologação.
Não diretamente. A J1960 define o método de ensaio, mas não fixa quantos kJ/m² em câmara equivalem a quantos anos reais de uso. Dados SolarGis mostram que mesmo a região menos ensolarada do Brasil recebe mais irradiância que a Alemanha mais ensolarada, mas menos que o sudoeste dos EUA. A dose de ensaio deve ser calibrada à irradiância real do mercado, idealmente com painel de exposição natural em paralelo.
Sim. A FRW Tech desenvolve compostos personalizados de PC preto para aplicações automotivas externas, com pacote de estabilização ajustado para irradiância regional, temperatura de serviço, critério estético e vida útil exigida. O processo inclui definição do pacote de aditivos (UVA, HALS HMW e antioxidante térmico), ensaios de validação UV e térmica, verificação de blooming e acompanhamento da homologação IATF, para projetos TIER 1 e TIER 2.
Se você está especificando PC preto para aplicação externa ou tem peças perdendo brilho e cor antes do prazo de garantia, fale com a equipe técnica da FRW Tech. O diagnóstico começa pelo perfil de exposição real da peça, não pelo datasheet.
Brilho que dura. Estética que não abre mão de performance.
Fale com a equipe técnica FRW Tech: solicitar diagnóstico técnico.
Por Alexandre Viegas | Dono e fundador | FRW Tech | Atualizado em Setembro de 2026
Por que autopeças plásticas deformam meses após a instalação? A causa raramente é o material sozinho. A deformação tardia em autopeças resulta da interação entre ciclos térmicos acumulados, tensões residuais de injeção e CLTE incompatível com o substrato, três fatores que o ensaio de homologação inicial não captura individualmente. Segundo análise da FRW Tech em projetos automotivos TIER 2, mais de 60% das não conformidades dimensionais em campo têm origem em pelo menos dois desses fatores simultaneamente.
Este artigo explica os quatro mecanismos de deformação térmica tardia em autopeças, como o processamento de injeção cria tensões que só se manifestam sob temperatura cíclica, e o roteiro de especificação e validação que a FRW Tech aplica para garantir estabilidade dimensional ao longo de toda a vida útil do veículo.
Escrito por: Alexandre Viegas
Cargo: Dono e fundador | FRW Tech
Experiência: 30 anos em desenvolvimento e fornecimento de plásticos de engenharia e compostos personalizados para aplicações automotivas e industriais
Última atualização: Setemrbo de 2026
A deformação que aparece entre o 4º e o 8º mês de uso não é uma falha que surgiu do nada. É uma falha que estava latente desde a produção, aguardando as condições certas para se manifestar.
O ensaio de homologação inicial, realizado em peça recém-injetada, à temperatura ambiente, em bancada estática, não reproduz o estado de tensão em que a peça vai operar. Ele confirma que a geometria está correta no momento zero. Não confirma que ela continuará correta depois de 600 ciclos térmicos entre −40°C e +120°C.
O veículo cria um ambiente termicamente agressivo e cíclico. Peças no compartimento do motor podem atingir 130°C durante operação e voltar a −30°C em noite de inverno. Esse ciclo, repetido ao longo de meses, mobiliza tensões que estavam congeladas no material desde a injeção. Quando essas tensões superam a resistência do polímero à deformação permanente, a peça cede, e o dimensional muda para sempre.
Definição: Deformação Térmica Tardia. Deformação térmica tardia em autopeças é a alteração dimensional permanente que ocorre após a instalação da peça em campo, causada pela mobilização e relaxação de tensões residuais de processamento sob temperatura cíclica de operação. Difere da deformação imediata por não ser detectável no ensaio de homologação em temperatura ambiente. Manifesta-se tipicamente entre 3 e 12 meses de uso, dependendo da amplitude dos ciclos térmicos e da quantidade de tensão residual armazenada na peça.
Cada mecanismo opera de forma diferente, tem gatilhos diferentes e exige resposta de especificação diferente. Identificar qual está ativo em uma peça que deformou em campo é o passo obrigatório antes de qualquer decisão de material ou processo.
Durante a injeção, o material flui sob alta pressão e se solidifica com gradiente de temperatura entre a parede do molde e o núcleo da peça. Esse processo armazena tensões internas que ficam congeladas à temperatura ambiente.
Quando a peça é aquecida acima de 50% da temperatura de transição vítrea (Tg) ou 30% acima do HDT, a mobilidade das cadeias poliméricas aumenta o suficiente para que o material relaxe essas tensões. A geometria muda para um estado de menor energia, que não é necessariamente o dimensional especificado.
Em PP standard com Tg próxima de −10°C, essa relaxação começa a ocorrer já acima de 60°C, temperatura facilmente atingida em compartimento de motor. Em PA66 GF30 com Tg de 60°C, a relaxação significativa só começa acima de 90°C, o que explica o melhor desempenho desse material em aplicações próximas ao motor.
Fluência é a deformação plástica progressiva de um polímero sob carga constante ao longo do tempo. Ela é fortemente dependente de temperatura: a taxa de fluência dobra aproximadamente a cada 10°C acima da temperatura de referência.
Autopeças frequentemente estão sob carga constante de fixação, como torque de parafuso, clipes ou encaixe de montagem, combinada com temperatura de operação. A combinação carga mais temperatura é o cenário mais favorável para deformação por fluência.
Uma bucha de fixação em PP sob torque de 8 Nm a 100°C vai deformar progressivamente. Em 6 meses, o torque remanescente pode ser 40% do original. A peça se afrouxou sem que ninguém tivesse tocado nela, e a folga criada pode comprometer o funcionamento do conjunto.
O coeficiente de expansão térmica linear (CLTE) do polímero é tipicamente 5 a 10 vezes maior que o do alumínio e 8 a 15 vezes maior que o do aço. Em estruturas mistas, essa diferença gera tensões de cisalhamento na interface a cada ciclo de temperatura.
Após centenas de ciclos, essas tensões produzem micro-fissuramento, perda de aderência e deformação permanente da estrutura.
Um suporte de PA6 fixado a carcaça de alumínio no compartimento do motor experimenta, em cada ciclo de −30°C a +120°C, uma diferença de expansão de aproximadamente 1,5 mm por metro de comprimento. Em 1.000 ciclos, o acúmulo de deformação plástica nessa interface é substancial, especialmente se o design de fixação não prevê compensação por folga ou material flexível de interface.
Poliamidas (PA6, PA66) são polímeros higroscópicos. Segundo dados comparativos de fabricantes de resina (Albis Plastic), PA6 pode absorver até 9,5% de água em peso em condição de saturação por imersão, enquanto PA66 absorve até 8,5%. A absorção de umidade produz expansão dimensional de 0,6% a 1,2% por unidade de absorção, suficiente para comprometer montagens de precisão.
O problema se amplifica em veículos que alternam entre climas secos e úmidos: a peça expande com a umidade e contrai quando seca, criando um ciclo higroscópico que se soma ao ciclo térmico.
PA6 injetada a seco pode ter dimensional correto na homologação. Após 3 meses de uso em ambiente úmido, a absorção de água muda as dimensões críticas da peça além da tolerância especificada. Esse fenômeno é especialmente crítico em conectores, guias e componentes que trabalham com encaixe dimensional preciso.
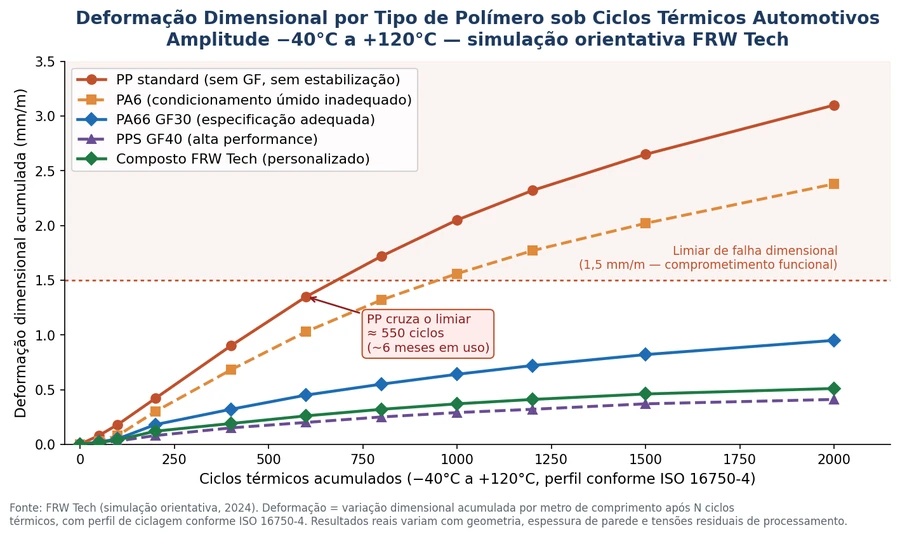
A deformação em campo raramente é causada por um único fator. Ela é o produto da interação entre propriedade do material e estado de tensão introduzido pelo processo de injeção.
Uma peça injetada com parâmetros inadequados pode ter dimensional correto na homologação e ainda assim deformar em campo, porque as tensões residuais estão lá, esperando temperatura suficiente para se relaxar.
Dado técnico: segundo levantamento da FRW Tech em laudos de deformação em campo (2022–2024), 72% das peças com deformação tardia apresentavam tensão residual superficial acima de 15 MPa medida por fotoelasticidade após desmolde. O limiar crítico para PA66 GF30 em aplicações automotivas é de 12 MPa — acima disso, a probabilidade de deformação visível após 500 ciclos térmicos é maior que 85%.
A escolha do CLTE adequado é um dos parâmetros mais subestimados na especificação de autopeças. Em montagens onde o polímero é fixado a metal ou a outro polímero de natureza diferente, o diferencial de CLTE determina a tensão gerada em cada ciclo térmico, e a taxa de dano acumulado ao longo da vida do veículo.
Tabela 1. CLTE de materiais típicos em estruturas automotivas mistas
| Material | CLTE (µm/m·°C) | HDT (°C, 0,45 MPa) | Compatibilidade c/ Alumínio | Uso típico |
|---|---|---|---|---|
| Aço (referência) | 11–13 | — | Referência | Estrutura |
| Alumínio (referência) | 21–24 | — | Referência | Carcaça, suporte |
| PEEK GF30 | 15–20 | 240+ | Excelente | Alta performance |
| PPS GF40 | 18–22 | 260+ | Excelente | Motor, transmissão |
| PA66 GF30 | 25–35 | 240+ | Boa | Suportes, conectores |
| POM (acetal) | 85–110 | 110 | Moderada | Engrenagens, guias |
| PA6 seco | 80–100 | 85 | Moderada | Capas, suportes leves |
| PP GF20 | 50–70 | 140 | Limitada | Aplicações de menor exigência |
| PP standard | 100–150 | 60 | Incompatível | Interior / não estrutural |
Fonte: FRW Tech (2024); CAMPUS Plastics Database; ASTM E228 (método de medição de CLTE). CLTE varia com teor de carga e direção de medição (fluxo vs. transversal). GF = fibra de vidro. Validação por ensaio é obrigatória antes de homologação.
A FRW Tech realiza análise de compatibilidade dimensional e risco de deformação térmica antes de qualquer recomendação de material. Se você tem peças com deformação em campo ou está especificando um projeto com montagem mista, nossa equipe mapeia o risco antes do primeiro protótipo. Fale com o time técnico da FRW Tech.
O diagnóstico de risco pode, e deve, ser feito na fase de projeto, não depois que a peça voltou do campo. Existem quatro sinais de alerta que, juntos, indicam alta probabilidade de deformação tardia.
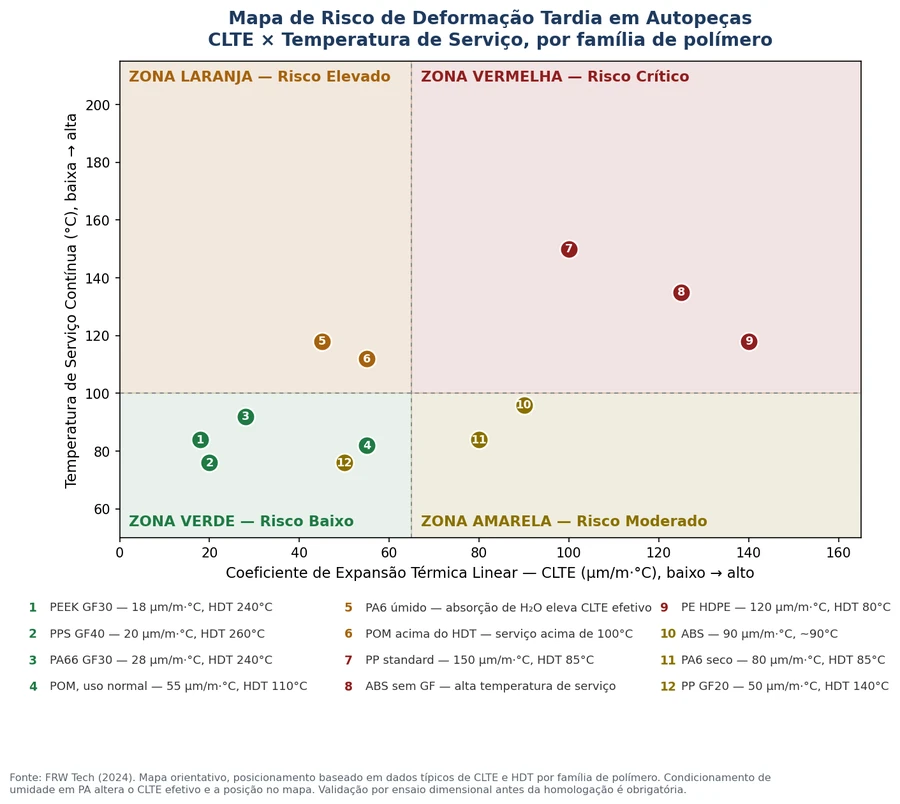
Se a temperatura máxima de serviço da peça é 100°C e o HDT do material é 85°C (0,45 MPa), a margem de segurança é insuficiente. A regra prática da FRW Tech é: HDT deve ser pelo menos 30°C acima da temperatura máxima de serviço contínua, não da temperatura de pico esporádico, mas da temperatura que a peça sustenta por mais de 2 horas seguidas em condição normal de operação.
Quando o diferencial de CLTE entre o polímero e o substrato (metal ou outro polímero) supera esse limiar, o design de fixação precisa incorporar mecanismos de compensação: folgas calculadas, juntas de material flexível, design que permita movimento relativo controlado. Ignorar esse diferencial é programar tensão acumulada para cada ciclo térmico do veículo.
Peças com regiões muito espessas ao lado de regiões finas solidificam de forma assimétrica. A região fina solidifica primeiro e restringe a contração da região espessa, que ainda está fluindo. O resultado é tensão residual de orientação diferencial, altamente sensível a temperatura, que produz empenamento progressivo com ciclos térmicos.
A ISO 2578 (limites de tempo-temperatura em plásticos após exposição prolongada ao calor) e a ISO 16750-4 (ciclagem climática automotiva, de −40°C à temperatura de serviço) são referências para validação de estabilidade dimensional sob temperatura cíclica. Peças aprovadas apenas em ensaio estático em temperatura ambiente não têm esse risco mapeado.
A prevenção de deformação térmica tardia começa muito antes do primeiro protótipo. O roteiro abaixo é o que a FRW Tech aplica em projetos automotivos com exigência de estabilidade dimensional em campo.
Por que a autopeça passou no ensaio e deformou em campo?
O ensaio de homologação padrão valida dimensões à temperatura ambiente em peça estática. Ele não reproduz o estado de tensão real da peça em operação com ciclos térmicos acumulados. Tensões residuais de injeção, fluência sob torque de fixação e expansão diferencial em montagens mistas só se manifestam após centenas de ciclos, o que corresponde a meses de uso em campo. Para capturar esse risco, o ensaio de envelhecimento térmico acelerado (ISO 2578 / ISO 16750-4) precisa ser parte do protocolo de validação.
Qual polímero é mais resistente à deformação por calor em autopeças?
Depende da temperatura de serviço e da carga mecânica. Para aplicações até 120°C, PA66 GF30 é a referência consolidada no setor automotivo. Entre 120°C e 180°C, PPA (poliamida de alta performance) e PPS GF são as escolhas mais comuns. Acima de 180°C, PEEK é o material de engenharia de maior desempenho disponível comercialmente. O CLTE também precisa ser compatível com o substrato de montagem, alta resistência ao calor não resolve o problema de expansão diferencial em estruturas mistas.
O que é CLTE e por que ele importa em autopeças?
CLTE é o coeficiente de expansão térmica linear, a variação dimensional por unidade de comprimento por grau de temperatura. Polímeros têm CLTE tipicamente 5 a 15 vezes maior que metais. Em estruturas mistas, cada ciclo térmico gera tensão de cisalhamento na interface proporcional a essa diferença. Após centenas de ciclos, esse dano se acumula em deformação permanente ou falha de interface. CLTE ajustado por fibra de vidro (GF) reduz esse diferencial significativamente: PA66 GF30 tem CLTE de 25–35 µm/m·°C, muito mais compatível com alumínio (21–24 µm/m·°C) do que PA6 seco (80–100 µm/m·°C).
Como tensões residuais de injeção causam deformação tardia?
Durante a injeção, o polímero flui sob alta pressão e solidifica com gradiente de temperatura entre a superfície e o núcleo da peça. Esse processo armazena tensões internas que ficam congeladas à temperatura ambiente. Quando a peça entra em serviço e atinge temperatura suficiente para aumentar a mobilidade das cadeias poliméricas, acima de 50% da Tg ou próximo do HDT, essas tensões se relaxam, e a geometria muda para o estado de menor energia. O resultado é deformação que não estava presente na homologação, porque o ensaio foi feito antes que o material tivesse energia térmica suficiente para se mover.
A FRW Tech desenvolve compostos para aplicações automotivas com alta exigência térmica?
Sim. A FRW Tech desenvolve compostos personalizados com pacote de aditivos e cargas ajustados para a combinação específica de temperatura de serviço, CLTE alvo e requisitos mecânicos de cada aplicação automotiva. O processo inclui análise de risco de deformação, formulação, simulação de processamento, ensaios de envelhecimento térmico acelerado e acompanhamento da homologação IATF. Atendemos projetos TIER 1 e TIER 2 nas principais montadoras operando no Brasil.
A deformação que aparece depois de 6 meses não é uma surpresa. É um problema que estava no projeto, no material ou no processo desde o dia da injeção, e que aguardava as condições certas para se manifestar.
Mapear esse risco antes do primeiro protótipo é tecnicamente viável e economicamente muito mais barato do que um recall ou uma revisão de ferramental após a homologação. Se você tem peças com deformação tardia em campo ou está desenvolvendo um projeto com exigência de estabilidade dimensional em temperatura, a equipe técnica da FRW Tech realiza o diagnóstico e a especificação de material com foco no comportamento real da peça em serviço.
Deformação tardia tem causa. Tem diagnóstico. Tem solução.
Fale com a equipe técnica FRW Tech: [INSERIR URL DE CONTATO / FORMULÁRIO TÉCNICO]
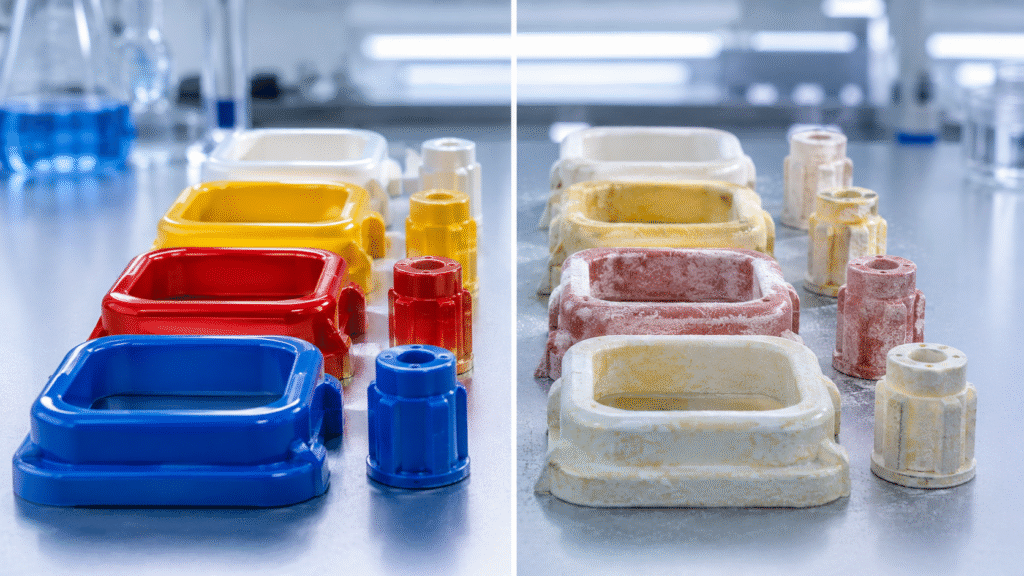
A proteção contra UV em ABS colorido raramente é resultado de adicionar genericamente um aditivo à formulação. É consequência de sistema integrado que combina absorvedores UV, estabilizadores HALS, antioxidantes, pigmentos compatíveis e concentração calibrada para a espessura da peça e a janela de exposição real. Dois materiais especificados como ABS colorido UV podem entregar performance de campo separada por anos de durabilidade efetiva, dependendo do que compõe o pacote interno.
| Referência técnica | |
|---|---|
| 3 famílias de aditivos | UVA, HALS e antioxidantes operam por mecanismos distintos |
| Sistema, não aditivo único | A sinergia entre componentes é o que entrega proteção real |
| ABS UV não é um | Pacotes vendidos com o mesmo nome variam significativamente |
| Aplicação dita o pacote | Interno protegido e externo direto exigem sistemas distintos |
Sensibilidade de ABS colorido a UV não é defeito do material: é consequência inevitável da química que torna o ABS colorido o material que ele é. ABS colorido é copolímero ternário com fase contínua de SAN e fase dispersa de polibutadieno. O butadieno tem ligações duplas C=C em sua cadeia, e essas ligações são fotoquimicamente sensíveis: a radiação UV na faixa de 290 a 400 nm tem energia suficiente para quebrá-las, iniciando reações em cadeia que degradam o polímero progressivamente.
Entender o mecanismo da degradação não é exercício acadêmico: é base para reconhecer por que diferentes aditivos protegem diferentemente. UVA absorve a radiação antes que ela quebre a ligação C=C; HALS captura os radicais livres já formados; antioxidantes interceptam os peróxidos. Cada um age em ponto específico do mecanismo, e nenhum substitui completamente o outro.
| Modo de falha | Como aparece em campo |
|---|---|
| Amarelecimento progressivo | Peça adquire tom amarelado, especialmente em cores claras. Mensurável como deslocamento de Delta E e mudança no índice de amarelecimento |
| Perda de brilho (chalking) | Superfície adquire aspecto fosco, granuloso ou farinhento. Frequentemente o primeiro sinal visível |
| Microfissuras superficiais | Pequenas trincas que progridem e viram pontos de iniciação para falhas mecânicas maiores |
| Desbotamento ou alteração de cor | Cor original muda perceptivelmente. Frequentemente o motivo de reclamação de cliente final |
| Fragilização mecânica progressiva | Peça começa a apresentar trincas em situações antes toleradas — encaixe forçado, queda, vibração |
| Embranquecimento (whitening) | Áreas desenvolvem aparência esbranquiçada em regiões de tensão concentrada. Sinal tardio de degradação avançada |
| Família de aditivos | Mecanismo de proteção | Limitação característica |
|---|---|---|
| UVA — absorvedores UV | Absorvem fótons UV antes que atinjam a matriz, dissipando energia como calor. Inclui benzotriazóis, triazinas e benzofenonas | Consumo gradual ao longo da vida útil; eficácia menor em peças finas |
| HALS — estabilizadores por aminas impedidas | Capturam radicais livres formados pela radiação e regeneram-se ciclicamente, oferecendo proteção sustentada | Eficácia reduzida em peças muito espessas; sensibilidade a contaminantes específicos |
| Antioxidantes (primários e secundários) | Capturam radicais peroxila (fenólicos impedidos) e decompõem peróxidos (fosfitos). Protegem contra oxidação térmica e fotoxidação | Sozinhos não bastam contra UV; são complemento essencial, não substitutos |
Em combinações UVA + HALS existe efeito sinérgico bem estabelecido: UVA reduz o estresse fotoquímico sobre HALS, prolongando seu ciclo de regeneração; HALS captura radicais que poderiam degradar o próprio UVA, prolongando sua eficácia. O resultado é sistema com proteção significativamente maior do que se obteria adicionando isoladamente o equivalente energético de cada um.
| Prática comum | Por que frequentemente falha |
|---|---|
| Especificar genericamente ABS UV sem detalhar o pacote | ABS UV abriga formulações com composição e desempenho significativamente distintos; especificação genérica aceita implicitamente o mais econômico |
| Adicionar UVA isoladamente sem HALS | Sistema com apenas UVA protege bem nos primeiros meses mas degrada a taxa significativa ao longo do tempo |
| Confiar em concentração subótima por economia | Concentração abaixo do limiar não funciona proporcionalmente; redução percentual de aditivos não corresponde à redução percentual de proteção |
| Subestimar interação entre pigmentos e sistema UV | Alguns pigmentos orgânicos catalisam degradação fotoquímica; especificar cor separadamente gera sistemas em que uma das duas falha primeiro |
| Não considerar a espessura da peça final | Peças finas exigem concentração maior de aditivos por volume; pacote calibrado para parede espessa pode ser insuficiente em peça fina |
| Confiar apenas em ensaio acelerado curto | Correlação entre horas de envelhecimento acelerado e meses reais depende do equipamento e ciclo; ensaio curto pode mascarar fragilidades |
| Esquecer que processamento consome aditivos | Temperatura de injeção e tempo de residência consomem fração mensurável dos aditivos antes da peça entrar em uso |
| Tipo de aplicação | Pacote UV necessário | Alternativa estratégica |
|---|---|---|
| Interno protegido | Pacote básico com antioxidantes e UVA discreto | ABS padrão com aditivação leve; foco em estabilidade térmica |
| Interno com UV indireta | Sistema UVA + HALS calibrado para exposição moderada | ABS com pacote UV declarado e quantificado |
| Externo eventual ou transporte | Sistema UVA + HALS reforçado | Considerar ASA quando exposição vira parte central |
| Externo direto contínuo | Sistema UVA + HALS de alta performance com pigmentos compatíveis | ASA é frequentemente escolha técnica superior ao ABS UV reforçado |
| Colorido com cor estável | Sistema UV completo com pigmentos selecionados por compatibilidade | Coordenação entre pacote UV e cor é crítica |
Estabilidade UV em ABS colorido é resultado de sistema integrado que combina três famílias de aditivos em sinergia, calibrados para o perfil de exposição, espessura da peça e vida útil declarada, com coordenação entre cor e proteção UV. Tratar a proteção como atributo binário, presente ou ausente, é simplificação que tipicamente leva a falhas em campo dentro do horizonte declarado.
A FRW Tech desenvolve compostos personalizados de ABS colorido com sistemas UV calibrados para o perfil específico de cada aplicação: UVA + HALS + antioxidantes em sinergia, concentração ajustada à espessura e janela de exposição, coordenação entre cor e proteção UV, e validação por ensaio acelerado correlacionado a exposição real.
▸ Conversar sobre sistema UV adequado para ABS colorido
Especificação de policarbonato para iluminação é frequentemente tratada como decisão essencialmente óptica: a peça precisa transmitir luz adequadamente, e policarbonato é o material que faz isso bem. Esse enquadramento é tecnicamente incompleto. Em iluminação real, especialmente em luminárias com LED de potência, transparência é apenas uma das três variáveis críticas que determinam desempenho duradouro do componente.
| Referência técnica | |
|---|---|
| 3 variáveis críticas | Óptica, impacto e temperatura simultaneamente |
| PC não é PC | Diferentes graus têm perfis significativamente distintos |
| 60 a 100°C | Temperatura contínua na peça plástica em LED de potência |
| 7 variantes | Graus de PC com perfis distintos para iluminação |
Iluminação real opera em ambiente que coloca o policarbonato sob estresse simultâneo em múltiplas dimensões. Luminária com LED de potência tem módulo eletrônico que dissipa calor; a temperatura na peça plástica pode estar entre 60 e 100°C continuamente. Iluminação em ambiente externo enfrenta radiação UV solar direta. Iluminação em ambiente industrial pode receber respingos de produto de limpeza ou vapor de processo.
Em qualquer dessas condições, policarbonato especificado apenas pelo critério óptico passa por modos de falha previsíveis: amarelecimento por UV, trinca em torno de furos de fixação, deformação progressiva em temperatura contínua e Environmental Stress Cracking em contato com produto químico específico.
Os modos de falha de policarbonato mal especificado em iluminação raramente aparecem em ensaio inicial ou nas primeiras semanas de uso. Amarelecimento por UV é fenômeno cumulativo que se manifesta em meses a anos. Deformação progressiva em temperatura aparece após ciclos repetidos de operação. Essa característica de falha tardia é exatamente o que torna a especificação fundamentada importante.
| Propriedade do policarbonato | O que controla em iluminação |
|---|---|
| Estrutura amorfa não cristalina | Base da transparência. Polímeros amorfos permitem transmissão de luz com mínima dispersão |
| Tg em torno de 145 a 150°C | Limite acima do qual o material começa a perder rigidez. Peça pode atingir 80 a 100°C continuamente |
| HDT a 1,8 MPa entre 130 e 140°C | Temperatura na qual a peça sob carga começa a deformar mensuravelmente |
| Transmissão de luz 88 a 90% | Em peça fina bem processada. Processamento inadequado ou degradação reduzem progressivamente |
| Tenacidade ao impacto não entalhado | Proteção em impacto ocasional durante instalação, transporte ou manutenção |
| Sensibilidade a entalhe | A tenacidade cai significativamente com furos de fixação, cantos vivos ou marcas de injeção |
| Suscetibilidade a UV sem aditivo | Amarelece progressivamente sob exposição UV, reduzindo transmissão de luz |
| Vulnerabilidade a ESC | Pode trincas em contato com químicos específicos sob tensão mecânica |
| Variável crítica | O que controla em campo | Modo de falha se subestimada |
|---|---|---|
| Comportamento óptico | Transmissão de luz, eficiência luminosa, distribuição angular | Amarelecimento progressivo, perda de eficiência |
| Resistência ao impacto | Integridade estrutural sob choque mecânico | Trinca em furos de fixação, fratura por queda |
| Resistência térmica em uso | Manutenção de forma em temperatura de operação contínua | Deformação progressiva, perda de alinhamento óptico |
O que tipicamente se subestima é a durabilidade visual ao longo do tempo. policarbonato sem proteção UV adequada amarelece progressivamente, reduzindo transmissão no espectro visível e gerando aparência de produto envelhecido mesmo quando o módulo LED ainda funciona corretamente.
Em iluminação interna sem janela próxima, a exposição UV é mínima e policarbonato padrão pode atender por anos. Em iluminação semi-externa ou próxima de janelas, o amarelecimento aparece em horizonte de meses a poucos anos. Em iluminação externa direta, a degradação UV é processo central que precisa ser endereçado por aditivação específica.
A subestimação vem da diferença significativa entre o comportamento ao impacto não entalhado e o comportamento entalhado. Peça de iluminação quase nunca opera em geometria isenta de concentração de tensão: furos de fixação, cantos vivos, marcas de injeção e paredes finas que mudam de espessura introduzem condição mais próxima do impacto entalhado.
Aplicações com risco de impacto frequente merecem policarbonato modificado para impacto, com elastômeros que aumentam tenacidade ao custo de perda parcial de transparência — tipicamente aceitável em troca da redução substancial de risco de trinca em uso.
LED de potência moderno integra a fonte de luz, o módulo de driver e o sistema de dissipação térmica em conjunto compacto, e a peça plástica está frequentemente próxima de componentes que dissipam calor. A temperatura na peça plástica pode estar entre 60 e 100°C continuamente.
Margem confortável em condição instantânea não garante estabilidade em ciclos térmicos repetidos por anos. A pergunta inicial da especificação térmica é qual é a temperatura efetiva da peça em regime, não a temperatura ambiente nem a temperatura nominal do módulo LED.
| Grau ou variante de PC | Características diferenciadas | Aplicação típica em iluminação |
|---|---|---|
| PC transparente óptico padrão | Alta transmissão de luz, baixo índice de difusão | Lentes decorativas, difusores de baixa difusão |
| PC difusor | Aditivos que espalham luz mantendo translucidez | Difusores LED, perfis lineares, painéis backlit |
| PC com estabilização UV | Retarda amarelecimento sob radiação UV | Iluminação externa, semi-externa, áreas com solar |
| PC com retardante de chama | Atende UL94 V0, V1 ou V2 | Iluminação comercial e industrial com requisito normativo |
| PC modificado para impacto | Blendas com elastômeros, perda parcial de transparência | Iluminação industrial, lentes de produtos de uso intenso |
| PC com proteção a hidrólise | Retarda degradação em contato prolongado com umidade | Iluminação para ambiente úmido, externo com chuva |
| PC blendado (PC/ABS, PC/PBT) | Melhor processabilidade, perda significativa de transparência | Carcaças estruturais onde função óptica está em outra peça |
| Variável da aplicação | Como orienta a escolha do grau de PC |
|---|---|
| Função óptica esperada | Lente direcionada exige PC transparente; difusor exige PC com aditivos espalhadores |
| Temperatura de operação contínua | Acima de 100°C contínuo, graus com maior HDT podem ser necessários |
| Exposição a radiação UV | Iluminação semi-externa exige estabilização; externa direta exige pacote UV robusto |
| Risco de impacto em uso | Iluminação industrial com substituição regular de lâmpada justifica PC modificado |
| Requisito normativo FR | UL94 V0, V1 ou V2 é binário: ou o grau atende, ou não atende |
| Ambiente de exposição a químicos | Produtos de limpeza concentrados ou vapores industriais exigem resistência a ESC |
| Geometria da peça | Furos, cantos vivos e mudanças de espessura reduzem tenacidade efetiva ao impacto |
Especificação de policarbonato para iluminação é decisão técnica multidimensional que envolve simultaneamente comportamento óptico, resistência ao impacto e resistência térmica em uso real. Tratar a decisão como essencialmente óptica leva a falha em campo em horizonte de meses a poucos anos, com modos de falha previsíveis e aparecimento tardio que ampliam impacto reputacional do produto.
A FRW Tech desenvolve compostos personalizados de policarbonato para aplicações de iluminação, com formulações ajustadas ao perfil específico da aplicação: comportamento óptico, temperatura contínua de operação, exposição UV, risco de impacto, requisito de retardante de chama e ambiente químico.
▸ Conversar sobre composto de PC adequado para sua aplicação de iluminação
A escolha entre PA6 reforçado com 30% de fibra de vidro e PA66, com ou sem reforço, é uma das decisões de especificação mais comuns em fabricação de autopeças para o mercado de reposição. PA6+30FV não é simplesmente versão mais barata de PA66, e PA66 não é genericamente superior em qualquer aplicação. Cada material tem janela de aplicação em que efetivamente vence o outro, e tentar substituir um pelo outro fora dessas janelas leva a falha em campo.
| Referência técnica | |
|---|---|
| Decisão técnica | Não é qual material é melhor; é qual atende a aplicação |
| 3 famílias de uso | PA6+30FV vence em umas, PA66 vence em outras |
| Variáveis críticas | Temperatura contínua, contato com fluidos, impacto, estabilidade dimensional |
| Custo informado | PA6+30FV tipicamente 15% a 25% mais barato que PA66 equivalente |
| Propriedade essencial | PA6 | PA66 |
|---|---|---|
| Temperatura de fusão | 215 a 225°C | 255 a 265°C |
| Tg seca | Aproximadamente 50°C | Aproximadamente 70°C |
| Absorção de umidade | 4% a 5% em saturação | 2,5% a 3% em saturação |
| Cristalização | Mais lenta, janela de processamento mais larga | Mais rápida, ciclos de injeção mais curtos |
| Tenacidade ao impacto | Maior, especialmente após condicionamento | Menor, mais sensível a entalhe |
| Estabilidade dimensional em umidade | Maior variação com mudança de umidade | Maior estabilidade, propriedades mais constantes |
| Custo relativo | 15% a 25% mais barato | Custo mais alto pela rota de polimerização |
A diferença de absorção de umidade entre PA6 e PA66 é o fator mais subestimado em decisão de especificação para aplicação automotiva. PA6 absorve até 5% de umidade em saturação contra cerca de 3% do PA66, com consequência direta sobre variação dimensional, redução de Tg em ambiente úmido e mudança de propriedades mecânicas entre condição seca e condicionada.
| Aplicação típica em reposição | Por que PA6+30FV é a escolha superior |
|---|---|
| Suportes estruturais e cabeças de cabos | Requisito de rigidez em temperatura ambiente, sem exposição a calor elevado. PA6+30FV entrega módulo necessário com tenacidade ao impacto melhor e custo menor |
| Carcaças de filtros de ar | Operação predominantemente em temperatura ambiente, com rigidez para suportar diferencial de pressão e acabamento superficial superior |
| Polias de tensão e roldanas auxiliares | Requisito alto de tenacidade ao impacto e módulo elevado em temperatura moderada. PA6+30FV tem combinação favorável com vantagem específica em tenacidade |
| Grades internas e guias de duto | Temperatura entre ambiente e algo elevado, sem contato com fluido quente. Custo significativamente menor com estabilidade adequada |
| Componentes com soldabilidade | PA6 tem janela de processo mais ampla em solda vibracional e ultrassônica, reduzindo refugo na linha de montagem |
| Peças com acabamento superficial | Menos floating de fibra na superfície, aparência mais uniforme sem tratamento secundário |
| Aplicação típica em reposição | Por que PA66 é tecnicamente insubstituível |
|---|---|
| Reservatórios de líquido de arrefecimento | Contato contínuo com água e etilenoglicol a 110-120°C. PA6 reforçado tem risco de falha por fluência ou hidrólise acelerada |
| Coletores de admissão e dutos de ar quente | Operação em temperatura elevada contínua com ciclos térmicos. Substituir por PA6 leva a deformação progressiva em campo |
| Componentes próximos ao turbocompressor | Exposição a temperatura radiante elevada e ciclos térmicos extremos. PA6+30FV simplesmente não atinge a resistência necessária |
| Carcaças de bomba em temperatura | Fluido quente em pressão exige material que mantenha propriedades dimensionais ao longo da vida útil |
| Componentes em contato com óleo motor | Óleo lubrificante em temperatura afeta materiais por exposição química e térmica. PA6 pode apresentar absorção excessiva em uso prolongado |
| Aplicações com estabilidade dimensional crítica | PA66 apresenta menor variação dimensional com umidade; PA6 pode mudar dimensões além do tolerável entre condição seca e úmida |
Fabricante de autopeças que tenta substituir PA66 por PA6+30FV em aplicação inadequada por economia de matéria-prima frequentemente descobre, dois ou três anos depois, que a economia foi mais que compensada por devoluções de garantia, perda de cliente e impacto reputacional difícil de quantificar.
| Variável crítica | Aponta para PA6+30FV | Aponta para PA66 |
|---|---|---|
| Temperatura contínua | Inferior a 100°C em uso prolongado | Acima de 100°C em uso contínuo ou cíclico |
| Contato com fluidos quentes | Sem contato direto ou eventual | Contato contínuo com água, etilenoglicol ou óleo |
| Tenacidade ao impacto | Alto, com risco de choque mecânico | Moderado, sem requisito de impacto severo |
| Estabilidade dimensional | Tolerável a alguma variação com umidade | Crítica, tolerâncias apertadas em diferentes condições |
| Custo unitário | Variável importante, pressão competitiva | Variável secundária, prioridade em desempenho |
| Acabamento superficial | Aparência uniforme importante | Aparência menos crítica, peça interna |
PA6+30FV e PA66 são polímeros distintos com janelas de aplicação distintas em reposição automotiva. PA6+30FV vence em aplicações com temperatura contínua moderada, sem contato direto com fluidos automotivos quentes, com requisito relevante de tenacidade ao impacto e sensibilidade a custo unitário. PA66 é insubstituível em aplicações com temperatura elevada, contato com fluidos quentes, requisito crítico de estabilidade dimensional e proximidade a regiões quentes do compartimento do motor.
Tratar os dois como intercambiáveis com ajuste de preço é simplificação tecnicamente errada que gera falha em campo previsível.
A FRW Tech desenvolve e fornece compostos técnicos personalizados de PA6 e PA66 reforçados para aplicações industriais e automotivas, com formulações ajustadas ao perfil de uso real da peça.
▸ Conversar sobre composto técnico adequado para aplicação específica