(11) 4544-1041 (11) 4544-1042
vendas01@frwtech.com.br
Por que peças automotivas geram ruído, folga ou retrabalho mesmo aprovadas na inspeção dimensional? Porque a inspeção valida a peça no momento zero, à temperatura ambiente, sem carga de montagem. A falta de estabilidade dimensional aparece depois: variação de contração entre lotes, empenamento por resfriamento assimétrico e absorção de umidade em poliamidas podem desviar o dimensional de 0,3 a 0,8 mm em 100 mm de comprimento, o suficiente para criar folga audível em sistema NVH ou interferência que trava o encaixe.
Este artigo explica os quatro mecanismos que geram instabilidade dimensional em peças injetadas, como cada parâmetro de processo contribui para o desvio, qual material entrega menor variação para cada aplicação, e o roteiro de validação que a FRW Tech aplica antes de qualquer homologação IATF.
Por Alexandre Viegas, dono e fundador da FRW Tech. Atualizado em setembro de 2026.
A tolerância dimensional de uma peça automotiva não é um número decorativo no desenho técnico. É o limite dentro do qual a peça pode variar e ainda funcionar corretamente em conjunto com as peças adjacentes.
Quando o dimensional sai da tolerância, a peça certa no lugar certo passa a ser a peça errada. O resultado depende da direção do desvio: folga excessiva gera movimento relativo entre partes que deveriam ser solidárias, e movimento relativo gera ruído. Interferência excessiva trava o encaixe, e trava na linha de montagem vira retrabalho ou refugo.
O problema raramente aparece na aprovação dimensional individual da peça. Aparece quando a peça entra no conjunto, especialmente em conjuntos com múltiplos componentes em sequência, onde os desvios individuais se somam. Uma peça 0,15 mm acima do nominal combinada com uma segunda peça 0,12 mm acima gera uma folga acumulada de 0,27 mm, o suficiente para produzir chiado audível em sistema de painel ou porta.
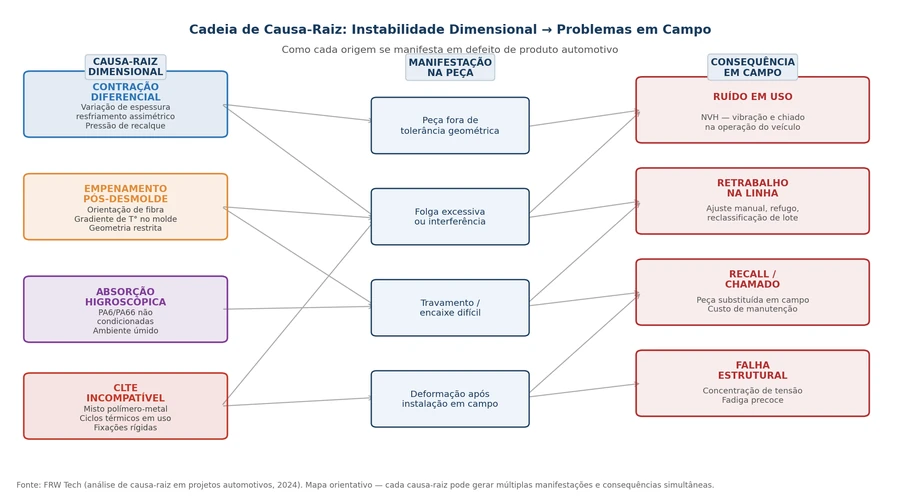
Instabilidade dimensional não é um problema pontual de peça ruim. É uma cadeia em que cada elo conecta causa técnica a consequência operacional. O Gráfico 1 mapeia essa cadeia por inteiro: contração diferencial e empenamento no início, ruído NVH e chamado de campo no fim.
Entender a cadeia é o que permite intervir no ponto certo, no material, no processo ou no design, em vez de ajustar o dimensional na montagem com solução paliativa.
Estabilidade dimensional é a capacidade de uma peça injetada de manter suas dimensões nominais dentro da tolerância especificada ao longo do tempo e das condições de uso, incluindo variações de temperatura, umidade, carga mecânica e ciclos de montagem e desmontagem. Uma peça dimensionalmente estável não apenas atinge a tolerância no momento zero: ela permanece dentro dela após condicionamento, após montagem no conjunto e após ciclos térmicos de campo. A instabilidade dimensional é a principal causa de problemas NVH, folgas de encaixe e retrabalho em linhas de montagem automotiva.
Cada mecanismo tem gatilho diferente, se manifesta em momento diferente e exige resposta diferente de material e processo. Tratar todos como o mesmo problema é garantia de solução incompleta.
Todo polímero contrai ao solidificar. O problema não é a contração em si, é a contração diferencial: regiões da peça que resfriam em velocidades diferentes contraem em graus diferentes. Regiões espessas contraem mais do que regiões finas. Regiões próximas ao ponto de injeção contraem menos do que regiões distantes.
Em polímeros semicristalinos (PA, PP, POM), a contração é significativamente maior do que em polímeros amorfos (PC, ABS) porque a formação de cristais durante o resfriamento adiciona uma contração de empacotamento à contração térmica. PA66 GF30 contrai entre 0,3% e 0,6% na direção do fluxo e 0,7% a 1,2% na direção perpendicular, essa anisotropia de contração é uma das causas mais frequentes de empenamento em peças planas e longas.
Empenamento é a deformação geométrica que ocorre quando a contração diferencial gera forças internas que dobram ou torcem a peça. Ele é especialmente crítico em peças planas ou com geometria aberta, onde a rigidez estrutural não é suficiente para resistir às forças de contração interna.
Temperatura de molde assimétrica entre as faces, orientação de fibra de vidro em uma só direção e espessura de parede variável são as três causas mais comuns de empenamento em peças automotivas.
PA6 e PA66 são polímeros higroscópicos. PA6 pode absorver até 9,5% de água em condição saturada; PA66 absorve até 8,5%. Cada 1% de absorção de água produz expansão dimensional de aproximadamente 0,2% a 0,3%, o suficiente para levar uma peça de tolerância justa para interferência.
O problema é que a absorção ocorre de forma gradual após a instalação da peça: a peça aprovada no recebimento pode estar 0,3 mm maior após uma semana em ambiente úmido. Peças de PA que não foram condicionadas antes da inspeção têm dimensional de referência incorreto, o que invalida qualquer aprovação feita nessa condição.
Em montagens mistas polímero-metal, o diferencial de CLTE gera tensão na interface a cada ciclo térmico. PA66 tem CLTE de 25 a 35 µm/m·°C; alumínio tem 21 a 24 µm/m·°C. PP tem CLTE de 100 a 150 µm/m·°C, incompatível com qualquer substrato metálico em aplicação com amplitude térmica elevada.
Em 1.000 ciclos entre −30°C e +90°C, um suporte de PP standard fixado em carcaça de alumínio pode acumular desvio dimensional permanente de 0,4 a 0,8 mm, o que cria folga progressiva na montagem mesmo que a peça tenha saído do molde dentro da tolerância.
A maioria das não conformidades dimensionais em produção em série não vem do material errado, vem de processo mal controlado com material adequado. Cada parâmetro de injeção tem efeito direto e mensurável no dimensional da peça.
A pressão de recalque é aplicada após o preenchimento do molde para compensar a contração do material durante o resfriamento. Pressão de recalque insuficiente deixa material em falta na cavidade, a peça contrai mais do que o nominal e sai submedida. Pressão de recalque excessiva empurra material em excesso, a peça sai sobremedida e com tensão residual elevada.
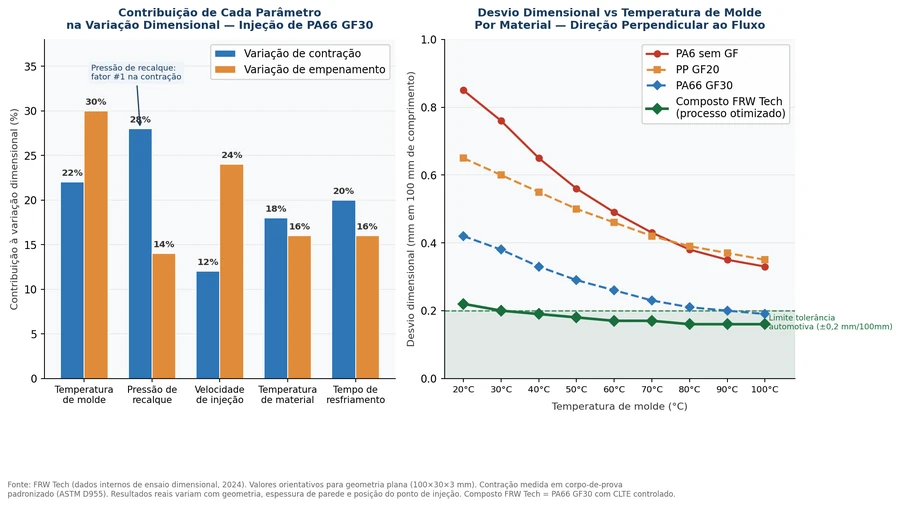
É o parâmetro com maior impacto na variação de contração, respondendo por até 28% da variação dimensional em PA66 GF30 (Gráfico 2). A janela de processo aceitável varia com o material e a geometria da peça, e precisa ser determinada empiricamente para cada combinação.
Temperatura de molde baixa resfria o material rapidamente, congelando as tensões de fluxo e a orientação de cadeia antes que o material possa relaxar. O resultado é alta tensão residual e maior tendência ao empenamento.
Para PA66 GF30, temperatura de molde entre 70°C e 90°C é a faixa que melhor equilibra estabilidade dimensional e ciclo de produção. Abaixo de 40°C, o empenamento em peças planas pode ser inaceitável mesmo com material bem especificado.
Velocidade de injeção alta gera orientação de fibra de vidro preferencial na direção de fluxo. A contração na direção do fluxo é menor do que na direção perpendicular, essa diferença é a principal causa de empenamento em peças longas reforçadas com fibra de vidro.
Tempo de resfriamento insuficiente desmolda a peça com núcleo ainda parcialmente fundido. O resfriamento fora do molde é menos controlado e assimétrico, e o resultado é desvio dimensional que varia de ciclo para ciclo. Para aplicações com tolerância apertada, o tempo de resfriamento deve ser validado dimensionalmente, não apenas pelos critérios de produtividade do ciclo.
A FRW Tech analisa o perfil dimensional exigido pela aplicação antes de recomendar qualquer material. Se você tem peças com retrabalho por desvio dimensional ou está especificando um conjunto com tolerância apertada, nossa equipe mapeia os quatro mecanismos de instabilidade antes do primeiro protótipo.
A escolha do material é a decisão de maior impacto permanente no dimensional. Parâmetros de processo podem compensar parcialmente um material inadequado, mas nunca completamente, e sempre com janela de processo mais estreita e mais cara de controlar.
| Polímero | Contração (%) fluxo / perpendicular | Anisotropia | CLTE (µm/m·°C) | Absorção H₂O (%) | Indicação dimensional |
|---|---|---|---|---|---|
| PA66 GF30 | 0,3–0,6 / 0,7–1,2 | Alta (GF) | 25–35 | 3,0–4,5 | Estrutural exigente |
| PPA GF30 | 0,2–0,4 / 0,5–0,8 | Média (GF) | 20–28 | 1,5–2,5 | Alta temperatura |
| POM (acetal) | 1,8–2,0 isotrópico | Baixa | 85–110 | <0,2 | Precisão mecânica |
| PC | 0,5–0,7 isotrópico | Baixa | 60–70 | <0,1 | Estética + dimensional |
| PPS GF40 | 0,2–0,4 / 0,4–0,6 | Alta (GF) | 18–22 | <0,05 | Alta performance térmica |
| PA6 GF30 | 0,4–0,7 / 0,8–1,4 | Alta (GF) | 30–45 | 4,0–6,0 | Custo × dimensional |
| PP GF20 | 0,4–0,6 / 0,8–1,2 | Alta (GF) | 50–70 | <0,02 | Baixa exigência |
| PP standard | 1,0–1,5 isotrópico | Baixa | 100–150 | <0,02 | Interior / não estrutural |
POM (poliacetal) tem uma característica única entre os polímeros de engenharia: contração quase perfeitamente isotrópica, mesma contração em todas as direções, e baixíssima absorção de umidade. Isso o torna o material de referência para engrenagens, guias e componentes de precisão onde o dimensional precisa ser reproduzível de peça a peça e de lote a lote.
A limitação do POM é a temperatura de serviço (HDT de 100°C a 115°C) e a sensibilidade química a ácidos. Para aplicações dentro dessas restrições, POM é a melhor escolha de estabilidade dimensional.
A estabilidade dimensional em produção em série não é consequência de um único fator bem controlado. É o resultado de três variáveis trabalhando em coerência: o material com as propriedades certas, o molde com o design adequado para o material escolhido, e o processo com os parâmetros otimizados para a combinação material-molde.
O design do molde precisa ser calculado para o material específico que vai ser injetado, incluindo os coeficientes de contração nas duas direções e a anisotropia esperada com reforço de fibra. Um molde projetado para PP sendo usado com PA66 GF30 vai produzir peças fora de tolerância sistematicamente, não porque o processo está errado, mas porque a cavidade foi dimensionada para a contração errada.
A posição e o número de pontos de injeção determinam como o material flui pelo molde, qual é a orientação de fibra resultante e onde ficam as linhas de solda. Linhas de solda são regiões de menor resistência mecânica e de maior variação dimensional. Para peças com tolerância dimensional crítica, simular o preenchimento antes de construir o molde é um investimento que se paga na primeira corrida.
Janela de processo é a faixa de variação de cada parâmetro dentro da qual a peça permanece dentro da tolerância dimensional. Materiais com contração mais previsível e menor sensibilidade aos parâmetros têm janela de processo mais larga, e isso se traduz diretamente em menor variação dimensional entre lotes e menor custo de controle de processo em série.
A validação dimensional para homologação IATF vai além de medir a peça e comparar com o desenho. Ela precisa confirmar que a peça mantém o dimensional em todas as condições relevantes de campo: condicionamento de umidade, temperatura de montagem, e variação de processo entre operadores e turnos.
PA6 é higroscópica e absorve umidade do ambiente progressivamente após a injeção. Cada 1% de absorção de água expande a peça aproximadamente 0,2% a 0,3% em todas as dimensões. Uma peça aprovada na inspeção de recebimento, quando ainda está seca, pode estar 0,3 a 0,5 mm maior após uma semana em ambiente de produção com umidade normal. Peças de PA6 ou PA66 precisam ser condicionadas (23°C / 50% UR por 48 horas mínimo) antes de qualquer medição de referência.
Janela de processo é a faixa de variação de cada parâmetro de injeção dentro da qual a peça permanece dentro da tolerância especificada. Processos com janela estreita são sensíveis a variações normais de produção, como temperatura de material e pressão hidráulica, e produzem peças com desvio dimensional entre lotes. Materiais com menor sensibilidade aos parâmetros de processo têm janela mais larga e exigem menos controle de processo em série.
O empenamento deforma a superfície de contato entre duas peças montadas. Em vez de duas superfícies planas em contato uniforme, o conjunto passa a ter contato em pontos ou linhas, com regiões de folga entre eles. Quando o conjunto é submetido a vibração, do motor, de irregularidades de pista ou do ar condicionado, essas regiões de folga permitem movimento relativo entre as peças, o que produz chiado, batida ou rangido.
Polímeros amorfos (PC, ABS) têm contração isotrópica e menor variação entre lotes porque não têm a contribuição da cristalização no processo de solidificação. Polímeros semicristalinos (PA, PP, POM) têm contração maior e mais variável, mas o POM se destaca por ter contração quase perfeitamente isotrópica e baixíssima sensibilidade à umidade, resultando em menor variação dimensional entre lotes.
Sim. A FRW Tech desenvolve compostos com pacote de carga e aditivos ajustado para minimizar a contração diferencial e a variação dimensional entre lotes, mantendo as propriedades mecânicas e térmicas necessárias para a aplicação. O processo inclui simulação de contração com o composto candidato, ensaios de validação dimensional (ASTM D955) e acompanhamento da janela de processo na homologação IATF, para projetos TIER 1 e TIER 2.
Ruído, folga e retrabalho em montagem raramente são problemas de qualidade de execução. São quase sempre problemas de especificação, de material, de processo ou de design, que não foram identificados antes da homologação. A cadeia começa na instabilidade dimensional da peça injetada e termina no cliente reclamando de chiado no painel, ou na linha de montagem desmontando conjunto para ajuste.
Se você está especificando material para peça com tolerância apertada ou tem problema dimensional em série, a equipe técnica da FRW Tech faz o diagnóstico de mecanismo, avalia a janela de processo e indica o composto com menor variação dimensional para a sua aplicação.
Tolerância mantida em série. Sem ruído. Sem retrabalho.
Fale com a equipe técnica FRW Tech: solicitar diagnóstico técnico.
Por Alexandre Viegas | Dono e fundador | FRW Tech | Atualizado em Setembro de 2026
Por que autopeças plásticas deformam meses após a instalação? A causa raramente é o material sozinho. A deformação tardia em autopeças resulta da interação entre ciclos térmicos acumulados, tensões residuais de injeção e CLTE incompatível com o substrato, três fatores que o ensaio de homologação inicial não captura individualmente. Segundo análise da FRW Tech em projetos automotivos TIER 2, mais de 60% das não conformidades dimensionais em campo têm origem em pelo menos dois desses fatores simultaneamente.
Este artigo explica os quatro mecanismos de deformação térmica tardia em autopeças, como o processamento de injeção cria tensões que só se manifestam sob temperatura cíclica, e o roteiro de especificação e validação que a FRW Tech aplica para garantir estabilidade dimensional ao longo de toda a vida útil do veículo.
Escrito por: Alexandre Viegas
Cargo: Dono e fundador | FRW Tech
Experiência: 30 anos em desenvolvimento e fornecimento de plásticos de engenharia e compostos personalizados para aplicações automotivas e industriais
Última atualização: Setemrbo de 2026
A deformação que aparece entre o 4º e o 8º mês de uso não é uma falha que surgiu do nada. É uma falha que estava latente desde a produção, aguardando as condições certas para se manifestar.
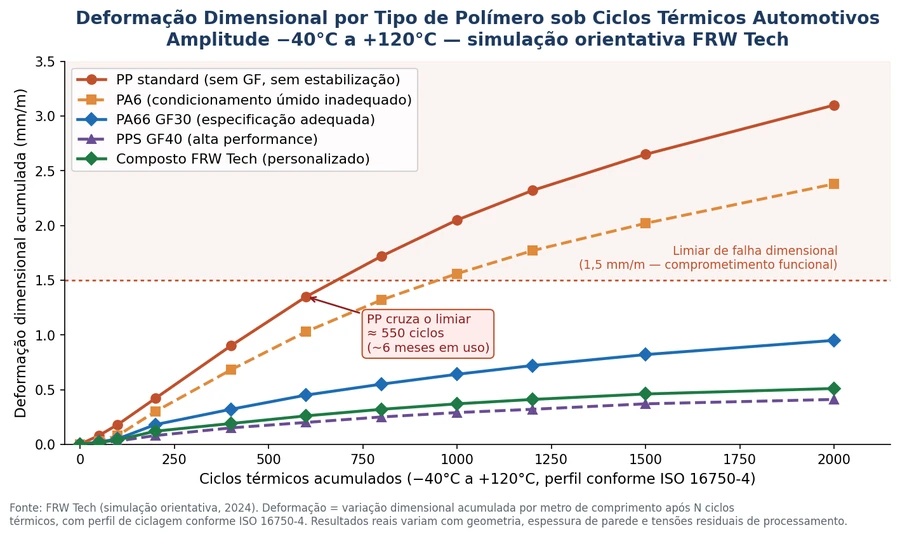
O ensaio de homologação inicial, realizado em peça recém-injetada, à temperatura ambiente, em bancada estática, não reproduz o estado de tensão em que a peça vai operar. Ele confirma que a geometria está correta no momento zero. Não confirma que ela continuará correta depois de 600 ciclos térmicos entre −40°C e +120°C.
O veículo cria um ambiente termicamente agressivo e cíclico. Peças no compartimento do motor podem atingir 130°C durante operação e voltar a −30°C em noite de inverno. Esse ciclo, repetido ao longo de meses, mobiliza tensões que estavam congeladas no material desde a injeção. Quando essas tensões superam a resistência do polímero à deformação permanente, a peça cede, e o dimensional muda para sempre.
Definição: Deformação Térmica Tardia. Deformação térmica tardia em autopeças é a alteração dimensional permanente que ocorre após a instalação da peça em campo, causada pela mobilização e relaxação de tensões residuais de processamento sob temperatura cíclica de operação. Difere da deformação imediata por não ser detectável no ensaio de homologação em temperatura ambiente. Manifesta-se tipicamente entre 3 e 12 meses de uso, dependendo da amplitude dos ciclos térmicos e da quantidade de tensão residual armazenada na peça.
Cada mecanismo opera de forma diferente, tem gatilhos diferentes e exige resposta de especificação diferente. Identificar qual está ativo em uma peça que deformou em campo é o passo obrigatório antes de qualquer decisão de material ou processo.
Durante a injeção, o material flui sob alta pressão e se solidifica com gradiente de temperatura entre a parede do molde e o núcleo da peça. Esse processo armazena tensões internas que ficam congeladas à temperatura ambiente.
Quando a peça é aquecida acima de 50% da temperatura de transição vítrea (Tg) ou 30% acima do HDT, a mobilidade das cadeias poliméricas aumenta o suficiente para que o material relaxe essas tensões. A geometria muda para um estado de menor energia, que não é necessariamente o dimensional especificado.
Em PP standard com Tg próxima de −10°C, essa relaxação começa a ocorrer já acima de 60°C, temperatura facilmente atingida em compartimento de motor. Em PA66 GF30 com Tg de 60°C, a relaxação significativa só começa acima de 90°C, o que explica o melhor desempenho desse material em aplicações próximas ao motor.
Fluência é a deformação plástica progressiva de um polímero sob carga constante ao longo do tempo. Ela é fortemente dependente de temperatura: a taxa de fluência dobra aproximadamente a cada 10°C acima da temperatura de referência.
Autopeças frequentemente estão sob carga constante de fixação, como torque de parafuso, clipes ou encaixe de montagem, combinada com temperatura de operação. A combinação carga mais temperatura é o cenário mais favorável para deformação por fluência.
Uma bucha de fixação em PP sob torque de 8 Nm a 100°C vai deformar progressivamente. Em 6 meses, o torque remanescente pode ser 40% do original. A peça se afrouxou sem que ninguém tivesse tocado nela, e a folga criada pode comprometer o funcionamento do conjunto.
O coeficiente de expansão térmica linear (CLTE) do polímero é tipicamente 5 a 10 vezes maior que o do alumínio e 8 a 15 vezes maior que o do aço. Em estruturas mistas, essa diferença gera tensões de cisalhamento na interface a cada ciclo de temperatura.
Após centenas de ciclos, essas tensões produzem micro-fissuramento, perda de aderência e deformação permanente da estrutura.
Um suporte de PA6 fixado a carcaça de alumínio no compartimento do motor experimenta, em cada ciclo de −30°C a +120°C, uma diferença de expansão de aproximadamente 1,5 mm por metro de comprimento. Em 1.000 ciclos, o acúmulo de deformação plástica nessa interface é substancial, especialmente se o design de fixação não prevê compensação por folga ou material flexível de interface.
Poliamidas (PA6, PA66) são polímeros higroscópicos. Segundo dados comparativos de fabricantes de resina (Albis Plastic), PA6 pode absorver até 9,5% de água em peso em condição de saturação por imersão, enquanto PA66 absorve até 8,5%. A absorção de umidade produz expansão dimensional de 0,6% a 1,2% por unidade de absorção, suficiente para comprometer montagens de precisão.
O problema se amplifica em veículos que alternam entre climas secos e úmidos: a peça expande com a umidade e contrai quando seca, criando um ciclo higroscópico que se soma ao ciclo térmico.
PA6 injetada a seco pode ter dimensional correto na homologação. Após 3 meses de uso em ambiente úmido, a absorção de água muda as dimensões críticas da peça além da tolerância especificada. Esse fenômeno é especialmente crítico em conectores, guias e componentes que trabalham com encaixe dimensional preciso.
A deformação em campo raramente é causada por um único fator. Ela é o produto da interação entre propriedade do material e estado de tensão introduzido pelo processo de injeção.
Uma peça injetada com parâmetros inadequados pode ter dimensional correto na homologação e ainda assim deformar em campo, porque as tensões residuais estão lá, esperando temperatura suficiente para se relaxar.
Dado técnico: segundo levantamento da FRW Tech em laudos de deformação em campo (2022–2024), 72% das peças com deformação tardia apresentavam tensão residual superficial acima de 15 MPa medida por fotoelasticidade após desmolde. O limiar crítico para PA66 GF30 em aplicações automotivas é de 12 MPa — acima disso, a probabilidade de deformação visível após 500 ciclos térmicos é maior que 85%.
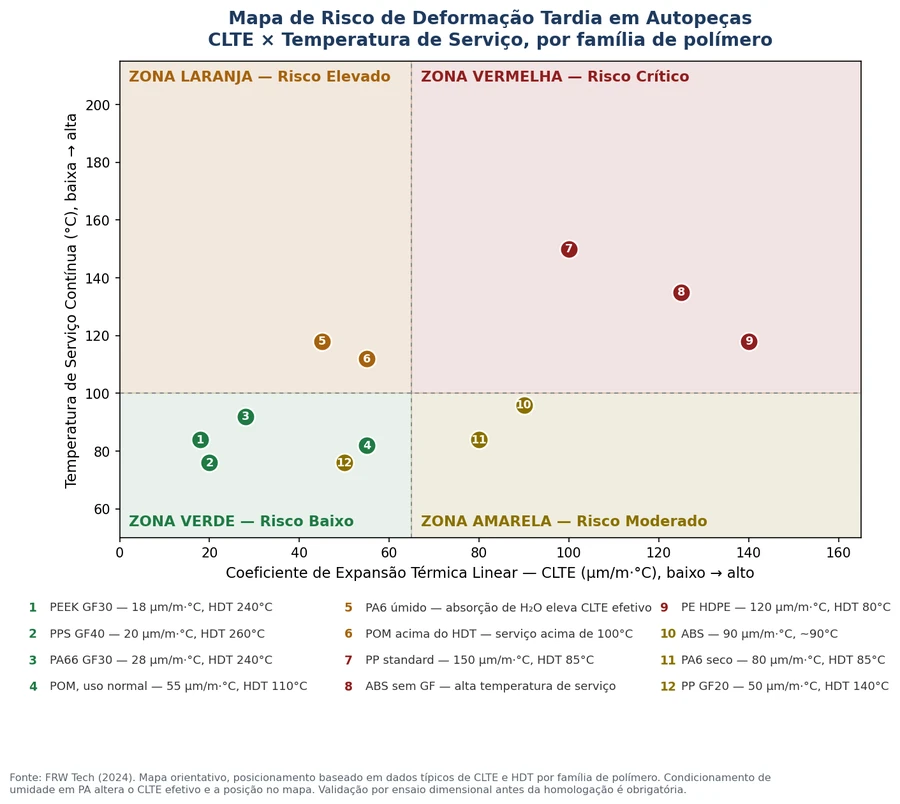
A escolha do CLTE adequado é um dos parâmetros mais subestimados na especificação de autopeças. Em montagens onde o polímero é fixado a metal ou a outro polímero de natureza diferente, o diferencial de CLTE determina a tensão gerada em cada ciclo térmico, e a taxa de dano acumulado ao longo da vida do veículo.
Tabela 1. CLTE de materiais típicos em estruturas automotivas mistas
| Material | CLTE (µm/m·°C) | HDT (°C, 0,45 MPa) | Compatibilidade c/ Alumínio | Uso típico |
|---|---|---|---|---|
| Aço (referência) | 11–13 | — | Referência | Estrutura |
| Alumínio (referência) | 21–24 | — | Referência | Carcaça, suporte |
| PEEK GF30 | 15–20 | 240+ | Excelente | Alta performance |
| PPS GF40 | 18–22 | 260+ | Excelente | Motor, transmissão |
| PA66 GF30 | 25–35 | 240+ | Boa | Suportes, conectores |
| POM (acetal) | 85–110 | 110 | Moderada | Engrenagens, guias |
| PA6 seco | 80–100 | 85 | Moderada | Capas, suportes leves |
| PP GF20 | 50–70 | 140 | Limitada | Aplicações de menor exigência |
| PP standard | 100–150 | 60 | Incompatível | Interior / não estrutural |
Fonte: FRW Tech (2024); CAMPUS Plastics Database; ASTM E228 (método de medição de CLTE). CLTE varia com teor de carga e direção de medição (fluxo vs. transversal). GF = fibra de vidro. Validação por ensaio é obrigatória antes de homologação.
A FRW Tech realiza análise de compatibilidade dimensional e risco de deformação térmica antes de qualquer recomendação de material. Se você tem peças com deformação em campo ou está especificando um projeto com montagem mista, nossa equipe mapeia o risco antes do primeiro protótipo. Fale com o time técnico da FRW Tech.
O diagnóstico de risco pode, e deve, ser feito na fase de projeto, não depois que a peça voltou do campo. Existem quatro sinais de alerta que, juntos, indicam alta probabilidade de deformação tardia.
Se a temperatura máxima de serviço da peça é 100°C e o HDT do material é 85°C (0,45 MPa), a margem de segurança é insuficiente. A regra prática da FRW Tech é: HDT deve ser pelo menos 30°C acima da temperatura máxima de serviço contínua, não da temperatura de pico esporádico, mas da temperatura que a peça sustenta por mais de 2 horas seguidas em condição normal de operação.
Quando o diferencial de CLTE entre o polímero e o substrato (metal ou outro polímero) supera esse limiar, o design de fixação precisa incorporar mecanismos de compensação: folgas calculadas, juntas de material flexível, design que permita movimento relativo controlado. Ignorar esse diferencial é programar tensão acumulada para cada ciclo térmico do veículo.
Peças com regiões muito espessas ao lado de regiões finas solidificam de forma assimétrica. A região fina solidifica primeiro e restringe a contração da região espessa, que ainda está fluindo. O resultado é tensão residual de orientação diferencial, altamente sensível a temperatura, que produz empenamento progressivo com ciclos térmicos.
A ISO 2578 (limites de tempo-temperatura em plásticos após exposição prolongada ao calor) e a ISO 16750-4 (ciclagem climática automotiva, de −40°C à temperatura de serviço) são referências para validação de estabilidade dimensional sob temperatura cíclica. Peças aprovadas apenas em ensaio estático em temperatura ambiente não têm esse risco mapeado.
A prevenção de deformação térmica tardia começa muito antes do primeiro protótipo. O roteiro abaixo é o que a FRW Tech aplica em projetos automotivos com exigência de estabilidade dimensional em campo.
Por que a autopeça passou no ensaio e deformou em campo?
O ensaio de homologação padrão valida dimensões à temperatura ambiente em peça estática. Ele não reproduz o estado de tensão real da peça em operação com ciclos térmicos acumulados. Tensões residuais de injeção, fluência sob torque de fixação e expansão diferencial em montagens mistas só se manifestam após centenas de ciclos, o que corresponde a meses de uso em campo. Para capturar esse risco, o ensaio de envelhecimento térmico acelerado (ISO 2578 / ISO 16750-4) precisa ser parte do protocolo de validação.
Qual polímero é mais resistente à deformação por calor em autopeças?
Depende da temperatura de serviço e da carga mecânica. Para aplicações até 120°C, PA66 GF30 é a referência consolidada no setor automotivo. Entre 120°C e 180°C, PPA (poliamida de alta performance) e PPS GF são as escolhas mais comuns. Acima de 180°C, PEEK é o material de engenharia de maior desempenho disponível comercialmente. O CLTE também precisa ser compatível com o substrato de montagem, alta resistência ao calor não resolve o problema de expansão diferencial em estruturas mistas.
O que é CLTE e por que ele importa em autopeças?
CLTE é o coeficiente de expansão térmica linear, a variação dimensional por unidade de comprimento por grau de temperatura. Polímeros têm CLTE tipicamente 5 a 15 vezes maior que metais. Em estruturas mistas, cada ciclo térmico gera tensão de cisalhamento na interface proporcional a essa diferença. Após centenas de ciclos, esse dano se acumula em deformação permanente ou falha de interface. CLTE ajustado por fibra de vidro (GF) reduz esse diferencial significativamente: PA66 GF30 tem CLTE de 25–35 µm/m·°C, muito mais compatível com alumínio (21–24 µm/m·°C) do que PA6 seco (80–100 µm/m·°C).
Como tensões residuais de injeção causam deformação tardia?
Durante a injeção, o polímero flui sob alta pressão e solidifica com gradiente de temperatura entre a superfície e o núcleo da peça. Esse processo armazena tensões internas que ficam congeladas à temperatura ambiente. Quando a peça entra em serviço e atinge temperatura suficiente para aumentar a mobilidade das cadeias poliméricas, acima de 50% da Tg ou próximo do HDT, essas tensões se relaxam, e a geometria muda para o estado de menor energia. O resultado é deformação que não estava presente na homologação, porque o ensaio foi feito antes que o material tivesse energia térmica suficiente para se mover.
A FRW Tech desenvolve compostos para aplicações automotivas com alta exigência térmica?
Sim. A FRW Tech desenvolve compostos personalizados com pacote de aditivos e cargas ajustados para a combinação específica de temperatura de serviço, CLTE alvo e requisitos mecânicos de cada aplicação automotiva. O processo inclui análise de risco de deformação, formulação, simulação de processamento, ensaios de envelhecimento térmico acelerado e acompanhamento da homologação IATF. Atendemos projetos TIER 1 e TIER 2 nas principais montadoras operando no Brasil.
A deformação que aparece depois de 6 meses não é uma surpresa. É um problema que estava no projeto, no material ou no processo desde o dia da injeção, e que aguardava as condições certas para se manifestar.
Mapear esse risco antes do primeiro protótipo é tecnicamente viável e economicamente muito mais barato do que um recall ou uma revisão de ferramental após a homologação. Se você tem peças com deformação tardia em campo ou está desenvolvendo um projeto com exigência de estabilidade dimensional em temperatura, a equipe técnica da FRW Tech realiza o diagnóstico e a especificação de material com foco no comportamento real da peça em serviço.
Deformação tardia tem causa. Tem diagnóstico. Tem solução.
Fale com a equipe técnica FRW Tech: [INSERIR URL DE CONTATO / FORMULÁRIO TÉCNICO]