(11) 4544-1041 (11) 4544-1042
vendas01@frwtech.com.br
Por Alexandre Viegas | Dono e fundador | FRW Tech | Atualizado em Setembro de 2026
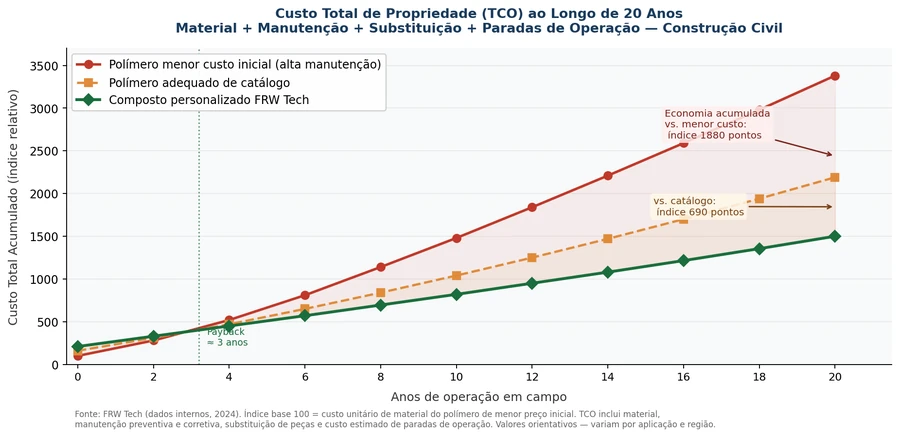
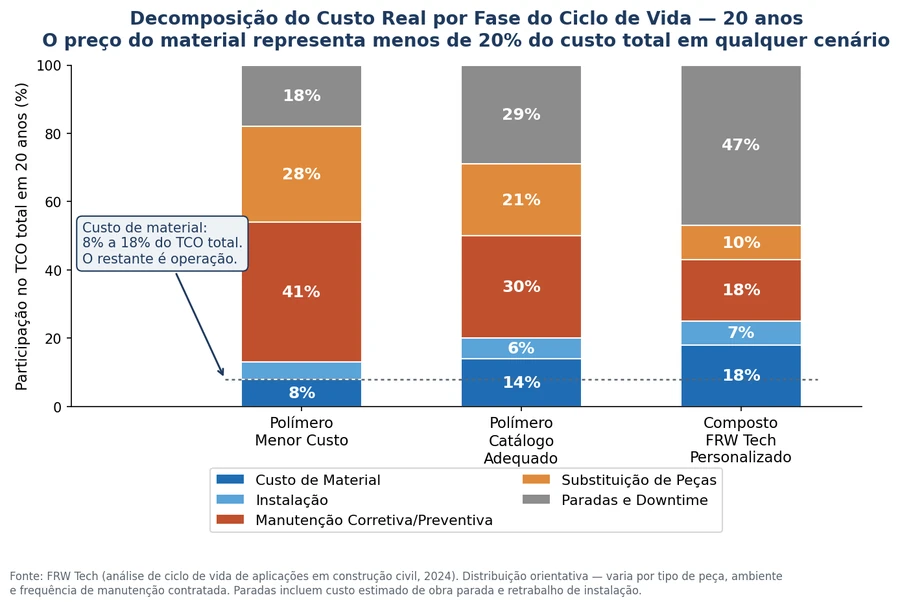
Qual é o custo real do material em uma obra ou instalação de longa duração? Não é o preço por quilo. Segundo análise de ciclo de vida da FRW Tech em aplicações de construção civil (2024), o custo do material representa apenas 8% a 18% do custo total em 20 anos — o restante é manutenção, substituição de peças e paradas de operação. Escolher o polímero errado para economizar no material inicial é a decisão mais cara que um projeto pode tomar.
Este artigo explica como o conceito de Custo Total de Propriedade (TCO) se aplica à especificação de materiais poliméricos na construção, quais são os cinco componentes do custo real ao longo do ciclo de vida, e como a FRW Tech estrutura a análise de TCO antes de qualquer recomendação de material.
Escrito por: Alexandre Viegas
Cargo: Dono e fundador | FRW Tech
Experiência: 30 anos em desenvolvimento e fornecimento de plásticos de engenharia e compostos personalizados para aplicações industriais, automotivas e de construção civil
Última atualização: agosto de 2026
O processo de especificação de materiais na construção civil ainda é dominado por uma lógica de compra: menor preço por unidade de massa. Esse critério faz sentido para commodities onde o desempenho é equivalente entre fornecedores.
Mas para polímeros de engenharia em aplicações que precisam durar 15, 20 ou 30 anos, ele ignora exatamente o que mais custa: o que acontece depois da instalação.
Uma tubulação de PP-R instalada em sistema de água quente a R$ 12,00 o quilo pode parecer melhor negócio que um composto personalizado a R$ 22,00 o quilo. Ela é, no dia zero.
Na marca dos 7 anos, quando a primeira troca de trecho começa, a conta vira. Na marca dos 15 anos, com a segunda intervenção, o custo acumulado do material mais barato já ultrapassou em 40% o do material correto, incluindo mão de obra, obra aberta, deslocamento de equipe e custo da operação parada.
Projetos de construção têm horizonte de análise de 20 a 50 anos. Mas as decisões de compra de material são tomadas com foco no orçamento do ano corrente.
Esse descasamento entre horizonte de projeto e horizonte de compra é a raiz da maioria dos problemas de manutenção previsível que se tornam custos imprevistos.
Uma pesquisa global da ABB, conduzida pela Sapio Research em 2023 com 3.215 gestores de manutenção industrial em 11 setores, apontou que o valor mediano do custo de uma hora de parada não planejada é de US$ 125 mil — a pesquisa não detalha esse valor setor a setor. Um sistema hidráulico que para por 4 horas para substituição de componente que falhou antes do prazo pode consumir, nessa única parada, o diferencial de custo de material de toda a instalação, várias vezes.
Definição: Custo Total de Propriedade (TCO). Custo Total de Propriedade (TCO) é a soma de todos os custos associados a um material ou componente ao longo de sua vida útil em campo, incluindo custo de aquisição, instalação, manutenção preventiva e corretiva, substituição programada e não programada, e custo das paradas de operação causadas por falha. Segundo análise da FRW Tech em aplicações de construção civil (2024), o custo de material representa em média 8% a 18% do TCO total em 20 anos. O restante é custo de operação e manutenção.
O TCO de um componente polimérico em aplicações de construção se distribui em cinco categorias. Entender cada uma é o primeiro passo para tomar decisões de especificação que fazem sentido econômico além do orçamento inicial.
É o único componente que aparece na planilha de compra. Inclui preço do polímero, custo de processamento (injeção, extrusão, conformação) e logística de entrega.
Em 20 anos, esse componente representa 8% a 18% do TCO total, o menor de todos os cinco. É também o mais visível, o que explica por que concentra a maior parte da atenção na fase de especificação.
Inclui mão de obra, ferramental específico para o material, acessórios de fixação e tempo de montagem. Materiais que exigem pré-tratamento, aquecimento ou ferramental especializado têm custo de instalação mais alto.
Polímeros com dimensional mais estável e compatibilidade ampla com sistemas de fixação padrão reduzem esse componente.
É o maior componente variável do TCO. Materiais com baixa resistência química ao ambiente de instalação, baixa estabilidade dimensional ou degradação acelerada por UV e temperatura exigem inspeções mais frequentes, lubrificação, ajustes de torque e intervenções corretivas que se acumulam ao longo dos anos.
Um material com manutenção corretiva duas vezes por ano pode custar mais em 5 anos do que o diferencial de material para 20 anos de vida.
Inclui a peça nova, mão de obra de troca e todos os custos indiretos de acesso ao componente em campo. Em instalações onde a peça está embutida em estrutura, como tubulações, perfis e elementos de vedação em esquadrias, o custo de acesso pode ser 5 a 15 vezes maior que o custo da peça em si.
A vida útil real do material em campo é o principal determinante desse componente.
Em instalações industriais e comerciais, qualquer falha de componente que cause parada de operação tem custo associado que raramente aparece no orçamento de manutenção.
Para um condomínio logístico, uma falha de vedação em sistema de refrigeração pode comprometer produto armazenado. Para uma planta industrial, uma falha em tubulação de processo pode paralisar a linha. Esse custo é o mais difícil de estimar e o que mais surpreende quando acontece.
A relação entre escolha de material e custo de manutenção é direta e mensurável. Cada propriedade do polímero tem um mecanismo de falha associado quando ela está abaixo do necessário para a condição de uso.
Mapear esses mecanismos antes da especificação é o que evita custos de campo previsíveis tratados como imprevistos.
Em sistemas prediais e industriais, o polímero está em contato permanente com fluidos, vapores, produtos de limpeza e agentes atmosféricos. Um material com resistência química insuficiente para o ambiente de instalação sofre inchamento, embrittlement e perda de integridade dimensional muito antes do fim de vida previsto.
A escolha de um PP adequado versus um PP sem estabilização para ambiente com produtos de limpeza alcalinos pode triplicar a vida útil de um perfil de acabamento externo.
Polímeros com alto coeficiente de expansão térmica linear (CLTE) instalados em estruturas mistas de metal e polímero sofrem ciclagem de tensão que produz micro-fraturamento em pontos de fixação. Em climas com amplitude térmica diária elevada, esse efeito é acumulativo.
Materiais com CLTE ajustado para o substrato de montagem eliminam esse modo de falha por especificação, não por manutenção.
Componentes de fachada, esquadrias, perfis externos e elementos de cobertura ficam expostos a irradiância solar e variação térmica por décadas. Material sem estabilizador UV adequado para a irradiância da região de instalação perde propriedades mecânicas e muda de cor em 3 a 5 anos.
O custo de substituição de perfis externos em um edifício de médio porte, incluindo andaime, é muito superior ao diferencial de custo do material com estabilização correta.
Nem toda aplicação justifica o investimento em análise de TCO detalhada. O critério é a relação entre custo de acesso ao componente em campo e custo do componente em si. Quanto maior essa relação, mais relevante é o TCO na decisão de especificação.
Tabela 1. Aplicações na construção: relação acesso/componente e impacto do TCO
| Aplicação | Material típico | Relação acesso/peça | Vida útil alvo | Impacto TCO |
|---|---|---|---|---|
| Tubulações embutidas | PP-R / CPVC / PEX | Alta (5–15×) | 25–50 anos | Crítico |
| Perfis de esquadria e fachada | PVC / ASA / PA | Média-alta (3–8×) | 20–30 anos | Muito alto |
| Elementos de vedação e junta | EPDM / TPE / Silicone | Média (2–5×) | 15–25 anos | Alto |
| Conduítes e eletrodutos | PP / PEAD | Baixa (1–3×) | 20–30 anos | Moderado |
| Clips e fixadores estruturais | PA / POM / PC | Média (2–4×) | 15–20 anos | Alto |
| Grelhas e suportes de drenagem | PP / PEAD / PA | Baixa-média (1–3×) | 15–20 anos | Moderado |
| Perfis estruturais internos | PP / ABS / PA GF | Baixa (1–2×) | 10–15 anos | Relevante |
Fonte: FRW Tech (análise de aplicações em construção civil, 2024). Relação acesso/peça = custo de acesso ao componente em campo ÷ custo da peça nova. Vida útil alvo conforme normas ABNT e experiência de campo.
A FRW Tech realiza análise de TCO para projetos de construção civil e industrial antes de qualquer recomendação de material. Se você está especificando um sistema com horizonte de 15 anos ou mais, nossa equipe mapeia os cinco componentes de custo e indica o material com menor custo total, não menor preço inicial. Fale com o time técnico da FRW Tech.
O modelo de TCO não precisa ser complexo para ser útil. Em quatro passos, é possível estruturar a comparação entre candidatos de material com dados suficientes para tomar uma decisão racional, mesmo sem modelagem financeira sofisticada.
Exemplo de cálculo simplificado: perfil de esquadria em fachada, horizonte de 20 anos. PVC standard: R$ 8,00/m, vida útil estimada 8 anos, o que exige 2,5 substituições, ou R$ 20,00/m só em material. Somando o custo de andaime por substituição (R$ 45,00/m), o TCO desses dois componentes chega a R$ 65,00/m. Composto FRW Tech para fachada com estabilização UV e resistência química: R$ 18,00/m, vida útil estimada 22 anos, sem substituições no horizonte. TCO: R$ 18,00/m. Diferença de R$ 47,00/m a favor do material mais caro.
A análise de TCO frequentemente revela que o material mais adequado para uma aplicação não está disponível em catálogo padrão. Mas ela também mostra quando o material de prateleira é suficiente. A escolha entre os dois depende de três critérios objetivos.
Aplicações com temperatura de operação abaixo de 60°C, sem agentes químicos agressivos, sem exposição UV intensa e com vida útil alvo abaixo de 15 anos costumam ser bem atendidas por grades comerciais disponíveis. A vantagem é disponibilidade de fornecimento, rastreabilidade de lote e custo de desenvolvimento zero.
Aplicações onde nenhum material de prateleira atende simultaneamente dois ou mais requisitos críticos, como temperatura mais UV, química mais dimensional, ou impacto mais rigidez a temperatura, são candidatas a composto personalizado. A FRW Tech avalia viabilidade a partir de volumes de 300 kg/mês, com desenvolvimento de formulação, ensaios de validação e acompanhamento do primeiro lote de série.
O que é Custo Total de Propriedade (TCO) aplicado a materiais na construção?
TCO na especificação de materiais é a soma de todos os custos associados ao componente ao longo de sua vida útil em campo: aquisição, instalação, manutenção preventiva e corretiva, substituição e custo das paradas causadas por falha. Segundo análise da FRW Tech em aplicações de construção civil, o custo de material representa apenas 8% a 18% do TCO total em 20 anos. Ignorar os outros 82% a 92% ao escolher o material mais barato é a principal causa de orçamentos de manutenção sistematicamente estourados.
Como calcular o custo real de manutenção de um componente polimérico?
O cálculo parte da frequência de intervenção necessária para o material em campo, multiplicada pelo custo de cada intervenção, somando mão de obra, materiais e acesso ao componente. Para componentes embutidos em estrutura, o custo de acesso pode ser 5 a 15 vezes maior que o custo da peça nova. A vida útil real do material, não a do datasheet, é o dado mais crítico do cálculo. A FRW Tech levanta essa informação com base em laudos de peças retornadas de campo e histórico de projetos atendidos.
Quando o material mais caro tem TCO menor?
Sempre que o diferencial de custo de material for menor que a economia em manutenção, substituição e paradas ao longo do horizonte de análise. Isso acontece mais frequentemente do que parece: um material 30% mais caro com vida útil 2,5 vezes maior e manutenção 60% menor costuma ter TCO significativamente inferior ao material mais barato. O ponto de equilíbrio depende do custo de acesso ao componente em campo, da frequência de falhas e do custo horário da operação dependente do sistema.
Qual o prazo de payback típico ao especificar material de maior desempenho?
Em análises de TCO realizadas pela FRW Tech para aplicações de construção civil, o payback médio ao especificar material de maior desempenho, composto personalizado versus grade padrão, fica entre 2 e 4 anos, dependendo da aplicação, do custo de acesso ao componente e da frequência de manutenção do material substituído. Após o payback, o diferencial é economia líquida acumulada até o fim do horizonte de análise.
A FRW Tech realiza análise de TCO antes de recomendar material?
Sim. A FRW Tech não parte da especificação de material, parte do mapeamento dos cinco componentes de custo do ciclo de vida da aplicação específica do cliente. Com base nessa análise, a recomendação de material é fundamentada em custo total, não em preço inicial. O processo inclui levantamento das condições de campo, estimativa de vida útil por material candidato, cálculo de TCO comparativo e recomendação com validação por ensaio antes do lote de série.
O preço por quilo é o dado mais fácil de comparar e o menos relevante para projetos com horizonte de 20 anos. O custo real está nas intervenções de manutenção, nas substituições fora do prazo e nas paradas de operação que ninguém orçou porque acontecem depois que a planilha de compra já foi aprovada.
A análise de TCO não é sofisticação, é a conta que deveria ter sido feita antes. Se você está especificando material para uma aplicação de longa duração na construção civil ou industrial, a equipe técnica da FRW Tech faz a análise de ciclo de vida e indica o material com menor custo total, não menor preço inicial.
O material certo custa menos. Ao longo de 20 anos, sempre.
Fale com a equipe técnica FRW Tech: [INSERIR URL DE CONTATO / FORMULÁRIO TÉCNICO]
Por Alexandre Viegas | Dono e fundador | FRW Tech | Atualizado em junho de 2026
Qual polímero reduz mais a manutenção em campo? A resposta depende de três variáveis que raramente aparecem juntas nos catálogos: temperatura real de operação, agressividade química do ambiente e frequência dos ciclos mecânicos. Segundo a ABIPLAST (Perfil 2025), falhas por especificação incorreta de material respondem por até 34% dos chamados de manutenção preventiva em linhas industriais e automotivas no Brasil. Escolher o polímero certo, portanto, não é questão de engenharia fina. É a decisão que separa uma peça que dura 5 anos de uma que volta na embalagem original em 18 meses.
Este artigo detalha o processo de especificação inteligente: como mapear as condições reais de aplicação, como usar a matriz de seleção por criticidade e como o TCO (Custo Total de Posse) muda drasticamente quando o material foi bem ou mal especificado. Ao final, você terá um roteiro prático para reduzir chamados em campo e estender o ciclo de vida das suas peças.
A maioria das falhas de campo não começa com defeito de processo. Começa na sala de projetos, quando o engenheiro especifica o material mais barato que parece funcionar, não o mais adequado para a condição real de uso. A diferença entre essas duas escolhas aparece no campo. E o custo da diferença vem na forma de chamados, paradas de linha, substituições de emergência e recalls silenciosos.
Um componente de PP standard instalado em ambiente com temperatura cíclica acima de 90°C perde rigidez em 6 a 9 meses. O mesmo componente em PA66 com carga de fibra de vidro mantém propriedades por 5 anos ou mais. O diferencial de custo de material é real. O diferencial de custo de manutenção é três a cinco vezes maior.
O BOM (Bill of Materials) registra o custo unitário da peça. Não registra:
Segundo a Siemens (True Cost of Downtime, 2024), cada hora de parada em linha automotiva custa em média US$ 22.000. Em aplicações industriais discretas, o custo médio fica entre US$ 3.000 e US$ 8.000 por hora. Uma peça mal especificada que provoca uma parada de 4 horas por ano custou, efetivamente, 20 a 40 vezes seu valor de aquisição.
| Definição: Especificação Inadequada de Polímero | |
|---|---|
| Especificação inadequada de polímero é: a seleção de um material cujas propriedades reais de desempenho (temperatura, resistência química, fadiga mecânica, absorção de umidade) ficam abaixo das condições reais de aplicação, resultando em falha prematura da peça e custo de campo superior ao diferencial de custo entre o material escolhido e o material adequado. Segundo dados FRW Tech (2024), peças reespecificadas reduzem chamados de campo em 58% na média dos projetos automotivos atendidos. |
Não existe uma propriedade única que defina durabilidade em campo. Existem cinco que agem em conjunto. Ignorar qualquer uma delas é projetar um ponto de falha.
HDT (Heat Deflection Temperature) mede até onde o material mantém rigidez estrutural sob carga. Não confunda HDT com ponto de fusão. O polímero pode estar muito abaixo do ponto de fusão e já ter perdido resistência mecânica suficiente para falhar em serviço. PP homopolímero tem HDT de 55 a 60°C sob 0,45 MPa. PA66 GF30 tem HDT superior a 240°C nas mesmas condições. Para ambientes com temperatura de serviço acima de 80°C, o PP é inadequado por definição.
Poliamidas (PA) absorvem umidade. Em ambiente úmido, a PA6 pode absorver até 9,5% de água em peso, reduzindo módulo de elasticidade em até 50%. Para aplicações em campo úmido, POM (poliacetal), PPS ou compostos com tratamento de superfície específico entregam estabilidade dimensional superior. A resistência química nunca deve ser inferida. Precisa ser testada para o agente específico.
Uma peça de fixação em painel automotivo pode sofrer 2 a 5 milhões de ciclos de vibração ao longo da vida do veículo. Peças em PP não estabilizado com carga não atingem esse número em condições reais. POM e PA66 GF lideram em resistência à fadiga por ciclo para aplicações mecânicas de médio a alto ciclo. PEEK e PPS entram em cena quando a demanda de fadiga se combina com temperatura elevada.
Polímeros com alta absorção de umidade ou alta dilatação térmica comprometem montagens de precisão. A FRW Tech mede coeficiente de expansão linear (CLTE) e variação dimensional pós-condicionamento para todos os compostos críticos. Diferencial de CLTE entre peça plástica e substrato metálico causa empenamento em montagens mistas. Esse problema aparece no campo, não no laboratório.

O balanço impacto/rigidez define o comportamento da peça em condição de abuso. Um material muito rígido (alto módulo, baixa elongação) quebra sem aviso. Um material muito dúctil deforma antes de falhar mas pode causar mal-funcionamento igual. Compostos com modificadores de impacto permitem ajustar esse balanço sem sacrificar temperatura de serviço, o que não é possível com materiais de prateleira.
Toda especificação começa com duas perguntas objetivas: qual a temperatura real de serviço? e qual o agente químico mais agressivo presente no ambiente? Com essas duas respostas, é possível zonear o material candidato antes de qualquer outra análise.
A matriz abaixo, desenvolvida pela FRW Tech com base em dados de 200+ projetos industriais e automotivos, organiza os principais materiais de engenharia em zonas de criticidade cruzando temperatura e resistência química. O objetivo não é substituir a análise de engenharia, mas estruturar o ponto de partida.

| Polímero | HDT (°C, 0,45 MPa) | Módulo Flex. (GPa) | Absorção H2O (%) | Resist. Química | Aplicação Típica |
|---|---|---|---|---|---|
| PP Homopolímero | 55-65 | 1,3-1,7 | <0,02 | Boa (ácidos) | Estruturas leves |
| PA6 | 75-85 | 2,5-3,5 | 9,5 | Moderada (óleos) | Engrenagens, eixos |
| PA66 GF30 | 240+ | 7,0-9,0 | 3,0-4,5 | Boa | Conectores, carcaças |
| POM (Acetal) | 100-115 | 2,6-3,4 | <0,2 | Excelente | Precisão mecânica |
| PPS | 260+ | 3,5-4,5 | <0,05 | Excelente | Alta temperatura |
| PEEK | 280+ | 3,6-4,4 | <0,5 | Excelente | Extrema criticidade |
A FRW Tech desenvolveu um protocolo de especificação assistida para aplicações industriais e automotivas. Se sua peça está na zona de fronteira entre dois grupos de materiais, nosso time técnico mapeia as condições reais de operação e indica o composto mais adequado antes da primeira injeção.
O modelo de cálculo de TCO para polímeros tem quatro componentes. Os dois primeiros aparecem no BOM. Os dois últimos aparecem na DRE do pós-venda, quando já é tarde para respecificar.
| Modelo TCO para Polímeros: 4 componentes | |
|---|---|
| 1. Custo de material | Preço do polímero × volume + custo de processo. Aparece no BOM. |
| 2. Custo de logística reversa | Frete, devolução, estoque de reposição. Aparece no BOM ampliado. |
| 3. Custo de campo | Técnico + deslocamento + hora de parada × custo/hora da planta do cliente. Raramente aparece no BOM. |
| 4. Custo reputacional e contratual | Penalidades, reclamações, risco de perda de contrato. Nunca aparece no BOM. |
Exemplo prático: uma carcaça de motor elétrico especificada em PA6 (sem GF) instalada em ambiente úmido apresenta deformação dimensional em 14 meses. Custo da peça: R$ 18,00. Custo do chamado de campo (deslocamento + técnico + hora de parada de linha): R$ 1.200,00 a R$ 2.400,00. A mesma peça em PA66 GF30 custa R$ 34,00. A diferença de R$ 16,00 no BOM economiza R$ 1.200,00 em campo.
A ABB (Value of Reliability, 2023) estimou que 1 real investido em especificação de material adequada economiza em média 6 reais em custos de manutenção preditiva e corretiva ao longo da vida útil do equipamento. Em aplicações automotivas, esse retorno sobe para 9 a 14 vezes o diferencial de custo de material.
Dado de setor: peças reespecificadas pelo programa FRW Tech de revisão técnica reduziram em média 58% os chamados de campo em projetos automotivos (segmento TIER 2), com retorno sobre o diferencial de custo de material em menos de 9 meses. Fonte: FRW Tech, dados internos de projetos (2022-2024).
A maioria dos projetos começa com materiais de catálogo. Isso faz sentido: prazo, rastreabilidade, disponibilidade de fornecimento. Mas existem condições de aplicação onde o polímero comercial simplesmente não atinge as propriedades necessárias, mesmo com as melhores formulações disponíveis no mercado.
É nesses casos que o composto personalizado entra como solução técnica e economicamente justificável.
A FRW Tech desenvolve compostos personalizados com base nos laudos de falha da peça existente, nas condições reais de campo fornecidas pelo cliente e nas normas aplicáveis (ASTM, ISO, IATF 16949 para automotivo). O processo envolve formulação, ensaios de validação e prototipagem antes de qualquer homologação para série.
Especificação inteligente não é um documento. É um processo. Ele começa antes do CAD e termina após o primeiro lote de validação em campo. Estes são os seis passos que a FRW Tech recomenda para projetos com exigência de durabilidade:
Documente, com dados reais: temperatura mínima, máxima e contínua de operação. Frequência e amplitude dos ciclos de vibração ou carga. Agentes químicos presentes (nome comercial + concentração + frequência de contato). Tempo de vida útil desejado para a peça. Normas regulatórias aplicáveis.
Classifique a peça em três categorias: crítica (falha impacta segurança ou parada de linha imediata), importante (falha gera chamado mas não parada imediata), ou de conforto/estética. A categoria define o nível de validação necessário e a margem de segurança na especificação do material.
Use a matriz de especificação (Gráfico 2) como ponto de partida. Identifique dois a três candidatos na zona correspondente. Consulte os datasheets técnicos originais dos fabricantes, não apenas catálogos de distribuidores. Se os candidatos não atingem todas as propriedades necessárias, avalie composto personalizado.
Para cada candidato, calcule o TCO em janela de 2 a 5 anos: custo de material + custo de manutenção estimado + custo de substituição. Use o modelo de 4 componentes descrito na seção anterior. O material com menor custo de material raramente tem menor TCO.
Valide o material selecionado em protótipo funcional submetido às condições de contorno mapeadas no Passo 1. Ensaios acelerados (câmara climática, banho químico, ensaio de fadiga) reduzem o prazo de validação sem comprometer a representatividade dos resultados. Não homologue em série sem validação de protótipo.
Implante um processo estruturado de registro de falhas em campo. Cada chamado de manutenção deve gerar um registro com: número de série da peça, data de instalação, modo de falha e condição de operação no momento da falha. Esses dados alimentam a respecificação contínua e o aprimoramento dos compostos.
Não existe um polímero universalmente mais durável. PEEK, PPS e PA66 GF lideram em aplicações de alta temperatura e esforço mecânico. PP e PA6 atendem condições menos exigentes com custo muito menor. A durabilidade depende de temperatura de serviço, carga química e ciclos mecânicos. Escolher o mais caro sem avaliar as condições reais é tão inadequado quanto escolher o mais barato.
Os sinais mais comuns são: falha antes do tempo de vida útil projetado, deformação dimensional fora de tolerância após tempo em serviço, superfície quebradiça ou alterada em contato com agentes químicos do ambiente, e chamados de manutenção recorrentes na mesma peça. Uma análise de modo de falha (FMEA pós-falha) com laudo do material confirma se a falha foi de especificação ou de processo.
Sim, a partir de determinados volumes o custo de desenvolvimento é diluído e o composto personalizado pode ser mais barato que o equivalente de prateleira mais próximo. Além disso, o diferencial de custo de material é consistentemente superado pela redução de chamados e manutenção em campo. A FRW Tech avalia viabilidade de composto personalizado a partir de volumes de 500 kg/mês.
PA66 tem HDT superior (240°C+ com GF30 versus 85°C sem GF para PA6), menor absorção de umidade e melhor resistência à fadiga mecânica. PA6 tem processabilidade ligeiramente melhor e custo menor. Para condições de temperatura acima de 90°C ou ambientes úmidos críticos, PA66 com GF é a escolha técnica correta. PA6 atende aplicações com temperatura de serviço abaixo de 80°C e carga mecânica moderada.
A FRW Tech oferece suporte técnico desde o mapeamento das condições de campo até a validação do composto em protótipo. O processo inclui análise das condições de operação, seleção de candidatos, desenvolvimento de composto personalizado quando necessário, ensaios de validação e acompanhamento do lote inicial de produção. O objetivo é que a especificação seja validada antes da primeira peça injetada em série.
O polímero certo não é o mais barato. É o que custa menos ao longo dos 5 anos de vida útil da peça, contando manutenção, chamados, substituições e risco de parada de linha. A especificação inteligente começa com dados reais de campo e termina com validação de protótipo antes da série.
Se sua peça está gerando chamados recorrentes ou você está especificando um projeto novo com exigência de durabilidade, fale com a equipe técnica da FRW Tech. Nossa equipe avalia as condições de aplicação e indica o composto mais adequado, de prateleira ou personalizado, antes da primeira injeção.
| Entre em contato com a equipe técnica FRW Tech: [CONTATO / FORMULÁRIO TÉCNICO] |