(11) 4544-1041 (11) 4544-1042
vendas01@frwtech.com.br
Por que peças automotivas geram ruído, folga ou retrabalho mesmo aprovadas na inspeção dimensional? Porque a inspeção valida a peça no momento zero, à temperatura ambiente, sem carga de montagem. A falta de estabilidade dimensional aparece depois: variação de contração entre lotes, empenamento por resfriamento assimétrico e absorção de umidade em poliamidas podem desviar o dimensional de 0,3 a 0,8 mm em 100 mm de comprimento, o suficiente para criar folga audível em sistema NVH ou interferência que trava o encaixe.
Este artigo explica os quatro mecanismos que geram instabilidade dimensional em peças injetadas, como cada parâmetro de processo contribui para o desvio, qual material entrega menor variação para cada aplicação, e o roteiro de validação que a FRW Tech aplica antes de qualquer homologação IATF.
Por Alexandre Viegas, dono e fundador da FRW Tech. Atualizado em setembro de 2026.
A tolerância dimensional de uma peça automotiva não é um número decorativo no desenho técnico. É o limite dentro do qual a peça pode variar e ainda funcionar corretamente em conjunto com as peças adjacentes.
Quando o dimensional sai da tolerância, a peça certa no lugar certo passa a ser a peça errada. O resultado depende da direção do desvio: folga excessiva gera movimento relativo entre partes que deveriam ser solidárias, e movimento relativo gera ruído. Interferência excessiva trava o encaixe, e trava na linha de montagem vira retrabalho ou refugo.
O problema raramente aparece na aprovação dimensional individual da peça. Aparece quando a peça entra no conjunto, especialmente em conjuntos com múltiplos componentes em sequência, onde os desvios individuais se somam. Uma peça 0,15 mm acima do nominal combinada com uma segunda peça 0,12 mm acima gera uma folga acumulada de 0,27 mm, o suficiente para produzir chiado audível em sistema de painel ou porta.
Instabilidade dimensional não é um problema pontual de peça ruim. É uma cadeia em que cada elo conecta causa técnica a consequência operacional. O Gráfico 1 mapeia essa cadeia por inteiro: contração diferencial e empenamento no início, ruído NVH e chamado de campo no fim.
Entender a cadeia é o que permite intervir no ponto certo, no material, no processo ou no design, em vez de ajustar o dimensional na montagem com solução paliativa.
Estabilidade dimensional é a capacidade de uma peça injetada de manter suas dimensões nominais dentro da tolerância especificada ao longo do tempo e das condições de uso, incluindo variações de temperatura, umidade, carga mecânica e ciclos de montagem e desmontagem. Uma peça dimensionalmente estável não apenas atinge a tolerância no momento zero: ela permanece dentro dela após condicionamento, após montagem no conjunto e após ciclos térmicos de campo. A instabilidade dimensional é a principal causa de problemas NVH, folgas de encaixe e retrabalho em linhas de montagem automotiva.
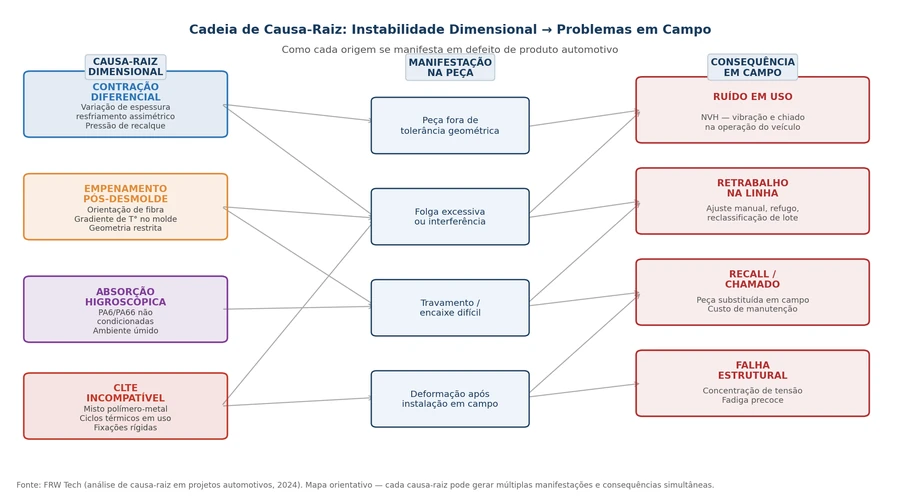
Cada mecanismo tem gatilho diferente, se manifesta em momento diferente e exige resposta diferente de material e processo. Tratar todos como o mesmo problema é garantia de solução incompleta.
Todo polímero contrai ao solidificar. O problema não é a contração em si, é a contração diferencial: regiões da peça que resfriam em velocidades diferentes contraem em graus diferentes. Regiões espessas contraem mais do que regiões finas. Regiões próximas ao ponto de injeção contraem menos do que regiões distantes.
Em polímeros semicristalinos (PA, PP, POM), a contração é significativamente maior do que em polímeros amorfos (PC, ABS) porque a formação de cristais durante o resfriamento adiciona uma contração de empacotamento à contração térmica. PA66 GF30 contrai entre 0,3% e 0,6% na direção do fluxo e 0,7% a 1,2% na direção perpendicular, essa anisotropia de contração é uma das causas mais frequentes de empenamento em peças planas e longas.
Empenamento é a deformação geométrica que ocorre quando a contração diferencial gera forças internas que dobram ou torcem a peça. Ele é especialmente crítico em peças planas ou com geometria aberta, onde a rigidez estrutural não é suficiente para resistir às forças de contração interna.
Temperatura de molde assimétrica entre as faces, orientação de fibra de vidro em uma só direção e espessura de parede variável são as três causas mais comuns de empenamento em peças automotivas.
PA6 e PA66 são polímeros higroscópicos. PA6 pode absorver até 9,5% de água em condição saturada; PA66 absorve até 8,5%. Cada 1% de absorção de água produz expansão dimensional de aproximadamente 0,2% a 0,3%, o suficiente para levar uma peça de tolerância justa para interferência.
O problema é que a absorção ocorre de forma gradual após a instalação da peça: a peça aprovada no recebimento pode estar 0,3 mm maior após uma semana em ambiente úmido. Peças de PA que não foram condicionadas antes da inspeção têm dimensional de referência incorreto, o que invalida qualquer aprovação feita nessa condição.
Em montagens mistas polímero-metal, o diferencial de CLTE gera tensão na interface a cada ciclo térmico. PA66 tem CLTE de 25 a 35 µm/m·°C; alumínio tem 21 a 24 µm/m·°C. PP tem CLTE de 100 a 150 µm/m·°C, incompatível com qualquer substrato metálico em aplicação com amplitude térmica elevada.
Em 1.000 ciclos entre −30°C e +90°C, um suporte de PP standard fixado em carcaça de alumínio pode acumular desvio dimensional permanente de 0,4 a 0,8 mm, o que cria folga progressiva na montagem mesmo que a peça tenha saído do molde dentro da tolerância.
A maioria das não conformidades dimensionais em produção em série não vem do material errado, vem de processo mal controlado com material adequado. Cada parâmetro de injeção tem efeito direto e mensurável no dimensional da peça.
A pressão de recalque é aplicada após o preenchimento do molde para compensar a contração do material durante o resfriamento. Pressão de recalque insuficiente deixa material em falta na cavidade, a peça contrai mais do que o nominal e sai submedida. Pressão de recalque excessiva empurra material em excesso, a peça sai sobremedida e com tensão residual elevada.
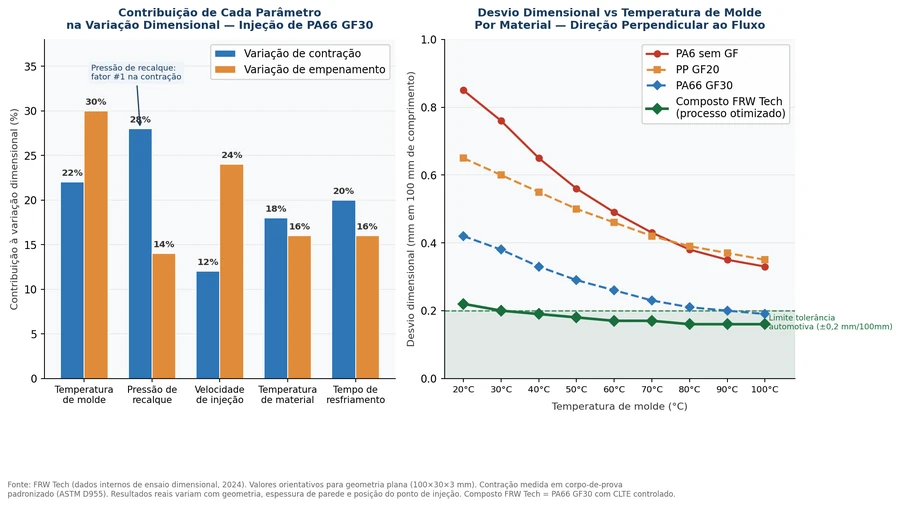
É o parâmetro com maior impacto na variação de contração, respondendo por até 28% da variação dimensional em PA66 GF30 (Gráfico 2). A janela de processo aceitável varia com o material e a geometria da peça, e precisa ser determinada empiricamente para cada combinação.
Temperatura de molde baixa resfria o material rapidamente, congelando as tensões de fluxo e a orientação de cadeia antes que o material possa relaxar. O resultado é alta tensão residual e maior tendência ao empenamento.
Para PA66 GF30, temperatura de molde entre 70°C e 90°C é a faixa que melhor equilibra estabilidade dimensional e ciclo de produção. Abaixo de 40°C, o empenamento em peças planas pode ser inaceitável mesmo com material bem especificado.
Velocidade de injeção alta gera orientação de fibra de vidro preferencial na direção de fluxo. A contração na direção do fluxo é menor do que na direção perpendicular, essa diferença é a principal causa de empenamento em peças longas reforçadas com fibra de vidro.
Tempo de resfriamento insuficiente desmolda a peça com núcleo ainda parcialmente fundido. O resfriamento fora do molde é menos controlado e assimétrico, e o resultado é desvio dimensional que varia de ciclo para ciclo. Para aplicações com tolerância apertada, o tempo de resfriamento deve ser validado dimensionalmente, não apenas pelos critérios de produtividade do ciclo.
A FRW Tech analisa o perfil dimensional exigido pela aplicação antes de recomendar qualquer material. Se você tem peças com retrabalho por desvio dimensional ou está especificando um conjunto com tolerância apertada, nossa equipe mapeia os quatro mecanismos de instabilidade antes do primeiro protótipo.
A escolha do material é a decisão de maior impacto permanente no dimensional. Parâmetros de processo podem compensar parcialmente um material inadequado, mas nunca completamente, e sempre com janela de processo mais estreita e mais cara de controlar.
| Polímero | Contração (%) fluxo / perpendicular | Anisotropia | CLTE (µm/m·°C) | Absorção H₂O (%) | Indicação dimensional |
|---|---|---|---|---|---|
| PA66 GF30 | 0,3–0,6 / 0,7–1,2 | Alta (GF) | 25–35 | 3,0–4,5 | Estrutural exigente |
| PPA GF30 | 0,2–0,4 / 0,5–0,8 | Média (GF) | 20–28 | 1,5–2,5 | Alta temperatura |
| POM (acetal) | 1,8–2,0 isotrópico | Baixa | 85–110 | <0,2 | Precisão mecânica |
| PC | 0,5–0,7 isotrópico | Baixa | 60–70 | <0,1 | Estética + dimensional |
| PPS GF40 | 0,2–0,4 / 0,4–0,6 | Alta (GF) | 18–22 | <0,05 | Alta performance térmica |
| PA6 GF30 | 0,4–0,7 / 0,8–1,4 | Alta (GF) | 30–45 | 4,0–6,0 | Custo × dimensional |
| PP GF20 | 0,4–0,6 / 0,8–1,2 | Alta (GF) | 50–70 | <0,02 | Baixa exigência |
| PP standard | 1,0–1,5 isotrópico | Baixa | 100–150 | <0,02 | Interior / não estrutural |
POM (poliacetal) tem uma característica única entre os polímeros de engenharia: contração quase perfeitamente isotrópica, mesma contração em todas as direções, e baixíssima absorção de umidade. Isso o torna o material de referência para engrenagens, guias e componentes de precisão onde o dimensional precisa ser reproduzível de peça a peça e de lote a lote.
A limitação do POM é a temperatura de serviço (HDT de 100°C a 115°C) e a sensibilidade química a ácidos. Para aplicações dentro dessas restrições, POM é a melhor escolha de estabilidade dimensional.
A estabilidade dimensional em produção em série não é consequência de um único fator bem controlado. É o resultado de três variáveis trabalhando em coerência: o material com as propriedades certas, o molde com o design adequado para o material escolhido, e o processo com os parâmetros otimizados para a combinação material-molde.
O design do molde precisa ser calculado para o material específico que vai ser injetado, incluindo os coeficientes de contração nas duas direções e a anisotropia esperada com reforço de fibra. Um molde projetado para PP sendo usado com PA66 GF30 vai produzir peças fora de tolerância sistematicamente, não porque o processo está errado, mas porque a cavidade foi dimensionada para a contração errada.
A posição e o número de pontos de injeção determinam como o material flui pelo molde, qual é a orientação de fibra resultante e onde ficam as linhas de solda. Linhas de solda são regiões de menor resistência mecânica e de maior variação dimensional. Para peças com tolerância dimensional crítica, simular o preenchimento antes de construir o molde é um investimento que se paga na primeira corrida.
Janela de processo é a faixa de variação de cada parâmetro dentro da qual a peça permanece dentro da tolerância dimensional. Materiais com contração mais previsível e menor sensibilidade aos parâmetros têm janela de processo mais larga, e isso se traduz diretamente em menor variação dimensional entre lotes e menor custo de controle de processo em série.
A validação dimensional para homologação IATF vai além de medir a peça e comparar com o desenho. Ela precisa confirmar que a peça mantém o dimensional em todas as condições relevantes de campo: condicionamento de umidade, temperatura de montagem, e variação de processo entre operadores e turnos.
PA6 é higroscópica e absorve umidade do ambiente progressivamente após a injeção. Cada 1% de absorção de água expande a peça aproximadamente 0,2% a 0,3% em todas as dimensões. Uma peça aprovada na inspeção de recebimento, quando ainda está seca, pode estar 0,3 a 0,5 mm maior após uma semana em ambiente de produção com umidade normal. Peças de PA6 ou PA66 precisam ser condicionadas (23°C / 50% UR por 48 horas mínimo) antes de qualquer medição de referência.
Janela de processo é a faixa de variação de cada parâmetro de injeção dentro da qual a peça permanece dentro da tolerância especificada. Processos com janela estreita são sensíveis a variações normais de produção, como temperatura de material e pressão hidráulica, e produzem peças com desvio dimensional entre lotes. Materiais com menor sensibilidade aos parâmetros de processo têm janela mais larga e exigem menos controle de processo em série.
O empenamento deforma a superfície de contato entre duas peças montadas. Em vez de duas superfícies planas em contato uniforme, o conjunto passa a ter contato em pontos ou linhas, com regiões de folga entre eles. Quando o conjunto é submetido a vibração, do motor, de irregularidades de pista ou do ar condicionado, essas regiões de folga permitem movimento relativo entre as peças, o que produz chiado, batida ou rangido.
Polímeros amorfos (PC, ABS) têm contração isotrópica e menor variação entre lotes porque não têm a contribuição da cristalização no processo de solidificação. Polímeros semicristalinos (PA, PP, POM) têm contração maior e mais variável, mas o POM se destaca por ter contração quase perfeitamente isotrópica e baixíssima sensibilidade à umidade, resultando em menor variação dimensional entre lotes.
Sim. A FRW Tech desenvolve compostos com pacote de carga e aditivos ajustado para minimizar a contração diferencial e a variação dimensional entre lotes, mantendo as propriedades mecânicas e térmicas necessárias para a aplicação. O processo inclui simulação de contração com o composto candidato, ensaios de validação dimensional (ASTM D955) e acompanhamento da janela de processo na homologação IATF, para projetos TIER 1 e TIER 2.
Ruído, folga e retrabalho em montagem raramente são problemas de qualidade de execução. São quase sempre problemas de especificação, de material, de processo ou de design, que não foram identificados antes da homologação. A cadeia começa na instabilidade dimensional da peça injetada e termina no cliente reclamando de chiado no painel, ou na linha de montagem desmontando conjunto para ajuste.
Se você está especificando material para peça com tolerância apertada ou tem problema dimensional em série, a equipe técnica da FRW Tech faz o diagnóstico de mecanismo, avalia a janela de processo e indica o composto com menor variação dimensional para a sua aplicação.
Tolerância mantida em série. Sem ruído. Sem retrabalho.
Fale com a equipe técnica FRW Tech: solicitar diagnóstico técnico.