(11) 4544-1041 (11) 4544-1042
vendas01@frwtech.com.br
Como a especificação correta do composto evita recall em peças de reposição automotiva? Na maior parte dos casos, as falhas em peças de reposição automotiva têm origem em composto inadequado ou processo de injeção mal controlado — duas causas corrigíveis antes do primeiro lote de produção. E quanto mais tarde a falha aparece, mais cara ela fica: pela regra 1-10-100 da qualidade, o custo de correção se multiplica a cada fase, até chegar ao recall. A escolha do composto não é uma decisão de compra. É a principal decisão de engenharia do projeto.
Este artigo explica por que peças de reposição têm risco de falha diferente das peças OEM, quais são as cinco causas mais frequentes de falha e como o protocolo de especificação da FRW Tech estrutura a validação de composto para eliminar o risco antes que a peça chegue ao mercado.
Peças de reposição automotiva operam sob os mesmos critérios técnicos que as peças OEM — mesma temperatura de serviço, mesmas cargas mecânicas, mesmas tolerâncias de montagem. Mas percorrem um caminho de especificação fundamentalmente diferente. A peça OEM foi desenvolvida com o veículo, validada em conjunto com o sistema e homologada por FMEA, DVP&R e ensaios de durabilidade em protótipo. A peça de reposição frequentemente é desenvolvida a partir do reverso da peça existente — sem acesso ao caderno de requisitos original, sem a história de desenvolvimento e sem os dados de campo acumulados pelo fornecedor OEM.
Isso cria uma janela de risco específica: a peça pode ter geometria idêntica à OEM e ainda assim usar um composto diferente, processado em condições diferentes, sem a validação que garantiria equivalência de propriedades em campo. Quando esse composto não entrega as propriedades mecânicas, térmicas ou dimensionais necessárias, a falha é questão de tempo — e de quantas peças já estão instaladas quando o problema aparece.
Três fatores tornam o mercado de reposição mais suscetível a falhas de composto do que o mercado OEM. O primeiro é a pressão de custo: a margem do canal de reposição é menor e a pressão por redução de custo de material é maior, o que leva à escolha de compostos de menor custo sem análise de equivalência técnica. O segundo é a ausência de DVP&R: sem o plano de verificação e validação do desenvolvimento OEM, a peça vai para produção sem ensaios que confirmariam propriedades em condição de uso real. O terceiro é a variação de cadeia de fornecimento: troca de fornecedor de composto sem revalidação é uma das causas mais frequentes de recall em peças de reposição — o composto parece equivalente no papel, mas tem formulação diferente que só se manifesta em campo.
Definição: Recall Automotivo por Falha de Material
Recall por falha de material em peça automotiva é: o recolhimento compulsório ou voluntário de peças instaladas em veículos devido a falha identificada que compromete a segurança, a funcionalidade ou a conformidade regulatória do conjunto. No mercado de reposição, o recall é especialmente custoso porque as peças estão dispersas em múltiplos canais, instaladas por diferentes oficinas, em veículos em uso. Além do custo direto de recolher e substituir as peças, o recall traz danos à reputação da marca e passivos jurídicos.
Cada origem de falha tem um ponto de intervenção no ciclo de desenvolvimento onde o custo de correção é mínimo. Identificar e agir nesses pontos antes do primeiro lote é o que separa um projeto seguro de um projeto com risco de recall.
É uma das causas mais frequentes e a mais evitável. O composto foi escolhido por equivalência de família química — PA6 por PA6, PP por PP — sem verificar se o grade específico tem HDT, módulo e resistência química adequados para as condições reais de campo. Uma bucha de suspensão em PA6 sem GF tem módulo e HDT muito inferiores ao PA66 GF30 original. Em temperatura de serviço acima de 90°C, a bucha em PA6 deforma progressivamente — e o proprietário do veículo percebe quando a geometria de suspensão muda. A solução começa no mapeamento das condições reais de campo e na verificação de todas as propriedades críticas do composto candidato, não apenas da família polimérica.
O composto certo pode produzir peça errada se injetado com parâmetros inadequados. Temperatura de material fora da faixa especificada pelo fornecedor degrada a cadeia polimérica e reduz propriedades mecânicas. Pressão de recalque insuficiente gera contração excessiva e desvio dimensional. Temperatura de molde abaixo do recomendado congela tensões residuais que se relaxam em campo. Esses problemas não aparecem na inspeção visual da peça — só se manifestam sob condições de campo, depois que o lote está no mercado.
Peça aprovada em inspeção dimensional à temperatura ambiente, com composto seco, não confirma desempenho em condição de campo. Peças de PA6 ou PA66 inspecionadas sem condicionamento têm dimensional incorreto — a absorção de umidade em serviço muda as dimensões da peça fora da tolerância. Peças que não passaram por ensaio de envelhecimento térmico (ISO 188) não têm confirmação de que o composto mantém propriedades após exposição ao calor de serviço. Ambas as omissões são pontos cegos de validação que o protocolo de especificação correto fecha.
Molde desenvolvido para um material e usado com outro diferente — mesmo da mesma família — produz peças sistematicamente fora de tolerância. A cavidade foi dimensionada para a contração de um material específico. Troca de composto sem recalcular o dimensional de cavidade gera peças que saem do molde com desvio dimensional constante. Em conjunto com encaixe apertado, esse desvio causa interferência na montagem ou folga excessiva que leva a ruído em vibração.
Troca de fornecedor de composto — mesmo com datasheet aparentemente equivalente — sem ensaio de revalidação é uma das causas mais insidiosas de falha em série. Dois compostos de PA66 GF30 de fornecedores diferentes podem ter formulações de aditivos, teores de umidade no grânulo e distribuição de fibra completamente distintos — diferenças que não aparecem nas propriedades básicas do datasheet mas que se manifestam em campo como desvio dimensional ou falha prematura. A revalidação de composto a cada troca de fornecedor não é opcional — é o mínimo para garantir equivalência de desempenho.
A FRW Tech especifica e valida compostos para peças de reposição automotiva com protocolo completo de verificação de propriedades antes do primeiro lote. Se você está desenvolvendo uma peça de reposição ou teve problema de campo com lote existente, nossa equipe faz o diagnóstico de causa-raiz e indica o composto correto.
O caso abaixo é um exemplo ilustrativo, montado com valores típicos de projeto, para mostrar como a análise funciona na prática.
O cenário: Fabricante de peça de reposição automotiva desenvolveu bucha de mancal para sistema de suspensão de veículo popular. A peça original OEM era em PA66 GF30. O desenvolvimento da reposição especificou PA6 GF15 — diferencial de custo de material de aproximadamente 35%. A geometria foi replicada por engenharia reversa da peça OEM. Sem acesso ao caderno de requisitos original, a equipe de desenvolvimento não tinha os critérios de validação de propriedades que o OEM havia definido.
O problema identificado antes do recall: Antes da aprovação do primeiro lote em série, foram feitos a análise do composto candidato e o mapeamento das condições de campo. A análise identificou que a temperatura de serviço contínua da bucha em posição de mancal chegava a 105°C em uso combinado de motor e freios. O HDT do PA6 GF15 candidato era de 190°C (0,45 MPa) — aparentemente suficiente. Mas o módulo flexural condicionado do PA6 GF15 a 105°C era de 2,1 GPa, contra 4,8 GPa do PA66 GF30 especificado pelo OEM na mesma condição.
Com módulo 2,3× inferior sob temperatura de serviço real, a bucha em PA6 GF15 teria deformado progressivamente sob as cargas de suspensão em temperatura de operação, gerando variação de geometria que afetaria o alinhamento do eixo e produziria desgaste irregular dos pneus — um problema que levaria em média 8 a 14 meses para se tornar perceptível ao proprietário do veículo. Com um lote de 15.000 peças projetado, o cenário de recall seria potencialmente de 15.000 veículos afetados.
A solução: Reformulação para PA66 GF30 com validação completa em condição de campo: ensaio de módulo condicionado a 105°C, ensaio de fluência sob carga representativa por 1.000 horas e verificação dimensional após condicionamento de umidade. O diferencial de custo de material de 35% representou, no total do lote de 15.000 peças, um custo adicional de aproximadamente R$ 48.000. O custo estimado de um recall de 15.000 veículos — com recolhimento, substituição, logística e comunicação — ficaria na ordem de R$ 22 milhões.
A regra 1-10-100 da qualidade, muito usada na indústria automotiva, estabelece que o custo de correção se multiplica por cerca de 10 a cada fase do ciclo de vida. A peça de reposição tem uma particularidade: quando o problema aparece no mercado, a cadeia de distribuição já fragmentou o lote em múltiplos canais, tornando o rastreamento e o recolhimento significativamente mais caros do que em canal OEM direto.
Tabela 1. Custo estimado de falha por fase — peça de reposição automotiva (lote de 10.000 peças)
| Fase | Custo de Correção | Ação Necessária | Impacto Adicional |
|---|---|---|---|
| Especificação (pré-molde) | R$ 5–15 mil | Trocar composto candidato | Nenhum |
| Homologação (primeiro protótipo) | R$ 20–80 mil | Reformular + revalidar | Atraso no lançamento |
| Lote piloto (pré-série) | R$ 80–250 mil | Refugar lote + reprocessar | Custo de material + mão de obra |
| Produção em série (1° lote) | R$ 250 mil–1,2 mi | Recolher + reprocessar + revalidar | Parada de linha + retrabalho |
| Mercado (6–18 meses de uso) | R$ 1,2–8 mi | Recolhimento voluntário + substituição | Dano de reputação + jurídico |
| Recall compulsório | R$ 8–40 mi+ | Recolhimento compulsório + compensação | Passivo jurídico + perda de mercado |
Estimativa ilustrativa baseada na regra 1-10-100 da qualidade. Valores estimados para lote de 10.000 peças em peça de suspensão ou sistema de freio. Custo real varia com tipo de peça, abrangência do recall e jurisdição regulatória.
A validação de composto para peça de reposição automotiva tem seis etapas. Cada uma fecha uma janela de risco específica. O protocolo não é burocracia — é o conjunto mínimo de verificações que confirma que o composto vai se comportar como o OEM projetou.
A FRW Tech não começa a especificação de composto pelo datasheet. Começa pelas condições de campo da aplicação específica. Esse sequenciamento — condição de campo antes de candidato de material — é o que garante que a verificação de propriedades seja feita na condição relevante, não na condição padrão de laboratório que raramente representa o uso real.
Na prática: quando a especificação e a validação completa do composto acontecem antes do primeiro lote, as devoluções por não conformidade de material caem, porque as falhas de campo passam a ser eliminadas ainda no projeto, e não descobertas pelo cliente final.
Por que peças de reposição automotiva têm mais risco de recall que peças OEM?
Peças OEM são desenvolvidas com o veículo, com acesso ao caderno de requisitos original, DVP&R completo e ensaios de durabilidade em protótipo em paralelo ao desenvolvimento do sistema. Peças de reposição frequentemente são desenvolvidas por engenharia reversa, sem acesso aos critérios de validação originais e com pressão de custo que favorece compostos de menor preço sem análise de equivalência técnica. Na maior parte dos casos, as falhas em peças de reposição têm origem em composto inadequado ou processo mal controlado — causas corrigíveis antes do primeiro lote.
Como saber se o composto de reposição é tecnicamente equivalente ao OEM?
Equivalência de família química (PA66 por PA66, por exemplo) não garante equivalência de propriedades. Os parâmetros críticos precisam ser verificados nas condições reais de campo: módulo flexural e resistência à tração na temperatura de serviço, HDT com a carga representativa, absorção de umidade e estabilidade dimensional condicionada. Dois compostos com o mesmo nome genérico podem ter formulações de aditivos, teores de fibra e distribuição granulométrica completamente diferentes — diferenças invisíveis no datasheet padrão e visíveis apenas em ensaio de condição real.
O que é DVP&R e por que é relevante para peças de reposição?
DVP&R (Design Verification Plan and Report) é o plano de verificação de design automotivo que define quais propriedades precisam ser validadas, em que condições, com quais critérios de aprovação e em quantas amostras. O DVP&R original do OEM define o conjunto mínimo de ensaios que confirmam que a peça funciona no sistema. Para peças de reposição, reconstruir um DVP&R baseado nas condições reais de campo é o equivalente funcional — garante que a validação cobre as propriedades críticas que a posição da peça no veículo exige, não apenas as propriedades que são fáceis de medir.
Qual o custo típico de um recall automotivo por falha de material?
Depende do tipo de peça, da abrangência do recolhimento e da jurisdição, mas a conta soma recolhimento, substituição, logística, comunicação, danos à reputação e passivos jurídicos. Para um lote de 10.000 peças em sistema de suspensão ou freio, a estimativa da tabela acima chega à casa dos milhões de reais. Pela regra 1-10-100, corrigir a especificação do composto na fase de projeto, antes de o molde ser construído, custa uma pequena fração disso.
A FRW Tech desenvolve compostos para peças de reposição automotiva?
Sim. A FRW Tech especifica e fornece compostos para peças de reposição automotiva com protocolo completo de validação: mapeamento de condições de campo, verificação de propriedades em condição real, condicionamento de umidade, envelhecimento térmico acelerado, estudo de Cpk e rastreabilidade de lote. O objetivo é garantir que o primeiro lote sai com propriedades equivalentes ao OEM — e que qualquer variação de fornecedor seja detectada antes de chegar ao mercado.
Recall de peça de reposição automotiva não é uma fatalidade. É quase sempre o resultado de uma decisão de especificação tomada sem os dados certos, sem o protocolo de validação adequado e sem a análise das condições reais de campo que a peça vai enfrentar. No exemplo da bucha, o composto correto custaria cerca de R$ 48 mil a mais por lote de 15.000 peças, contra um recall estimado na casa dos R$ 22 milhões depois das peças instaladas. A conta é simples — o desafio é fazer ela antes do primeiro protótipo, não depois do primeiro chamado de campo.
Se você está desenvolvendo uma peça de reposição automotiva ou tem um lote em mercado com sinais de problema, a equipe técnica da FRW Tech faz o diagnóstico de composto e o protocolo de validação antes que o problema chegue ao cliente final.
Composto certo. Primeiro lote certo. Sem recall.
Fale com a equipe técnica FRW Tech e valide o composto antes do primeiro lote.
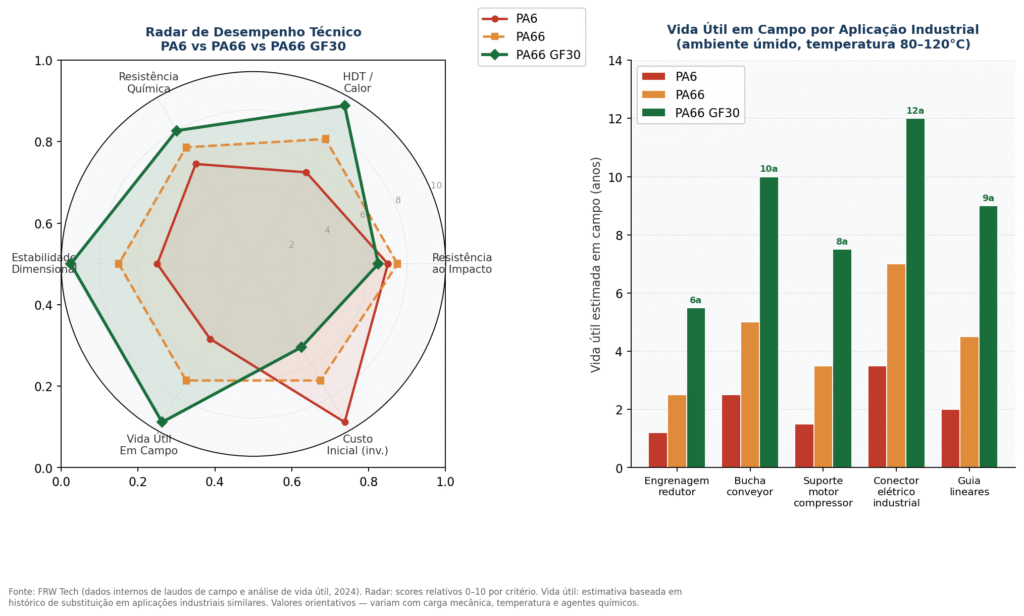
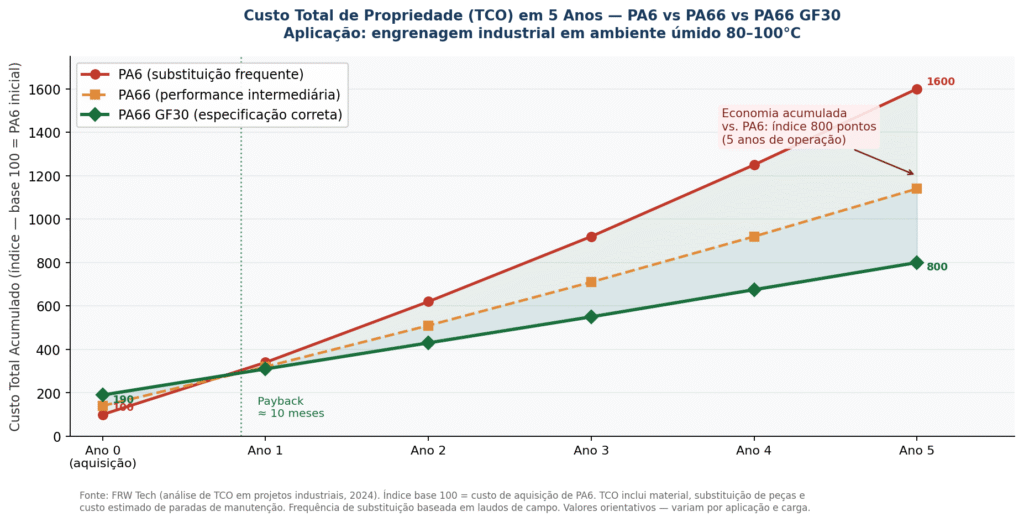
Quando o PA66 se paga frente ao PA6 em aplicações industriais? A resposta está na vida útil da peça em campo, não no preço por quilo. Em aplicações com temperatura de serviço acima de 90°C, ambiente úmido ou carga mecânica cíclica, o PA66 entrega vida útil 2 a 4 vezes maior do que o PA6 nas mesmas condições (FRW Tech, 2024). Considerando o custo de substituição e parada de equipamento, o payback do diferencial de material costuma ocorrer entre 8 e 14 meses — e a economia acumulada em 5 anos pode superar 6 vezes o investimento adicional em material.
Este artigo compara PA6 e PA66 nas três dimensões técnicas que definem durabilidade industrial, identifica as aplicações onde o diferencial de custo se justifica com clareza e apresenta o modelo de cálculo que a FRW Tech usa para orientar a especificação antes de qualquer aquisição.
PA6 (poliamida 6) e PA66 (poliamida 6,6) são primas próximas na família das poliamidas — mesma família química, mesma aparência, mesma facilidade de processamento por injeção. O diferencial de preço entre as duas é real: PA66 costuma custar entre 30% e 60% mais por quilo dependendo do grau e do fornecedor. Para o comprador que olha só o BOM, a PA6 parece óbvia. Para o engenheiro que olha o ciclo de vida completo da peça, a conta é diferente.
A diferença técnica central está na estrutura química. PA66 tem ligações de hidrogênio mais densas e regulares ao longo da cadeia polimérica, o que resulta em ponto de fusão mais alto (260°C vs 220°C do PA6), temperatura de deflexão sob carga mais elevada e menor absorção de umidade em condição saturada. Essas três diferenças, individualmente, podem parecer pequenas em ensaio laboratorial. Em campo, em condições combinadas de calor e umidade, elas separam uma peça que dura dois anos de uma que dura cinco.
Definição: PA66 (Poliamida 6,6)
PA66 é: a poliamida obtida pela condensação do ácido adípico com a hexametilenodiamina, formando cadeias poliméricas com ligações de hidrogênio mais densas que o PA6. Tem ponto de fusão de 260°C, HDT de 75°C (sem carga) a 240°C+ (GF30, 0,45 MPa), absorção de umidade de 3,0% a 4,5% em condição úmida versus 9,5% do PA6. Em aplicações industriais com temperatura contínua acima de 90°C ou ambiente úmido e mecânicamente exigente, entrega vida útil 2 a 4 vezes superior ao PA6, com TCO menor em horizontes de análise acima de 18 meses.
O custo maior do PA66 se paga quando as condições de campo ativam pelo menos dois dos três pilares técnicos a seguir. Quando apenas um está presente, a análise de TCO pode favorecer o PA6 com processo bem controlado. Quando dois ou três coexistem, o PA66 é quase sempre a escolha economicamente correta.
O HDT (Heat Deflection Temperature) do PA66 sem carga é de 75°C — igual ao PA6. A diferença aparece com carga de fibra de vidro: PA66 GF30 tem HDT de 240°C+ a 0,45 MPa; PA6 GF30 tem HDT de 200–210°C nas mesmas condições. Em aplicações com temperatura de serviço acima de 100°C, o PA66 GF30 mantém rigidez estrutural onde o PA6 GF30 começa a amolecer. Isso não é diferença marginal — é a diferença entre uma peça que cumpre o ciclo de vida projetado e uma que deforma progressivamente nos primeiros 18 meses.
Em aplicações como suportes próximos a motores compressores, buchas de redutores industriais e componentes de sistemas de vapor, a temperatura de serviço contínua fica entre 90°C e 130°C. Nessa faixa, PA6 — mesmo com GF — está operando próximo ou acima do limite de desempenho estrutural. PA66 GF30 tem margem de segurança térmica real.
PA6 em condição saturada absorve até 9,5% de água em peso. PA66 saturado absorve 4,0% a 4,5%. Essa diferença de absorção tem dois efeitos práticos críticos: variação dimensional (cada 1% de absorção expande o dimensional em 0,2% a 0,3%) e queda de módulo (água atua como plastificante nas poliamidas, reduzindo o módulo elástico em até 50% na condição úmida). Para engrenagens, guias e componentes de precisão instalados em ambientes industriais com umidade variável, PA6 muda de dimensional de forma significativamente maior que PA66 entre ciclos secos e úmidos. Isso se traduz em folgas variáveis, ruído intermitente e retrabalho de ajuste.
A resistência à tração do PA66 seco é de 80–85 MPa. Condicionado ao equilíbrio com umidade ambiente, cai para 55–65 MPa. O PA6 parte de 75–80 MPa seco e cai para 40–50 MPa condicionado. A diferença percentual de queda é similar, mas o patamar absoluto do PA66 condicionado é 25% a 30% superior — o que em cargas mecânicas próximas ao limite representa a diferença entre peça que aguenta e peça que falha por fadiga antes do prazo.
Em aplicações com carga mecânica cíclica combinada com calor e umidade — os três fatores juntos — essa vantagem de patamar absoluto do PA66 é determinante. Não é raro ver PA6 falhando em 12 a 18 meses em exatamente esse cenário, enquanto PA66 atinge 4 a 6 anos de vida útil na mesma aplicação.
Essa é a pergunta que mais importa na especificação. PA66 não é a resposta certa para toda aplicação de poliamida. Ele é a resposta certa quando as condições de campo ativam os pilares técnicos que justificam o diferencial de custo. Quando essas condições não estão presentes, PA6 com processo bem controlado entrega TCO igual ou melhor.
Tabela 1. Guia de especificação: quando PA66 se justifica vs quando PA6 é suficiente
| Aplicação / Condição | Temperatura de Serviço | Umidade Ambiente | Recomendação |
|---|---|---|---|
| Engrenagem de redutor industrial | 90–120°C | Alta | PA66 GF30 — TCO favorável |
| Bucha de conveyor de alimentos | 60–90°C | Alta (lavagem) | PA66 ou PA66 GF — contato alimentar |
| Suporte próximo a motor compressor | 100–130°C | Moderada | PA66 GF30 — margem térmica necessária |
| Guia linear de precisão | Ambiente | Baixa-mod. | POM ou PA66 — por estabilidade dim. |
| Conector elétrico industrial | 60–80°C | Alta (exterior) | PA66 — absorção menor é crítica |
| Suporte estrutural interno coberto | < 60°C | Baixa | PA6 GF — diferencial não se justifica |
| Peça de acabamento não estrutural | < 50°C | Baixa | PA6 ou PP — PA66 seria superespecificação |
| Componente de bomba química | Var. 80–110°C | Alta + química | PA66 GF + análise de resistência química |
Fonte: FRW Tech (2024). Recomendações orientativas — especificação final exige análise das condições reais de campo, carga mecânica e agentes químicos presentes. Contato alimentar requer grade específico com aprovação regulatória.
A FRW Tech realiza análise de custo-benefício de PA66 vs PA6 para aplicações industriais específicas antes de qualquer recomendação de material. Se você está avaliando a troca de material em uma aplicação com histórico de substituição frequente, nossa equipe faz o cálculo de TCO com dados reais da sua operação.
O modelo de cálculo de custo-benefício para PA66 vs PA6 tem quatro variáveis. Com esses quatro dados — que qualquer operação industrial tem disponível — é possível calcular o payback do diferencial de material antes de fazer o primeiro pedido.
Exemplo prático de cálculo:
Engrenagem de redutor em PA6: custo da peça R$ 45,00. Substituição a cada 14 meses. Custo de cada substituição (mão de obra + parada): R$ 1.800,00. Custo anualizado: R$ 45,00 + R$ 1.800,00 × (12/14) = R$ 1.589,00/ano.
Mesma engrenagem em PA66 GF30: custo da peça R$ 82,00. Vida útil estimada 4 anos. Custo anualizado: R$ 82,00/4 + R$ 1.800,00 × (12/48) = R$ 470,50/ano.
Economia anual: R$ 1.589,00 − R$ 470,50 = R$ 1.118,50/ano por ponto de aplicação. Payback do diferencial de material: (R$ 82,00 − R$ 45,00) / (R$ 1.118,50 / 12) = menos de 0,4 meses.
PA66 sem carga de fibra já entrega vantagem técnica sobre PA6 nas três dimensões descritas. Mas em aplicações com carga mecânica estrutural — tração, flexão cíclica ou impacto combinado com calor — a adição de fibra de vidro (GF) muda a equação de forma significativa. PA66 GF30 tem módulo elástico de 9 GPa vs 3 GPa do PA66 sem carga e HDT superior a 240°C vs 75°C — uma transformação de propriedades que abre a aplicação em faixas de temperatura e carga onde o PA66 sem carga não alcança.
A adição de GF introduz anisotropia de contração — a peça contrai de forma diferente na direção do fluxo e na direção perpendicular. Em PA66 GF30, a contração na direção do fluxo é de 0,3% a 0,6% e na direção perpendicular é de 0,7% a 1,2%. Essa diferença pode gerar empenamento em peças planas se o ponto de injeção e a geometria não forem otimizados para o material. A simulação de preenchimento antes do molde construído elimina esse risco sem custo de retificação de ferramenta.
GF15 é adequado quando a aplicação exige melhoria moderada de rigidez com menor anisotropia de contração — peças com geometria aberta ou restrições de empenamento. GF30 é necessário quando a carga mecânica é estrutural, a temperatura de serviço supera 100°C ou a exigência de HDT é crítica. Para cargas extremas com temperatura acima de 130°C, GF40 ou GF50 podem ser necessários, mas a anisotropia de contração aumenta proporcionalmente e o design de ferramenta precisa compensar.
A especificação de PA66 para aplicação industrial segue uma sequência de cinco decisões. Cada uma filtra o espaço de candidatos até chegar no grade que melhor equilibra desempenho e custo total.
PA66 é sempre melhor que PA6 para aplicações industriais?
Não. PA66 entrega vantagem técnica e econômica quando as condições de campo ativam ao menos dois dos três pilares: temperatura de serviço acima de 90°C, umidade elevada de forma contínua ou carga mecânica cíclica combinada com calor. Em aplicações com temperatura abaixo de 70°C, ambiente seco e carga mecânica moderada, PA6 com processo bem controlado entrega TCO igual ou melhor com custo de material 30% a 60% menor. Superespecificar material é um custo desnecessário tanto quanto subespecificar.
Qual a diferença prática de desempenho entre PA6 e PA66 em ambiente úmido?
Em condição saturada, PA6 absorve até 9,5% de água em peso; PA66 absorve 4,0% a 4,5%. Cada 1% de absorção reduz o módulo elástico em aproximadamente 5% a 8% e expande o dimensional em 0,2% a 0,3%. Na prática: uma peça de PA6 em ambiente úmido tem módulo reduzido em até 50% e variação dimensional significativamente maior do que a mesma peça em PA66. Para engrenagens, guias e conectores que trabalham com encaixe dimensional ou transmissão de carga, essa diferença se manifesta em desgaste acelerado, folgas variáveis e falha prematura.
Vale a pena usar PA66 GF30 em vez de PA66 sem carga?
Depende da carga mecânica e da temperatura de serviço. PA66 GF30 tem módulo de 9 GPa versus 3 GPa do PA66 sem carga, e HDT de 240°C+ versus 75°C — uma diferença que define a viabilidade em aplicações estruturais com temperatura acima de 100°C. A contrapartida é a anisotropia de contração que o GF introduz, o que pode gerar empenamento em geometrias sem projeto otimizado para o material. Para aplicações estruturais em alta temperatura, PA66 GF30 é necessário. Para aplicações com geometria crítica e carga moderada, PA66 sem carga pode oferecer melhor estabilidade dimensional.
Como o PA66 reduz o custo de manutenção industrial?
Pelo aumento da vida útil da peça em campo, que reduz a frequência de substituição e o custo associado de parada de equipamento. Em aplicações com custo de substituição alto — peças embutidas em sistema, componentes de acesso difícil, itens que exigem parada de linha — o diferencial de vida útil de 2 a 4 vezes do PA66 sobre o PA6 nas condições críticas reduz o custo anualizado de manutenção de forma significativa. O payback do diferencial de material costuma ocorrer em 8 a 14 meses, e a economia acumulada em 5 anos pode superar 6 vezes o investimento adicional em material.
A FRW Tech fornece PA66 e PA66 GF para aplicações industriais?
Sim. A FRW Tech desenvolve e fornece compostos de PA66 e PA66 GF para aplicações industriais em diferentes grades de reforço (GF15, GF30, GF40) e com pacotes de aditivos ajustados para a condição específica de campo — incluindo estabilização UV, antioxidante térmico, lubrificação interna e compatibilização para contato com agentes químicos industriais. O processo inclui análise de TCO comparativo, indicação do grade adequado, ensaios de validação e acompanhamento do primeiro lote.
PA66 não é melhor que PA6 para toda aplicação. É a escolha certa quando as condições de campo — temperatura, umidade e carga mecânica — ativam as vantagens técnicas que justificam o diferencial de custo. E quando essas condições estão presentes, o custo maior não é um problema: é o investimento com melhor retorno disponível na linha de manutenção da planta.
Se você tem aplicações com histórico de substituição frequente ou está especificando um novo componente industrial em condições exigentes, a equipe técnica da FRW Tech faz o cálculo de TCO e indica o grade correto de PA66 — antes do primeiro pedido.
O material certo paga mais rápido do que parece.
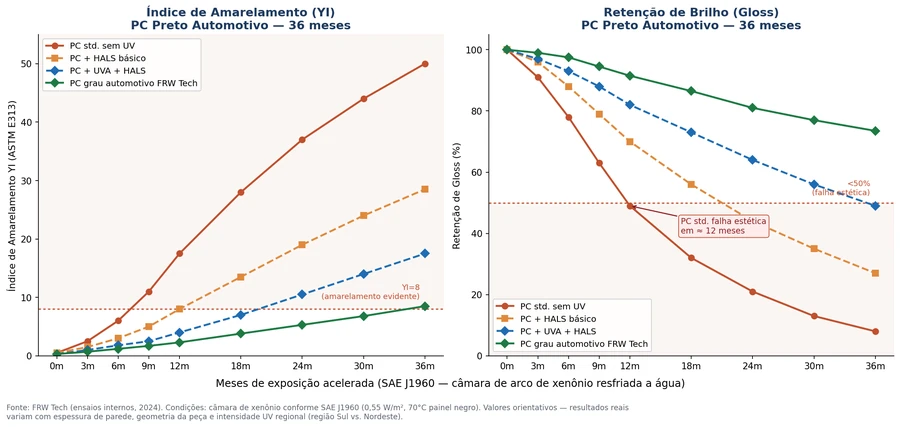
Como especificar PC preto para resistir ao UV sem perder estética em aplicações automotivas? A resposta começa pelo pacote de estabilizadores. PC preto sem aditivos UV perde mais de 50% do brilho em 12 meses de exposição solar direta (câmara de xenônio, SAE J1960) e desenvolve YI acima de 17, amarelamento visível a olho nu. Com formulação adequada de UVA e HALS de alto peso molecular, o PC preto mantém YI abaixo de 9 e retenção de brilho acima de 70% em 36 meses. A diferença está no que foi colocado no composto, não no substrato.
Este artigo explica os mecanismos de degradação UV do PC preto, o conflito entre proteção e estética que a formulação precisa resolver, os parâmetros que definem a especificação correta e o mapa de aplicações que a FRW Tech usa para definir o nível de estabilização necessário em cada projeto automotivo.
Por Alexandre Viegas, dono e fundador da FRW Tech. Atualizado em setembro de 2026.
O UV destrói a estrutura química da superfície do policarbonato, gerando amarelamento e perda de brilho. O policarbonato tem excelente transparência, tenacidade e resistência ao impacto, propriedades que o tornaram referência em aplicações automotivas de visibilidade e acabamento. Mas sua estrutura química tem um ponto vulnerável.
Os grupos carbonato da cadeia principal absorvem radiação UV na faixa de 295 a 330 nm. Essa faixa coincide exatamente com a região mais energética do espectro solar que chega à superfície terrestre.
Quando a radiação UV excita esses grupos, inicia uma cascata de reações de fotoxidação. O material produz grupos carbonila e outros cromóforos que desviam a cor para o amarelo, e o índice de amarelamento (YI) sobe.
Ao mesmo tempo, a degradação superficial cria micro-rugosidades que dispersam a luz de forma difusa, destruindo o brilho especular. O resultado é uma peça que começa preta e brilhante e progressivamente se torna cinza-amarelada e opaca.
Fotodegradação do PC é o processo de degradação química iniciado pela absorção de radiação UV pelos grupos carbonato da cadeia polimérica do policarbonato. Produz cromóforos, grupos que absorvem luz visível e causam amarelamento, e micro-rugosidades superficiais que destroem o brilho especular. É um processo autocatalítico: os produtos de degradação absorvem ainda mais UV, acelerando a taxa de degradação ao longo do tempo. Estabilizadores UV (UVA e HALS) interrompem essa cadeia em pontos diferentes do mecanismo.
O pigmento negro (carbon black) absorve parte da radiação UV antes que ela atinja a matriz de PC, funcionando como filtro passivo. Por isso o PC preto envelhece mais lentamente que o PC natural ou em cores claras.
Mas o negro de fumo absorve principalmente na faixa visível. A absorção na faixa UV é parcial e depende da concentração e do tipo de carbon black usado. Concentrações abaixo de 1,5% em peso têm proteção UV insuficiente para aplicações externas. Concentrações acima de 3% começam a comprometer a processabilidade e a dispersão do pigmento.
O negro de fumo é uma condição necessária, não suficiente. Sem estabilizadores UV, absorvedores e HALS, o PC preto ainda degrada de forma inaceitável para aplicações externas com vida útil de 5 a 10 anos.
Proteger contra UV pode comprometer a estética porque os estabilizadores mais eficazes tendem a interferir no brilho, na profundidade de cor e no acabamento superficial. Esse é o conflito central na especificação de PC preto para aplicações automotivas com exigência de acabamento. Os cadernos de requisitos estéticos das montadoras não perdoam esse tipo de compromisso.
Absorvedores UV (UVA, benzotriazóis e benzofenonas) absorvem a energia UV e a dissipam como calor. São eficazes na proteção inicial e têm boa compatibilidade com PC. Em concentrações altas, podem migrar para a superfície ao longo do tempo, efeito conhecido como blooming, criando uma película esbranquiçada que compromete o brilho de peças com alto gloss. O ponto de equilíbrio fica em concentrações de 0,2% a 0,5% para a maioria das aplicações.
HALS (Hindered Amine Light Stabilizers) interrompem a cadeia de oxidação por radicais livres iniciada pela UV. São mais eficazes que os UVA em longas exposições e não absorvem diretamente UV, por isso, combinados com UVA, entregam proteção superior. HALS de alto peso molecular (HMW) têm menor tendência à migração, o que preserva o acabamento superficial ao longo do tempo. Para PC preto automotivo externo, a combinação UVA + HALS HMW é o padrão mínimo de especificação.
| Critério | UVA (absorvedor) | HALS (HMW) |
|---|---|---|
| Mecanismo de ação | Absorve fóton UV e dissipa como calor | Interrompe a cadeia de oxidação por radicais livres |
| Momento de atuação | Antes da fotoxidação começar | Depois que a fotoxidação já foi iniciada |
| Desempenho em longa exposição | Bom no início, perde eficácia com o tempo | Superior em exposições longas |
| Risco de blooming | Alto acima de 0,5% de concentração | Baixo, sobretudo em grades HMW |
| Faixa de concentração recomendada | 0,2% a 0,5% | Varia por grade, sempre combinado com UVA |
PC em aplicações próximas ao motor ou em regiões quentes do veículo sofre oxidação térmica além da fotoxidação. Antioxidantes primários (fenólicos) e secundários (fosfitos) protegem a cadeia de PC contra essa degradação paralela.
Sem eles, a temperatura de serviço atua sinergicamente com o UV e acelera o amarelamento mesmo quando o pacote UV está correto. Para peças externas com temperatura de superfície acima de 70°C, o antioxidante térmico não é opcional.
Na FRW Tech, o pacote de estabilização de cada composto de PC preto é ajustado à combinação real de irradiância e temperatura de serviço da peça, não a uma receita genérica de catálogo. Fale com nosso time técnico para levantar o perfil de exposição da sua aplicação antes da próxima homologação.
A especificação de PC preto para aplicação automotiva não é uma escolha de catálogo. É a definição de quatro parâmetros que, em conjunto, determinam se a peça vai manter desempenho funcional e estética ao longo de toda a vida útil do veículo.
A posição da peça no veículo define a irradiância UV efetiva que ela vai acumular. Uma grade frontal exposta ao sol em Recife acumula irradiância muito maior do que um friso de porta em São Paulo. O caderno de requisitos das montadoras especifica a irradiância acumulada em kJ/m² para cada posição, e o ensaio de validação (SAE J1960) é calibrado para reproduzir essa exposição em câmara acelerada.
Especificar o mesmo nível de estabilização para todas as posições externas é um dos erros mais comuns, e o mais caro quando resulta em peças que passam na homologação mas falham no campo no Brasil central.
PC começa a perder módulo de forma relevante acima de 100°C. Mas o processo de amarelamento por oxidação térmica começa a velocidades mensuráveis já acima de 70°C de superfície. Para peças próximas ao motor, sistemas de escape ou superfícies expostas ao sol em cores escuras, a temperatura de superfície real pode superar 90°C, suficiente para que oxidação térmica e fotoxidação atuem simultaneamente, exigindo pacote duplo de proteção.
Os cadernos de requisitos estéticos das montadoras definem gloss mínimo em graus, tipicamente medido a 60° pelo método ASTM D523, e variação de cor máxima (ΔE) pela norma ASTM D2244. Para PC preto de alta estética, gloss inicial acima de 90 e ΔE menor que 2 após exposição são requisitos comuns.
Esses requisitos definem o teto de concentração de estabilizadores que não causam blooming e a necessidade de aditivos que mantenham a dispersão do negro sem criar gradiente de concentração na espessura da peça.
A norma SAE J1960 define os ciclos de ensaio que simulam exposição solar acelerada para validação de materiais automotivos externos. Mas ela não define automaticamente quanto tempo de vida real cada ciclo representa. Essa correlação depende da região geográfica de uso do veículo.
Para garantia de 5 anos no Nordeste brasileiro, a exposição acumulada é maior do que para 5 anos no Sul. O composto precisa ser especificado para a irradiância do mercado onde o veículo vai operar, não para a irradiância de uma norma genérica.
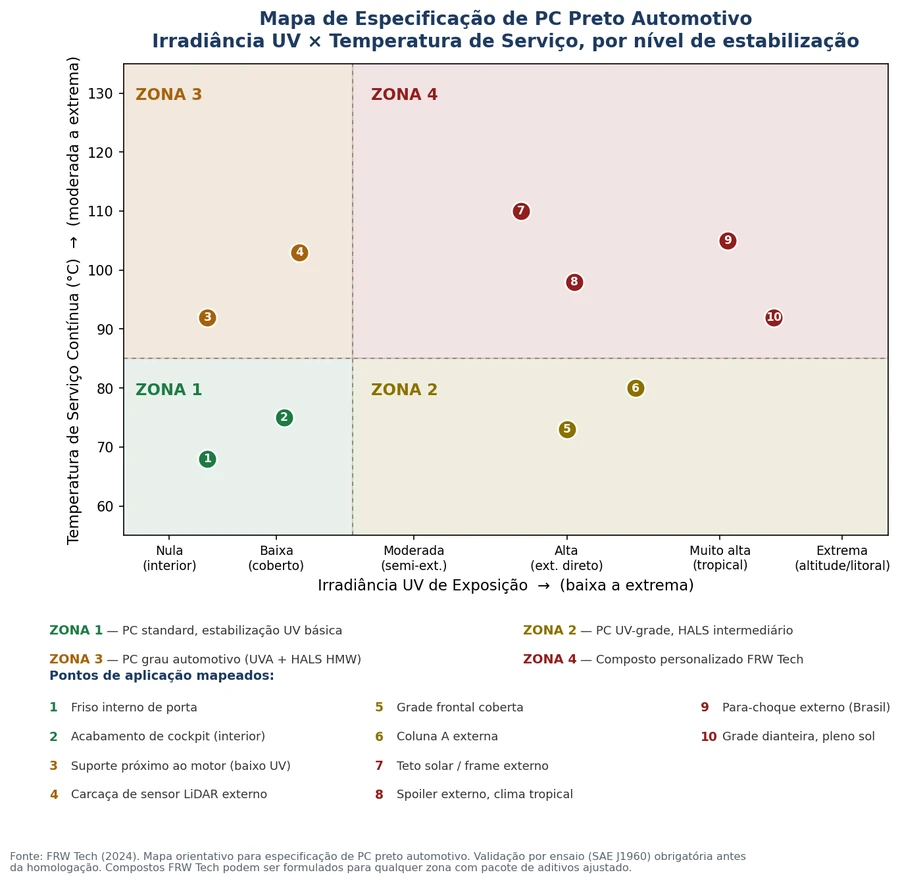
A SAE J1960 é a norma historicamente usada pela indústria automotiva para ensaio de envelhecimento acelerado por luz de xenônio, e ainda é amplamente referenciada em cadernos de requisitos de montadoras globais como o ciclo de câmara de referência. Ela define o equipamento, o filtro de corte, o ciclo de irradiância e umidade, e os critérios mínimos de controle. Mas ela tem três limitações importantes que todo especificador de material precisa conhecer.
A J1960 acumula irradiância em kJ/m² de forma acelerada em relação à exposição natural. Mas a taxa de aceleração real depende da latitude, da altitude e da refletância do ambiente de instalação do veículo. A norma não estabelece uma correlação fixa entre kJ/m² em câmara e anos de uso em campo, essa correlação precisa ser estabelecida para cada mercado específico.
Para o Brasil, essa diferença regional é real, mas não uniforme. Um estudo comparativo publicado na Revista Interespaço (UFMA), com dados SolarGis, mostra que mesmo a região menos ensolarada do Brasil recebe cerca de 1.500 kWh/m² de irradiação por ano, superando os aproximadamente 1.200 kWh/m² anuais das áreas mais ensolaradas da Alemanha. Só que essa vantagem não vale para todos os mercados de exportação: estados do sudoeste dos Estados Unidos, como Arizona e Novo México, e regiões do sul da Europa recebem irradiância equivalente ou superior à média brasileira. Um ensaio J1960 calibrado para o mercado europeu médio ainda subestima a degradação real no Brasil, mas replicar a mesma dose para qualquer mercado de exportação seria um erro na direção oposta.
Aprovação na J1960 significa que a peça atingiu o critério de aceitação no ensaio com os parâmetros definidos pelo caderno de requisitos. Não significa que ela vai durar X anos em campo. A correlação entre aprovação no ensaio e durabilidade real depende de como o critério foi calibrado com dados de campo reais, dado que nem todas as montadoras têm para o mercado brasileiro.
A J1960 ensaia irradiância UV e chuva simulada. Não reproduz o contato com produtos de limpeza automotiva, graxas, combustíveis ou solventes que uma peça externa encontra ao longo de 5 anos. Também não reproduz ciclos térmicos de −40°C a +120°C que geram tensão adicional. Para peças em posições de alta exposição química ou mecânica, complementar a J1960 com ensaios de compatibilidade química e envelhecimento térmico é obrigatório.
A FRW Tech especifica compostos de PC preto com base nos requisitos reais de cada aplicação automotiva: irradiância regional, temperatura de serviço, critério estético e vida útil exigida. Se você está especificando PC preto para posição externa ou tem peças que não estão sustentando os requisitos estéticos em campo, fale com nossa equipe técnica antes da próxima homologação.
A validação de PC preto automotivo para aplicações externas deve cobrir quatro dimensões antes de qualquer submissão de amostra ao caderno de requisitos. Cada dimensão tem critério específico e não substitui as outras.
O carbon black protege parcialmente contra UV na faixa visível, mas a fotodegradação do policarbonato ocorre na faixa UV de 295 a 330 nm, onde a absorção do negro de fumo é insuficiente para bloquear completamente a radiação. A fotoxidação produz micro-rugosidades superficiais que dispersam luz difusamente, destruindo o brilho especular. Estabilizadores UV (UVA e HALS) são necessários para interromper o processo que o carbon black não bloqueia sozinho. PC sem eles perde mais de 50% do gloss em 12 meses de exposição solar direta.
Absorvedores UV (UVA, benzotriazóis e benzofenonas) absorvem fótons UV antes que eles atinjam a cadeia de PC e os dissipam como calor, sendo eficazes na proteção inicial. HALS interrompem a cadeia de oxidação por radicais livres depois que a absorção UV já ocorreu, sendo mais eficazes em proteção de longa duração. HALS de alto peso molecular migram menos para a superfície, preservando o brilho. A combinação UVA + HALS HMW é o padrão mínimo para PC automotivo com vida útil acima de 3 anos.
Blooming é a migração de estabilizadores UV ou outros aditivos de baixo peso molecular para a superfície da peça, formando uma película esbranquiçada que destrói o brilho de peças pretas de alta estética. Ocorre quando a concentração do aditivo supera o limite de solubilidade no PC à temperatura de serviço. Para evitar: usar HALS de alto peso molecular, limitar UVA a concentrações abaixo de 0,5% e validar o composto com ensaio de estufa a 80°C por 500 horas antes da homologação.
Não diretamente. A J1960 define o método de ensaio, mas não fixa quantos kJ/m² em câmara equivalem a quantos anos reais de uso. Dados SolarGis mostram que mesmo a região menos ensolarada do Brasil recebe mais irradiância que a Alemanha mais ensolarada, mas menos que o sudoeste dos EUA. A dose de ensaio deve ser calibrada à irradiância real do mercado, idealmente com painel de exposição natural em paralelo.
Sim. A FRW Tech desenvolve compostos personalizados de PC preto para aplicações automotivas externas, com pacote de estabilização ajustado para irradiância regional, temperatura de serviço, critério estético e vida útil exigida. O processo inclui definição do pacote de aditivos (UVA, HALS HMW e antioxidante térmico), ensaios de validação UV e térmica, verificação de blooming e acompanhamento da homologação IATF, para projetos TIER 1 e TIER 2.
Se você está especificando PC preto para aplicação externa ou tem peças perdendo brilho e cor antes do prazo de garantia, fale com a equipe técnica da FRW Tech. O diagnóstico começa pelo perfil de exposição real da peça, não pelo datasheet.
Brilho que dura. Estética que não abre mão de performance.
Fale com a equipe técnica FRW Tech: solicitar diagnóstico técnico.